-
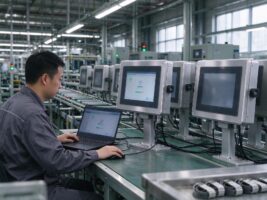
四個工時項看懂mes工位一體機逐臺裝系統與鏡像預裝的差距,部署賬在第二年拉開
工位終端到貨不等于上線,部署工時才是項目賬的暗礁。本文把mes工位一體機的系統部署拆成裝機、對碼、改版、換機四個工時項,對比逐臺人工部署與出廠鏡像預裝兩條路線的三年總賬,并給出按點位選路線的四條判據。
發布時間:2026-10-23 瀏覽次數:682 -
同一個可讀時長指標,15.6工業顯示器在頂燈直射工位的表現比商用屏多出三倍
頂燈直射與側窗來光疊加的工位上,普通屏幕泛白難讀數。本文按點位勘查、照度分級、接口對賬、整機驗收四步,拆解15.6工業顯示器在強光工位的部署順序與可讀性驗收口徑,并排實測可讀時長差出三倍。
發布時間:2026-10-23 瀏覽次數:994 -
你以為墊塊減震膠就擺平了沖壓振動,國產工業一體機的抗振設計從焊點就開始了
沖壓鍛造車間的持續振動讓工位終端故障呈現隨機間歇的面目,接插件微動磨損、焊點冷焊與機械硬盤壞道是三大失效路徑。國產工業一體機的抗振能力取決于存儲、結構、接口與安裝四層設計的交集,驗收應對照GB/T 2423系列振動與沖擊試驗報告逐條核對。
發布時間:2026-10-23 瀏覽次數:958 -
四項緩存與時鐘指標,看懂mes工位終端一體機在交接班高峰的數據連續性
交接班十分鐘的集中報工常把整班數據同時推上網絡。緩存深度、寫入順序、時鐘口徑與掉電續寫四項要求,決定mes工位終端一體機在斷鏈與重啟后能否把報工完整交回系統。
發布時間:2026-10-22 瀏覽次數:963 -
一個顛覆認知的事實,mes工位一體機外掛掃碼槍省錢的共識在換班高峰根本不成立
工位原始數據成為智能工廠申報復核的硬指標,mes工位一體機的身份采集路線卻常被簡化成采購價差。本文拆開外掛掃碼槍與前置集成模塊的三年總賬,從線纜故障、維護工時與換班通過率三筆隱性成本給出分道判據。
發布時間:2026-10-22 瀏覽次數:1029 -
15.6工業顯示器嵌入數控機床操作面板的九十天實測,無風扇密封扛住了油霧與沖程振動
數控機床操作面板工位對顯示終端要求遠超通用場景。15.6工業顯示器以全封閉無風扇結構、寬溫寬壓設計與IP65級前面板密封,在切削液飛濺、電磁干擾與持續振動疊加的環境中穩定運行,選型需從開孔尺寸、接口清單、走線隔離與環境適應性四項逐一核對。
發布時間:2026-10-22 瀏覽次數:520 -
預警,設備更新補貼申報正逐條核對改造實效,國產工業一體機換型只換硬件不改鏈路難過審
設備更新補貼申報口徑正從看采購發票轉向看改造實效。本文拆解機加工車間老舊分體終端的失效鏈條、只換硬件不改鏈路卡住的三個驗收環節,以及國產工業一體機換型的正確順序,鏈路先行、硬件按工況分檔。
發布時間:2026-10-22 瀏覽次數:767 -
工業級觸摸平板電腦為什么一定要用寬溫屏?這三個參數先核對
寬溫要有意義,得把工作與存儲溫度分開確認并疊加柜內溫升,觸控方式按手套油污重排,防護密封按清潔方式核對——三項核清才是可驗收的清單。
發布時間:2026-10-21 瀏覽次數:802 -
采購21.5寸工業平板電腦別只看尺寸!這幾個關鍵參數沒看懂容易停線
21.5寸工業平板電腦的落地關鍵在安裝高度與視距、支架承重、散熱開孔、觸控與清潔四項;尺寸只是入場券,四項逐一核對才裝得穩。
發布時間:2026-10-21 瀏覽次數:542 -
mes工位一體機在戴手套工位的九十天實測,電阻屏與電容屏的三年總賬差出兩成
數智化改造把工位終端推到每個工序,mes工位一體機的觸控路線選錯,誤觸與返工會跟著工單走三年。本文以戴手套工位九十天實測為底,拆開電阻屏與電容屏的采購、返工與壽命三筆總賬,給出驗收口徑與四類工況分道判據,供集成商與設備主管選型核對。
發布時間:2026-10-21 瀏覽次數:709
熱門標簽
- 工控一體機 (517)
- 工業一體機 (405)
- 工業顯示器 (293)
- 工業觸摸屏 (202)
- 工業觸摸顯示器 (155)
- 工業平板電腦 (150)
- 工業觸摸一體機 (145)
- 嵌入式工控一體機 (96)
- 工控觸摸一體機 (82)
- mes工位一體機 (80)
- 工控一體機廠家 (71)
- 工業觸控設備 (70)
- 智能制造設備 (70)
- 選型指南 (69)
- 工位一體機 (68)
- 工業觸控一體機 (66)
- 工業一體機廠家 (65)
- 產線改造 (62)
- 工業平板電腦廠家 (53)
- 壁掛式工業顯示器 (51)
- 產線數據采集 (46)
- 嵌入式工控機 (45)
- 工業觸摸屏選型 (42)
- 工業觸摸一體機廠家 (40)
- 工控一體機觸摸屏 (38)