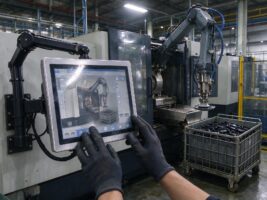
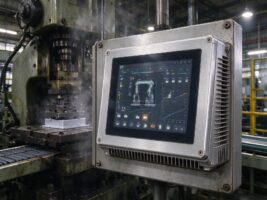
工信部十月二十日的發布會再次把新一代智能制造推到臺前,裝備與產線數據的實時綁定成了改造主線。落到沖壓與鍛造車間,不少工位終端上線不到一個季度就鬧脾氣:屏幕花屏,串口斷流,整機無故重啟。班組習慣把賬算到軟件頭上,真正的推手其實是身旁那臺沖床。
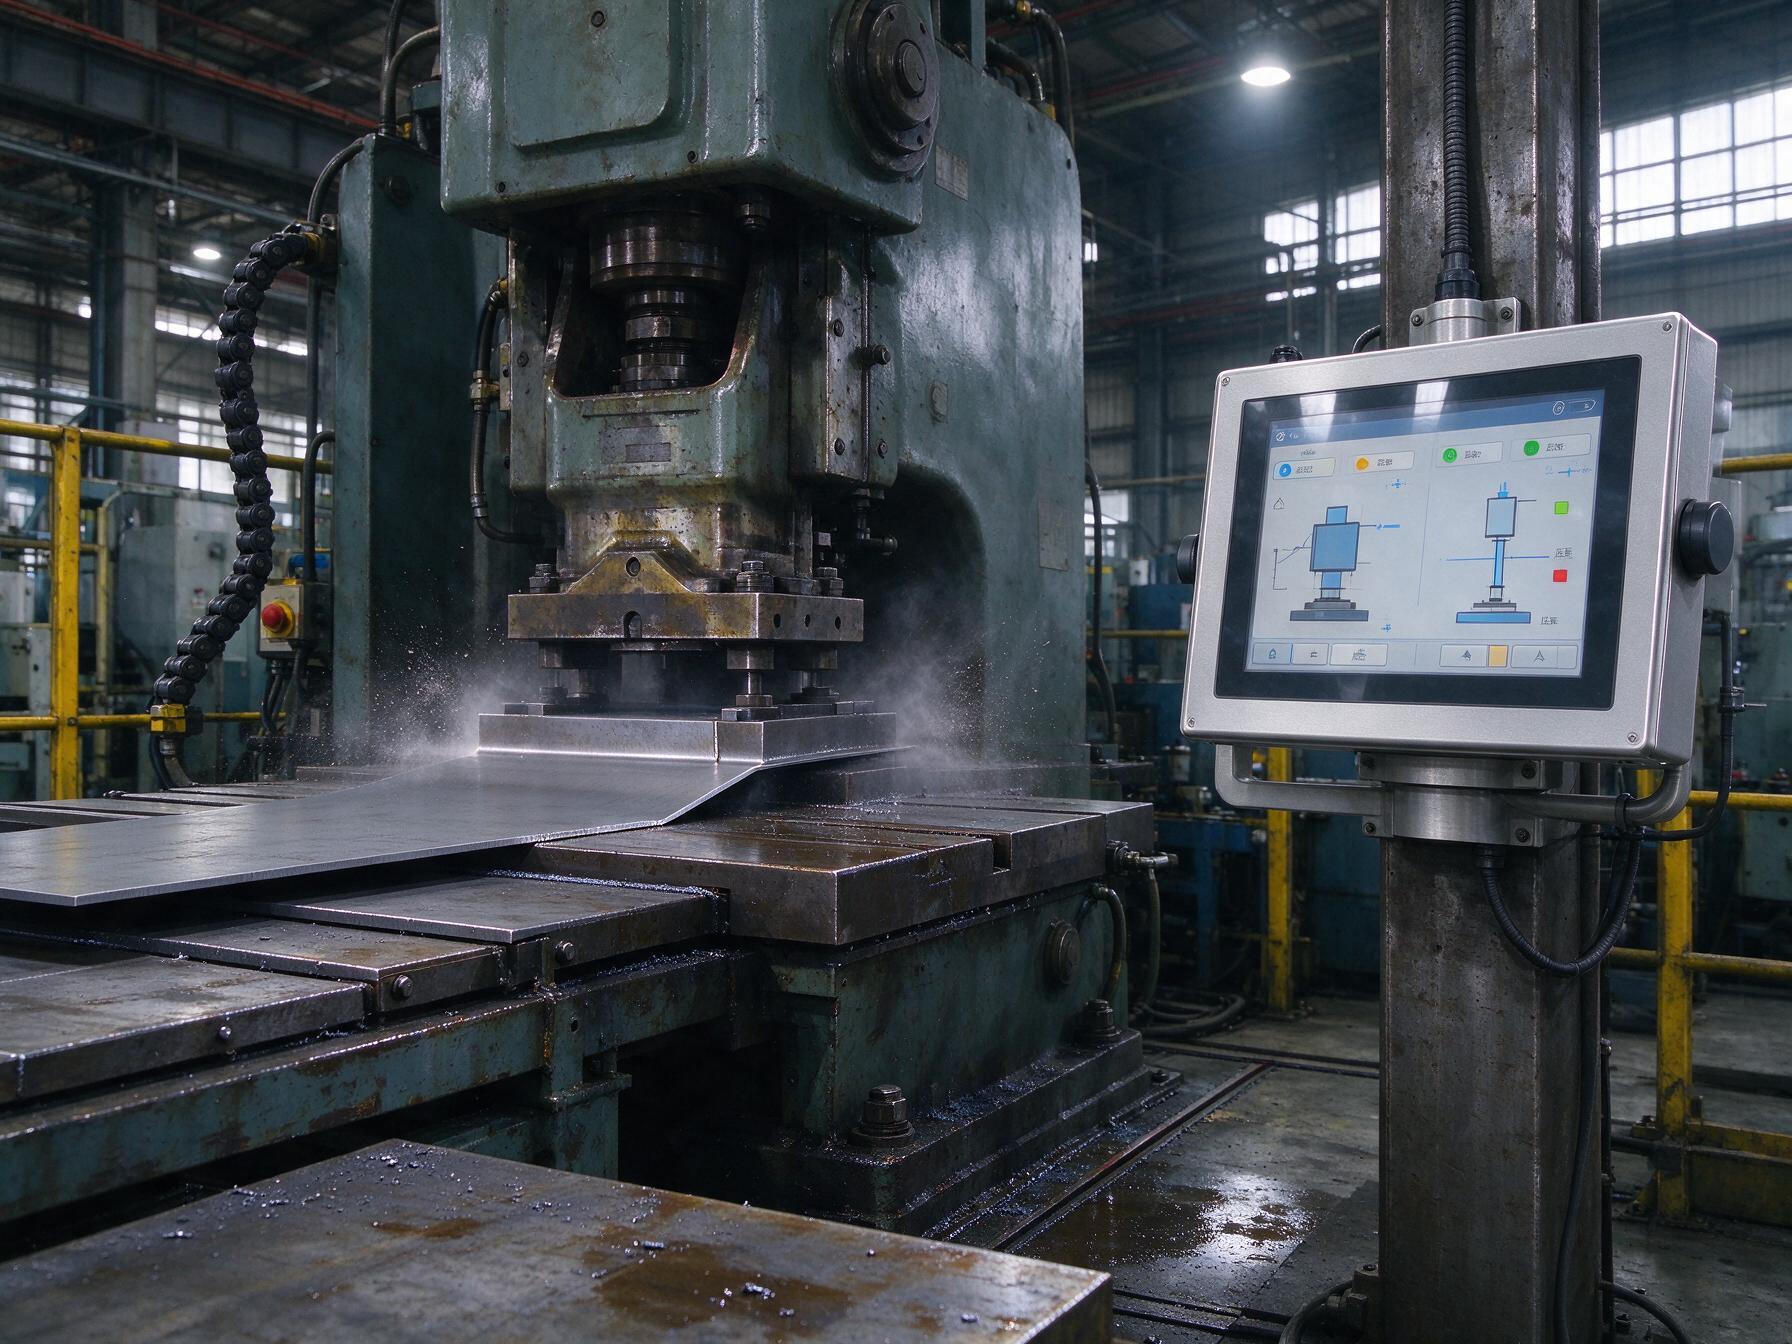
沖壓車間的振動從來不只是抖一抖
一臺六百噸沖床每分鐘幾十次沖程,每次落模都向地基與立柱注入一次沖擊,疊加成寬帶隨機振動,工位終端恰好坐在傳遞路徑正中。十月下旬的行業選型內容也提醒,沖壓車間的高振動場景需要整機通過抗震抗壓測試:振動不是偶發擾動,而是持續的載荷。
失效往往從最不起眼的接觸點開始。接插件在微米級往復位移下微動磨損,鍍層磨穿后接觸電阻爬升,串口丟字節,網口閃斷又自愈。機械硬盤更脆弱,磁頭在持續激振下劃傷盤片,壞道擴散到系統區。一些工廠換裝國產工業一體機后仍沿用商用機思路,故障換湯不換藥。
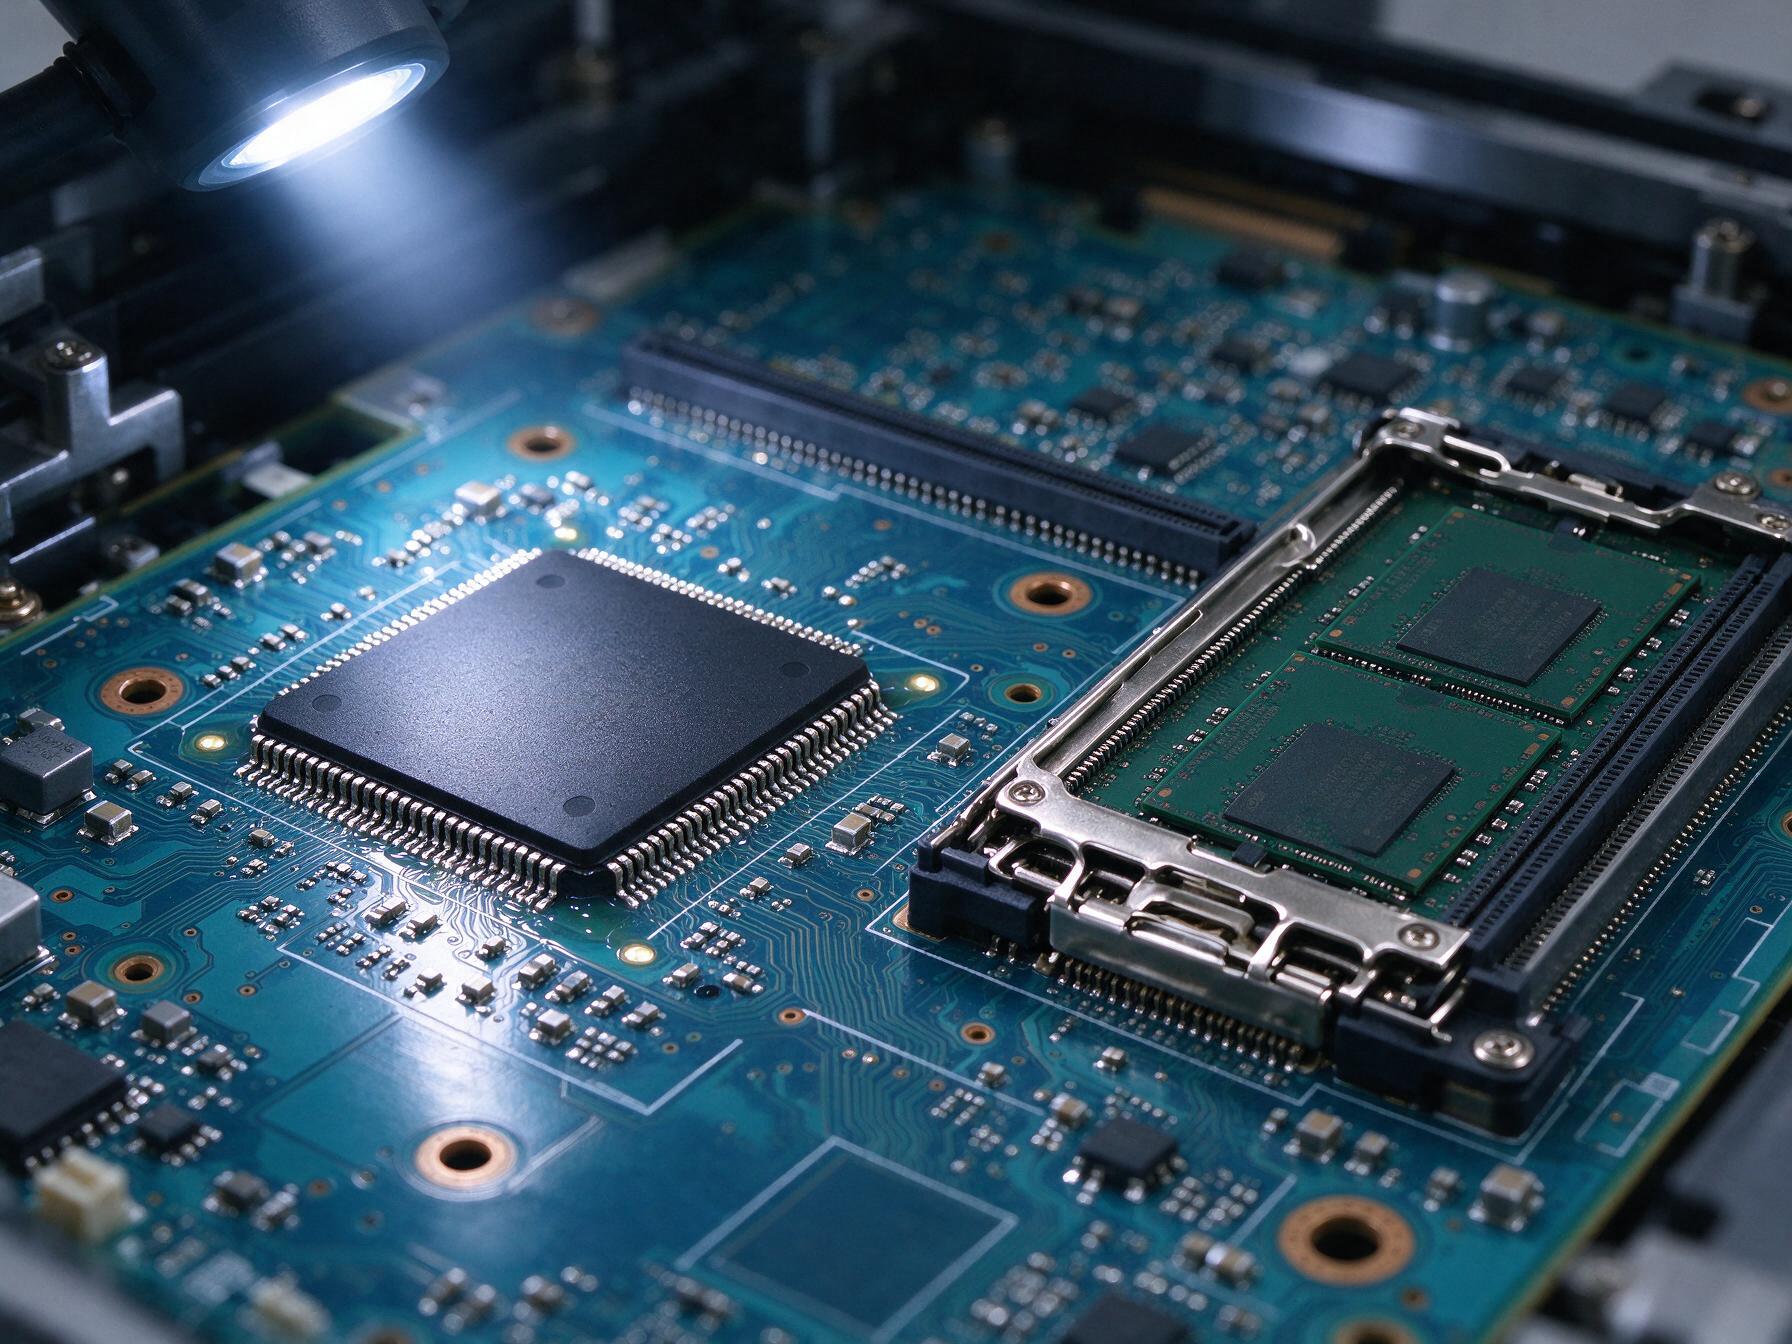
斷點往往從焊點與排線開始
比接口更隱蔽的失效發生在焊點上。振動把交變應力反復施加在焊點,微裂紋從邊角萌生,擴展成環就是冷焊,表現為溫度升高后接觸不良,設備午后死機、清晨又正常。排線與連接器的卡扣在共振中慢慢退位,花屏與觸控漂移隔三差五出現,拍打外殼反而能暫時恢復,這類特征幾乎可以當場確診。
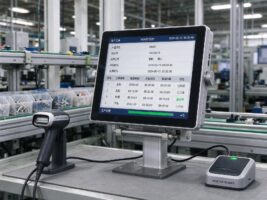
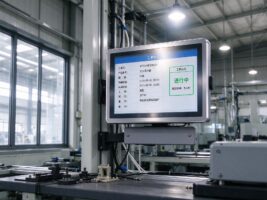
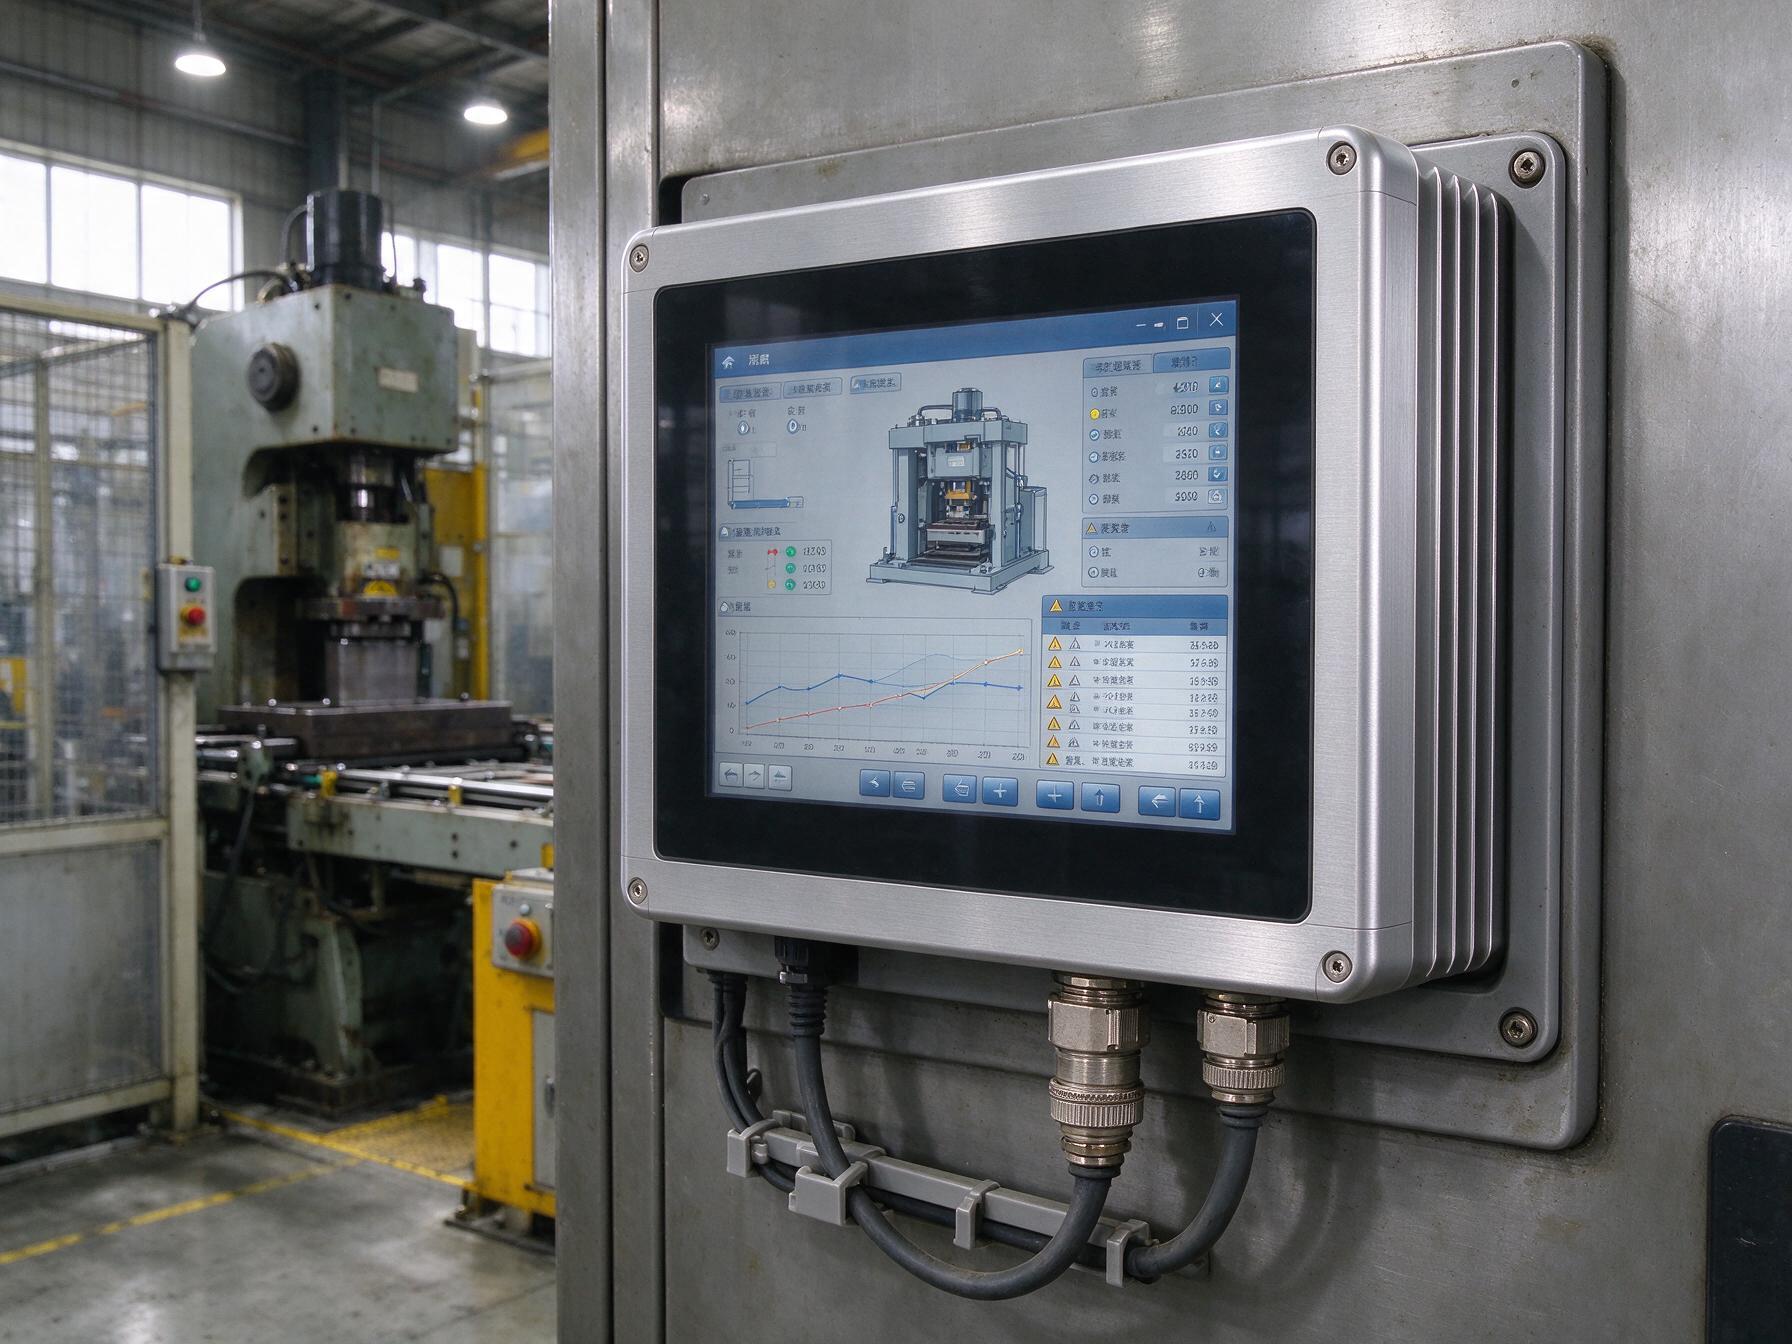
組裝工藝的差異在這一層被放大。辦公環境的整機按靜態載荷選型,面向產線的整機要把器件固定寫進工藝文件。在沖壓機旁的連續沖程工況里,控顯P1A嵌入式多功能工業觸摸一體機以全封閉無風扇結構與全平面觸控面板承擔工位交互,內部器件按振動環境加固,把松脫與冷焊的入口盡量封死。
抗振不是墊塊膠墊,而是板級與結構工程
有效的對策分布在四個層面。存儲層取消機械硬盤,全固態方案沒有活動部件;內存優先板載或帶鎖扣插槽。結構層用一體成型鋁合金機身提升剛性,讓共振點避開沖程激勵頻段,無風扇設計既消除內部振動源,也保住密封。接口層用帶螺紋鎖緊的航插與防脫端子。一臺國產工業一體機的抗振能力,本質上是這四層設計的交集,而不是外殼厚薄的比拼。
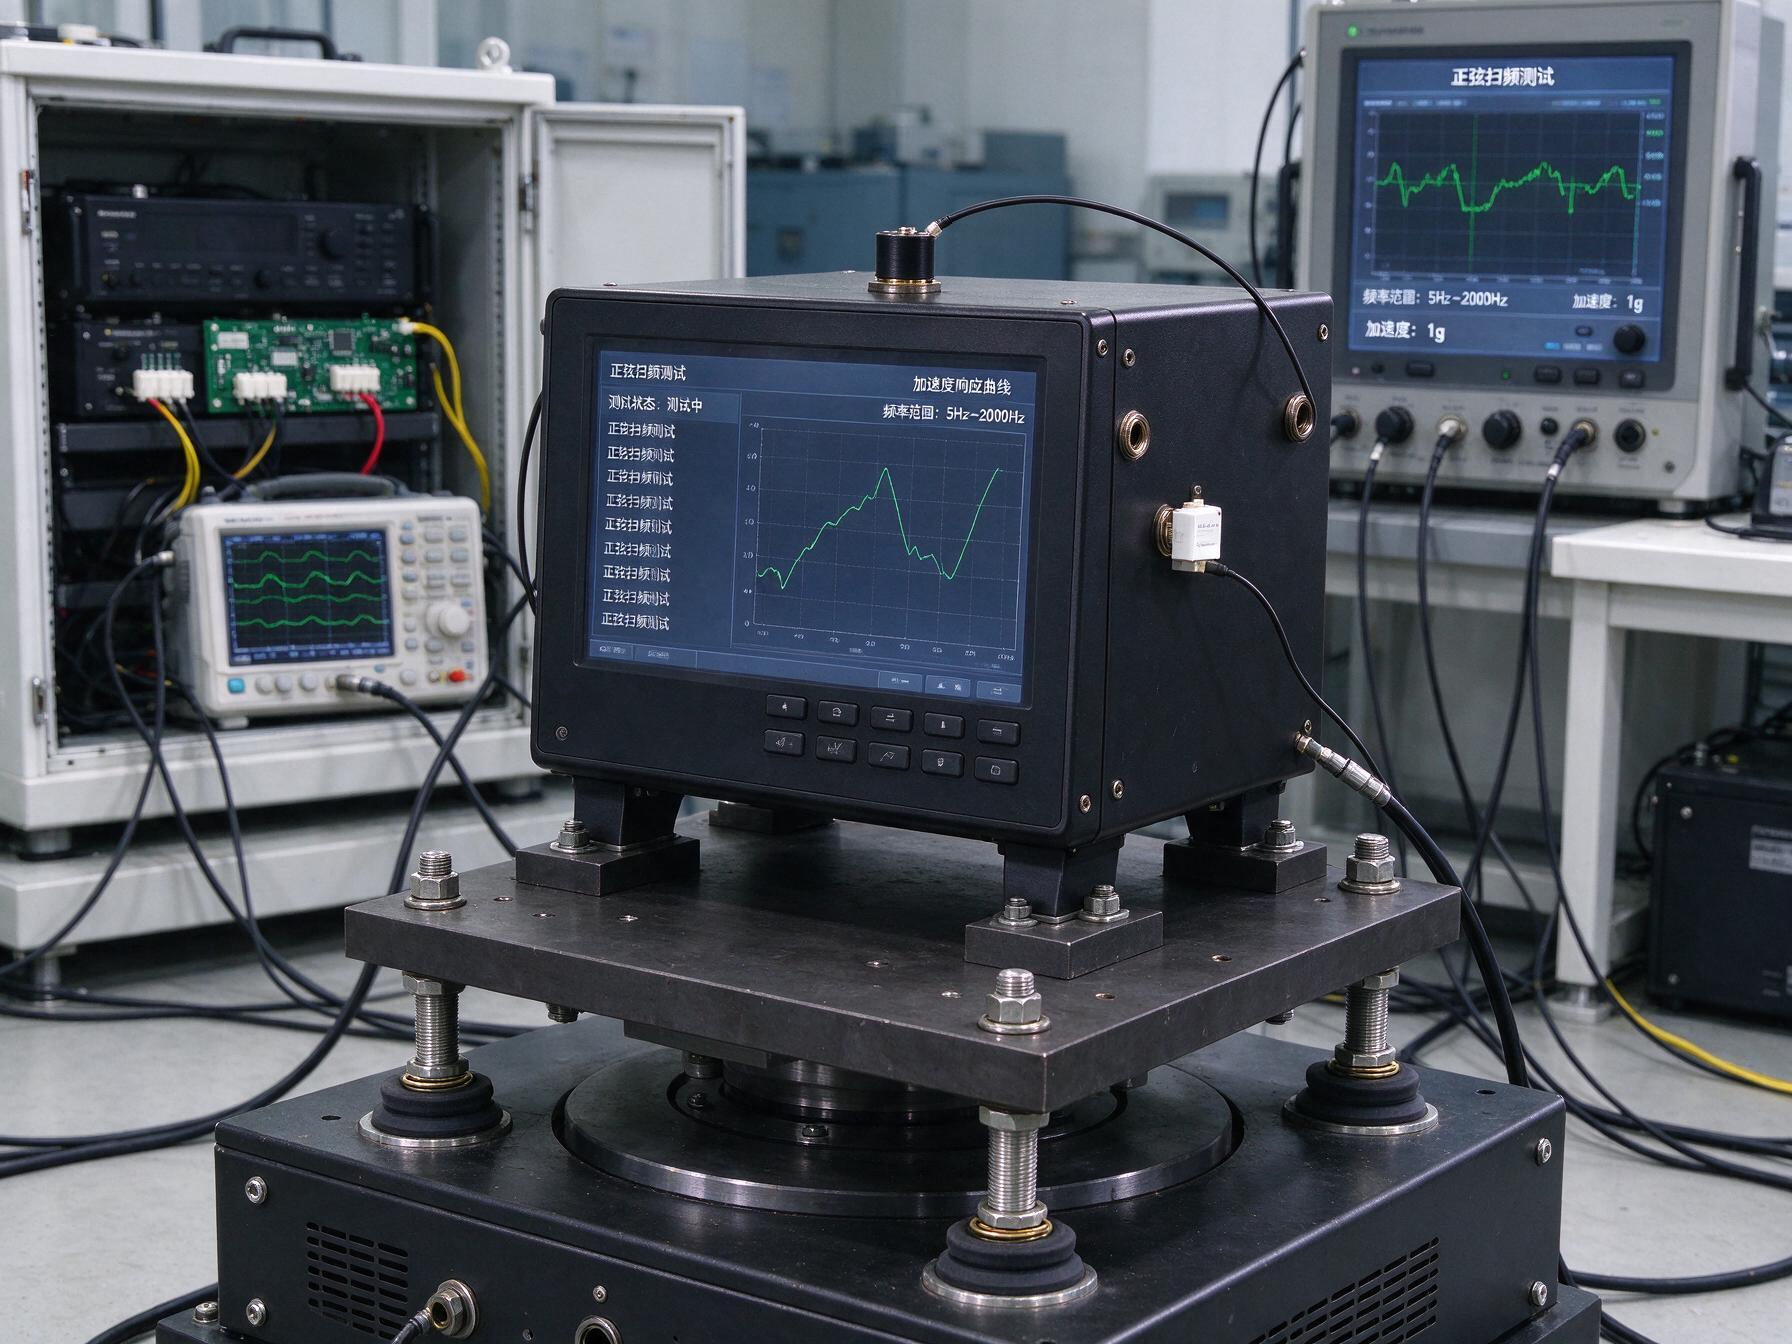
安裝方式同樣參與力學分配。減震墊剛度若與機身固有頻率不匹配,反而把沖擊放大成共振,加塊橡膠墊了事的老做法恰恰踩在這個坑里。在振動工況的樣機驗證中,控顯科技把整機連同支架一起送上振動臺,按真實安裝狀態記錄傳遞率,而不是只測裸機。
驗收時該向供應商要哪幾份證據
證據鏈可按標準逐條核對。正弦振動試驗依據GB/T 2423.10,用掃頻找出共振點并考核耐受;寬帶隨機振動依據GB/T 2423.56,更貼近沖壓車間的真實激勵;沖擊試驗依據GB/T 2423.5。把條款寫進技術協議,國產工業一體機的驗收才有判據,而不是憑銘牌上工業級三個字放行。
現場自測同樣能兜底。把國產工業一體機固定到工位連續拷機一個班次,記錄串口與網口的誤碼;輕擊安裝立柱模擬沖擊,觀察屏幕與通信是否瞬斷。半天時間,足夠把結構短板暴露在批量到貨之前。
把抗振當成系統工況,而不是配件問題
振動工況從不一次把設備打垮,而是用幾個月慢慢磨掉接觸與焊點的余量,讓故障呈現隨機間歇的面目。隨著改造把更多終端推到機旁,抗振能力正從加分項變成準入項。看清傳遞路徑、核對試驗證據、按真實安裝狀態驗收,比事后逐臺返修便宜得多,選型邏輯正從比參數轉向比結構證據鏈。