9月20日世界制造業(yè)大會(huì)上,主管部門提出梯度培育智能工廠,推動(dòng)數(shù)據(jù)就地處理,通信要扛住低時(shí)延與高可靠。但不少項(xiàng)目把終端采購(gòu)排在清單末端,進(jìn)場(chǎng)才發(fā)現(xiàn)開孔對(duì)不上、接口不夠、聯(lián)調(diào)窗口被壓縮。外行看配置表,內(nèi)行看部署順序,選型差距在下單前就已拉開。
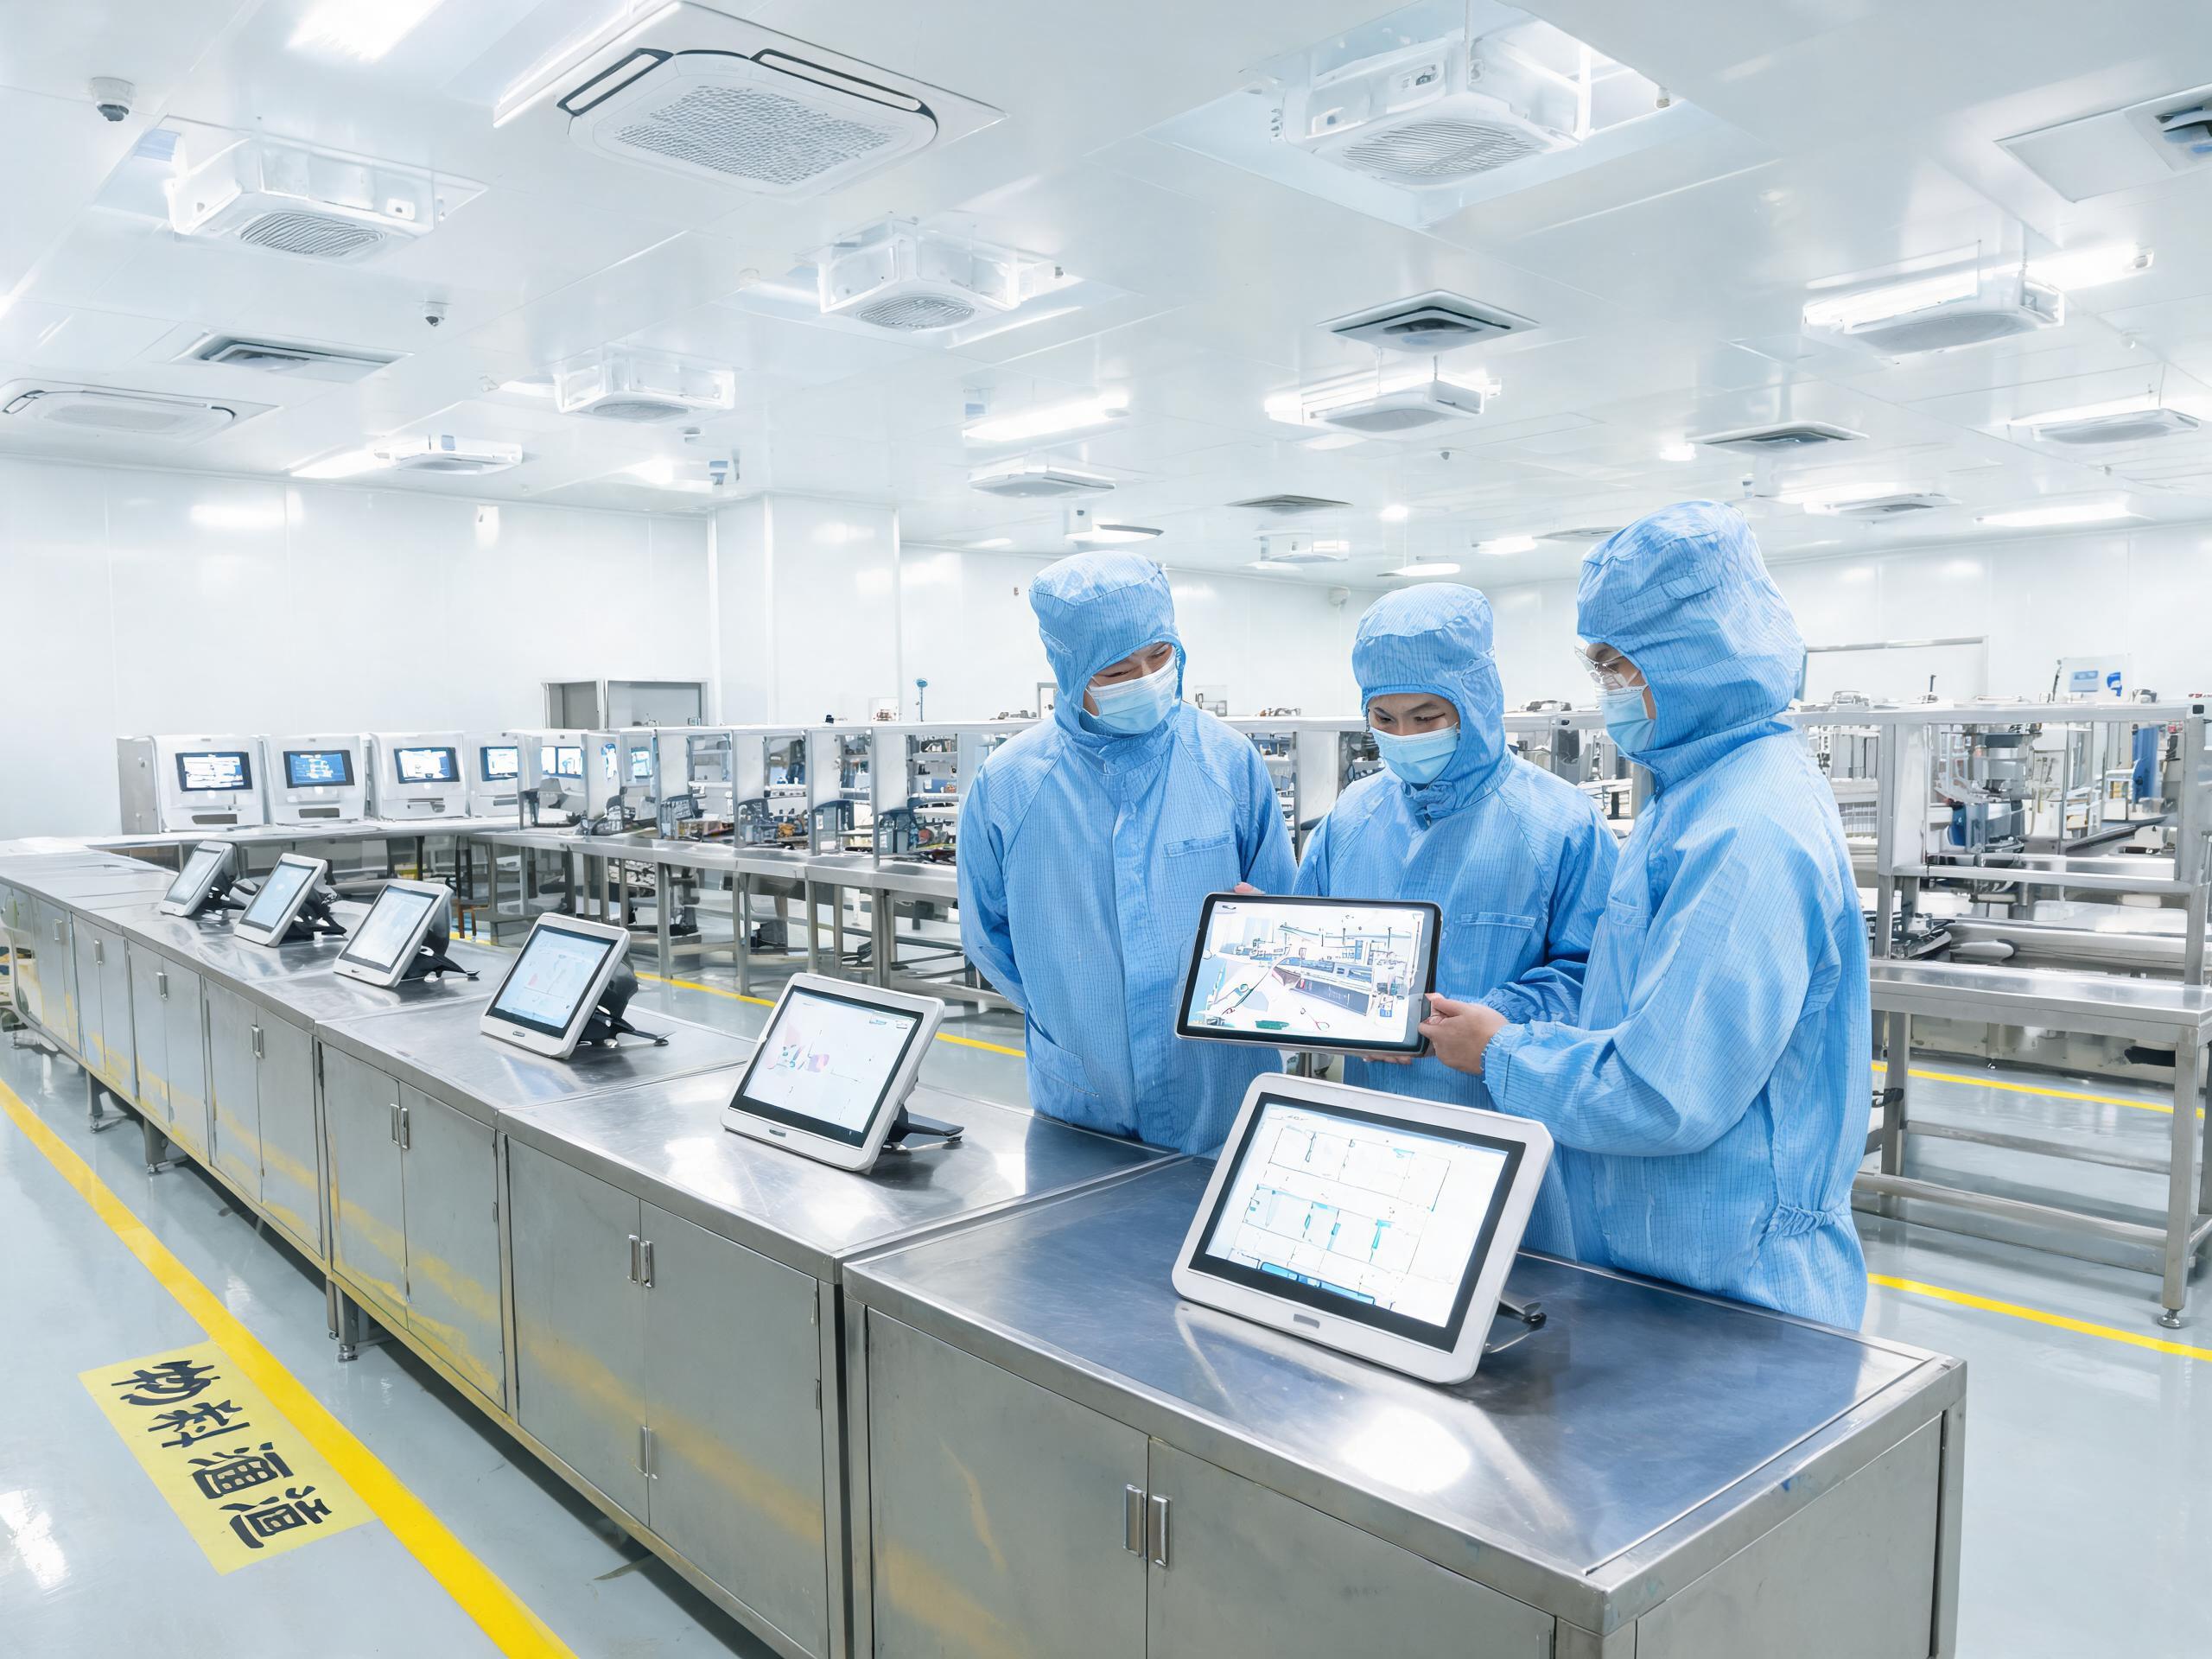
布點(diǎn)跟著工藝流程走,終端數(shù)量在節(jié)拍固化前留彈性
從電芯裝配、檢測(cè)到包裝,交互點(diǎn)要逐工位識(shí)別,投料綁定、過站掃碼、質(zhì)檢錄入、成品裝箱各需一個(gè)落點(diǎn)。順序上先畫物料與工單流向,再標(biāo)交互點(diǎn)位,終端數(shù)量最后定。爬坡期布局還會(huì)微調(diào),橋架、網(wǎng)口與安裝位預(yù)留一到兩路余量,比二次開孔省工。
點(diǎn)位要分清固定操作與流動(dòng)巡檢。連續(xù)錄入交給固定工位的嵌入或壁掛終端,巡檢記錄由就近點(diǎn)位承接。mes工位終端一體機(jī)不是越多越好,每個(gè)點(diǎn)位都要對(duì)應(yīng)真實(shí)數(shù)據(jù)動(dòng)作,沒動(dòng)作的點(diǎn)位只增加維護(hù)面。
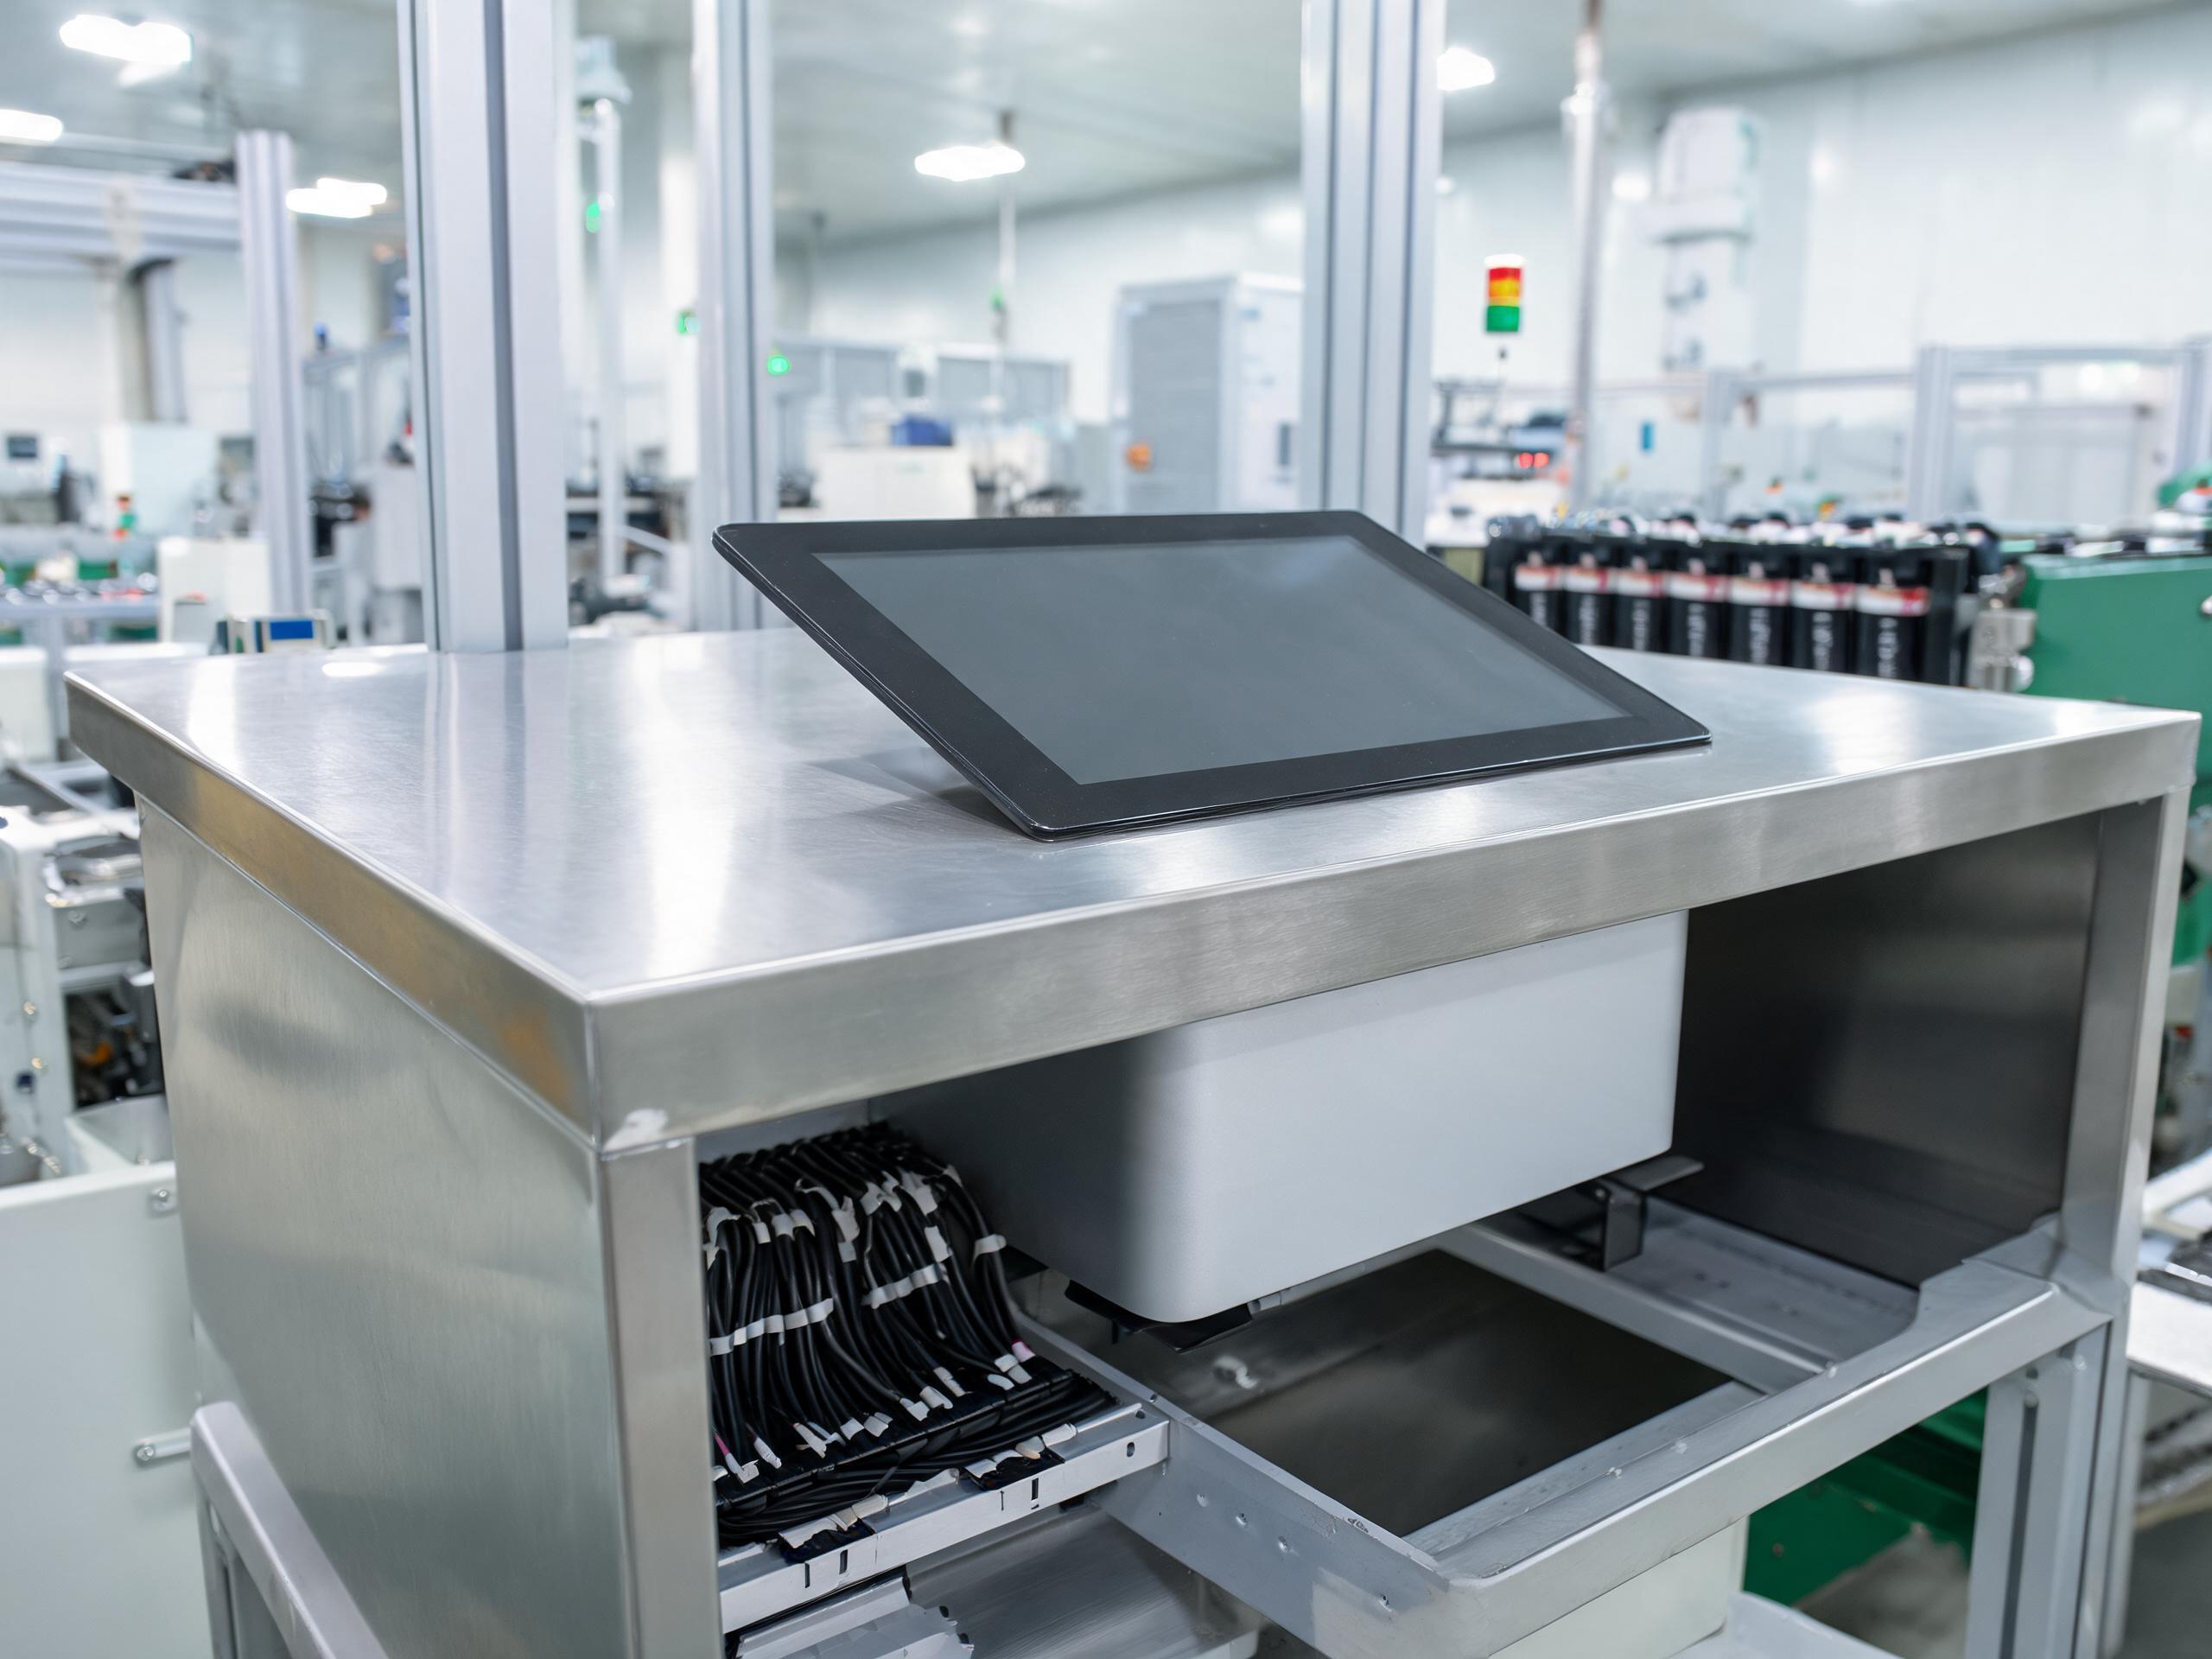
開孔之前鎖定安裝形態(tài),機(jī)型趕在柜體加工前定
安裝形態(tài)決定柜體怎么加工。臺(tái)面進(jìn)深小、要求齊平的工位選嵌入式,檢測(cè)工位用懸臂送屏,包裝段選壁掛,獨(dú)立臺(tái)旁常用立柱。定形態(tài)前過三查,視距、走線、背面檢修空間。在形態(tài)混雜的新建車間里,控顯P2A二維碼掃描多功能MES工位一體機(jī)用同一機(jī)身兼容嵌入、壁掛、桌面、伸縮臂、立柱五種形態(tài),各工位同檔采購(gòu),柜體加工圖一次出齊。
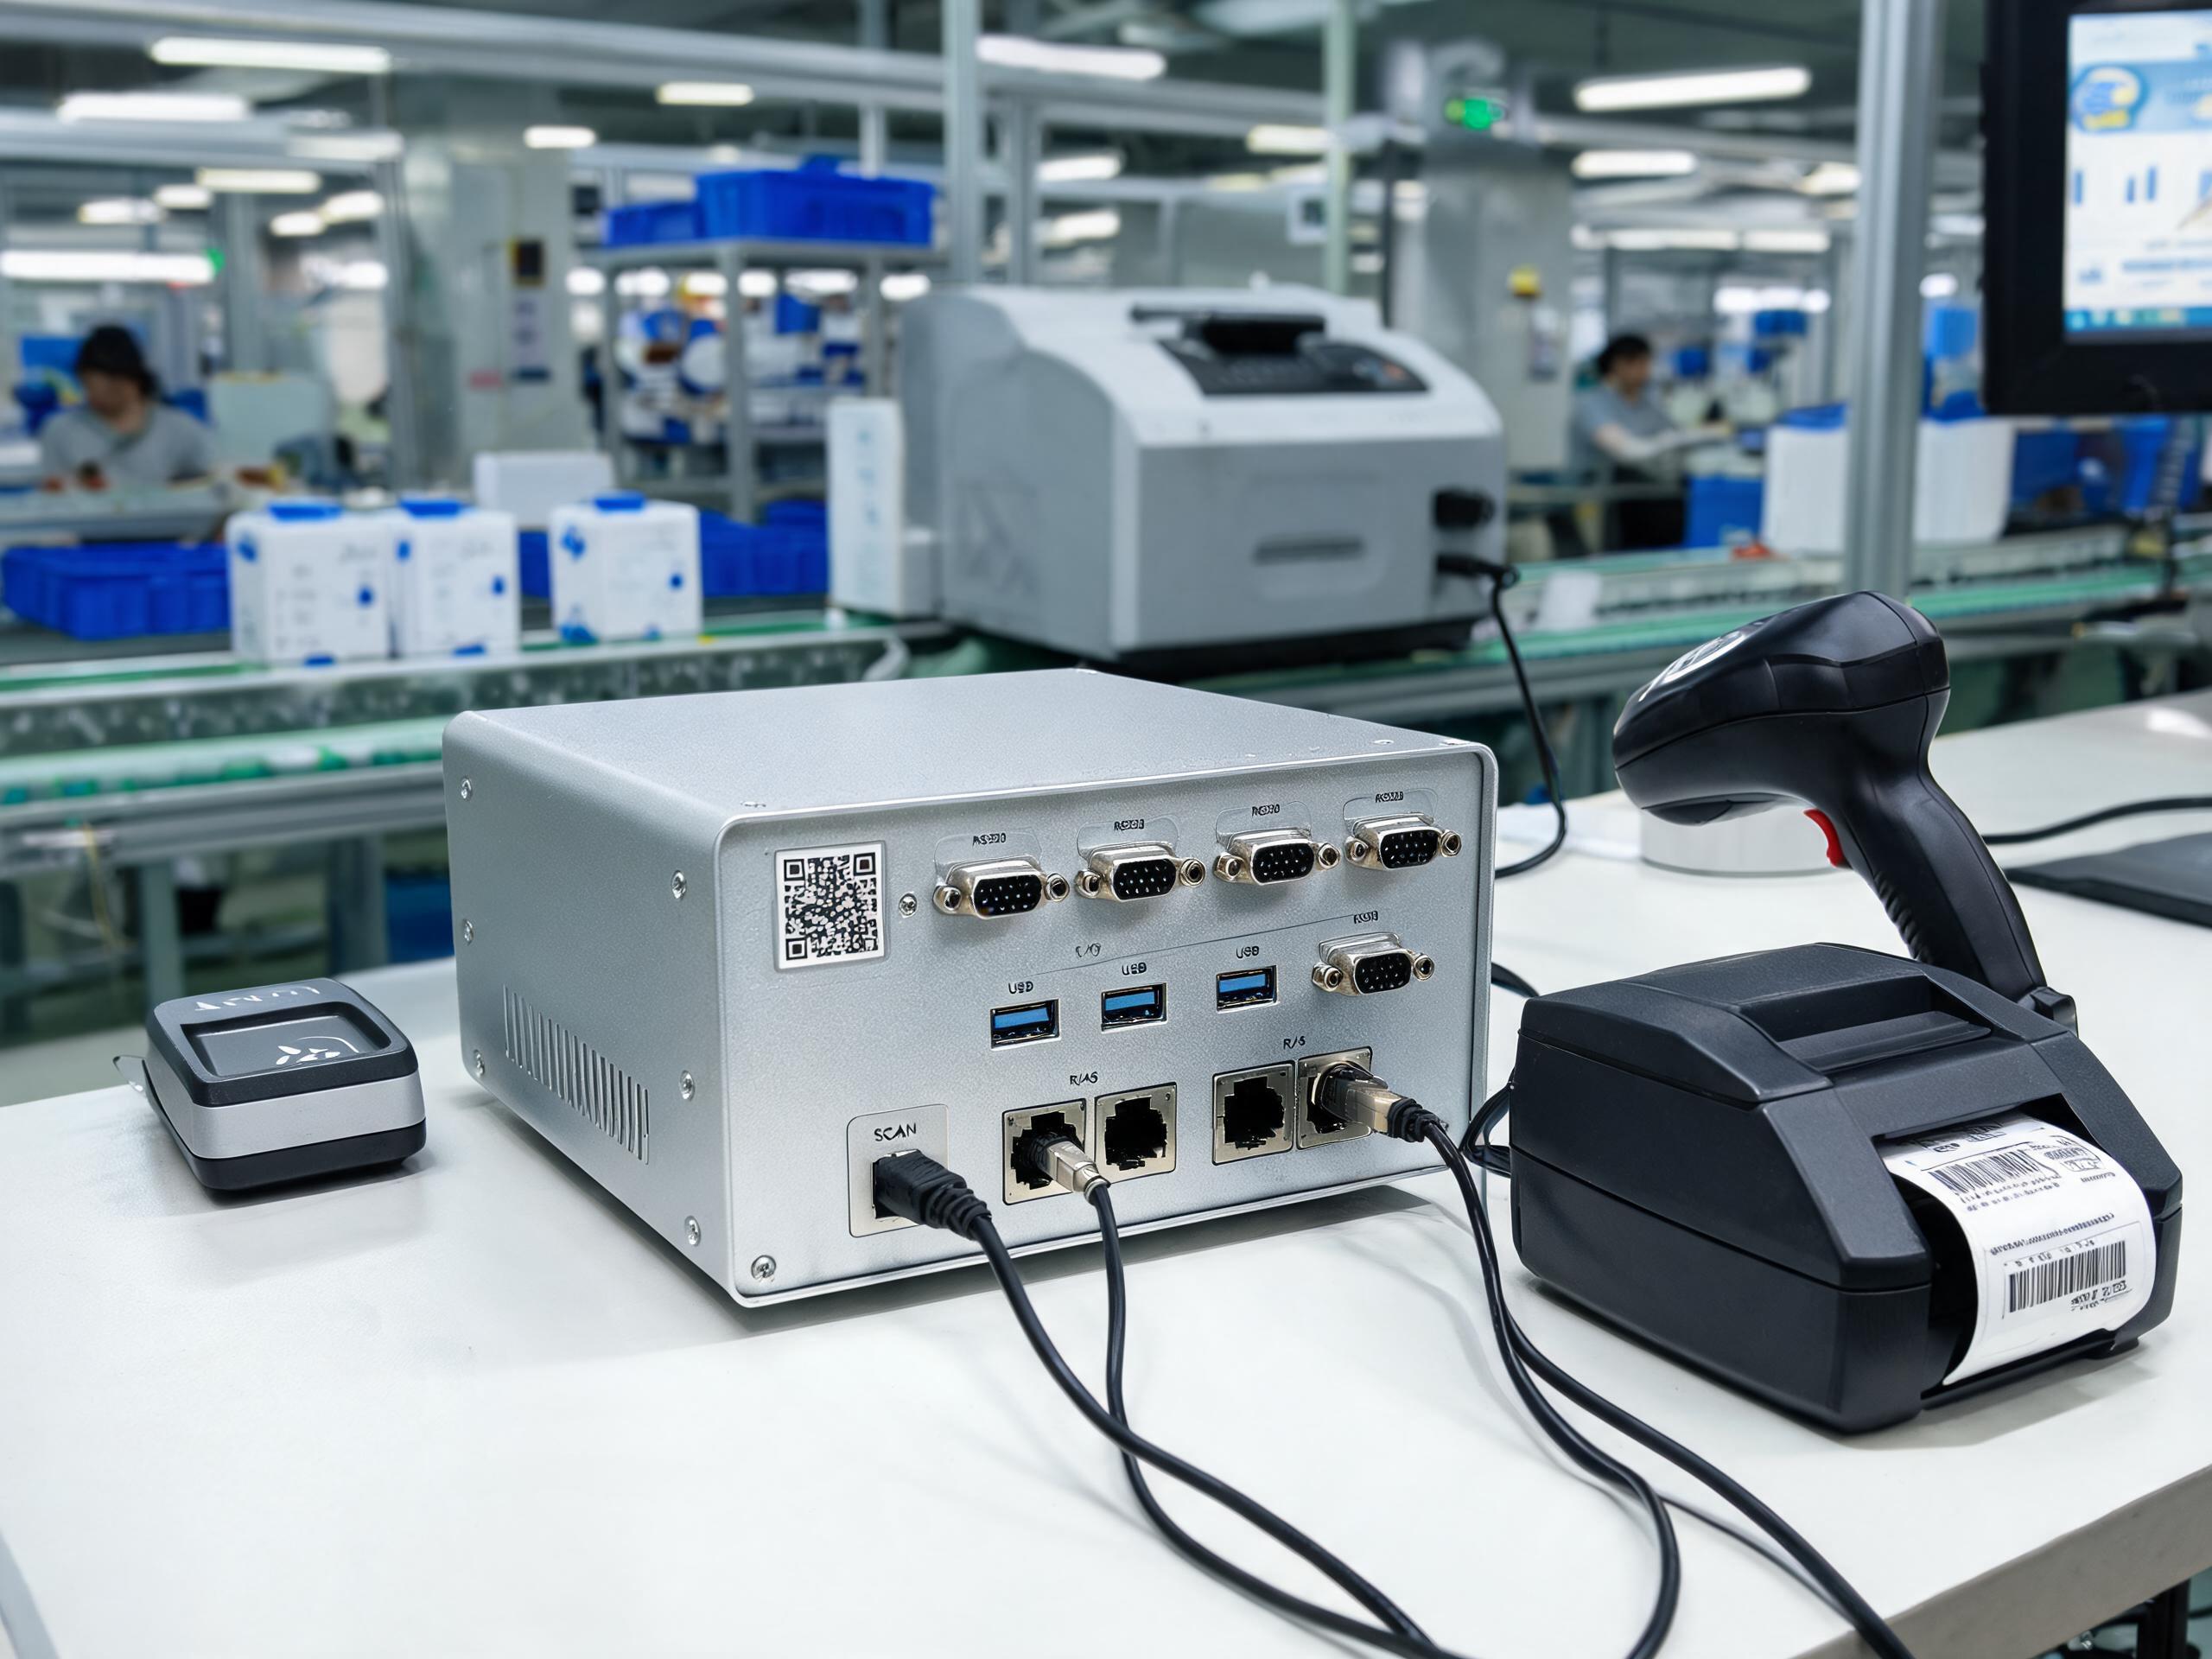
外設(shè)清單倒推接口,網(wǎng)段與供電在土建階段留好
報(bào)工點(diǎn)位常同時(shí)掛著掃碼槍、標(biāo)簽打印機(jī)、讀卡器、檢測(cè)儀與電子秤,串口、USB、網(wǎng)口混布。接口按外設(shè)清單逐工位清點(diǎn)倒推,并給換型留一路余量;接口前置后工人不拆機(jī)就能插拔,換型停機(jī)窗口隨之縮短。
網(wǎng)絡(luò)與供電也要前置,雙網(wǎng)口分開車間網(wǎng)與管理網(wǎng),采集與上位系統(tǒng)各走一路;寬壓輸入直連電源母線,少一層轉(zhuǎn)接就少一個(gè)故障點(diǎn)。需求拖到試生產(chǎn)前才提,橋架配電柜早已封板,返工只能走明線。
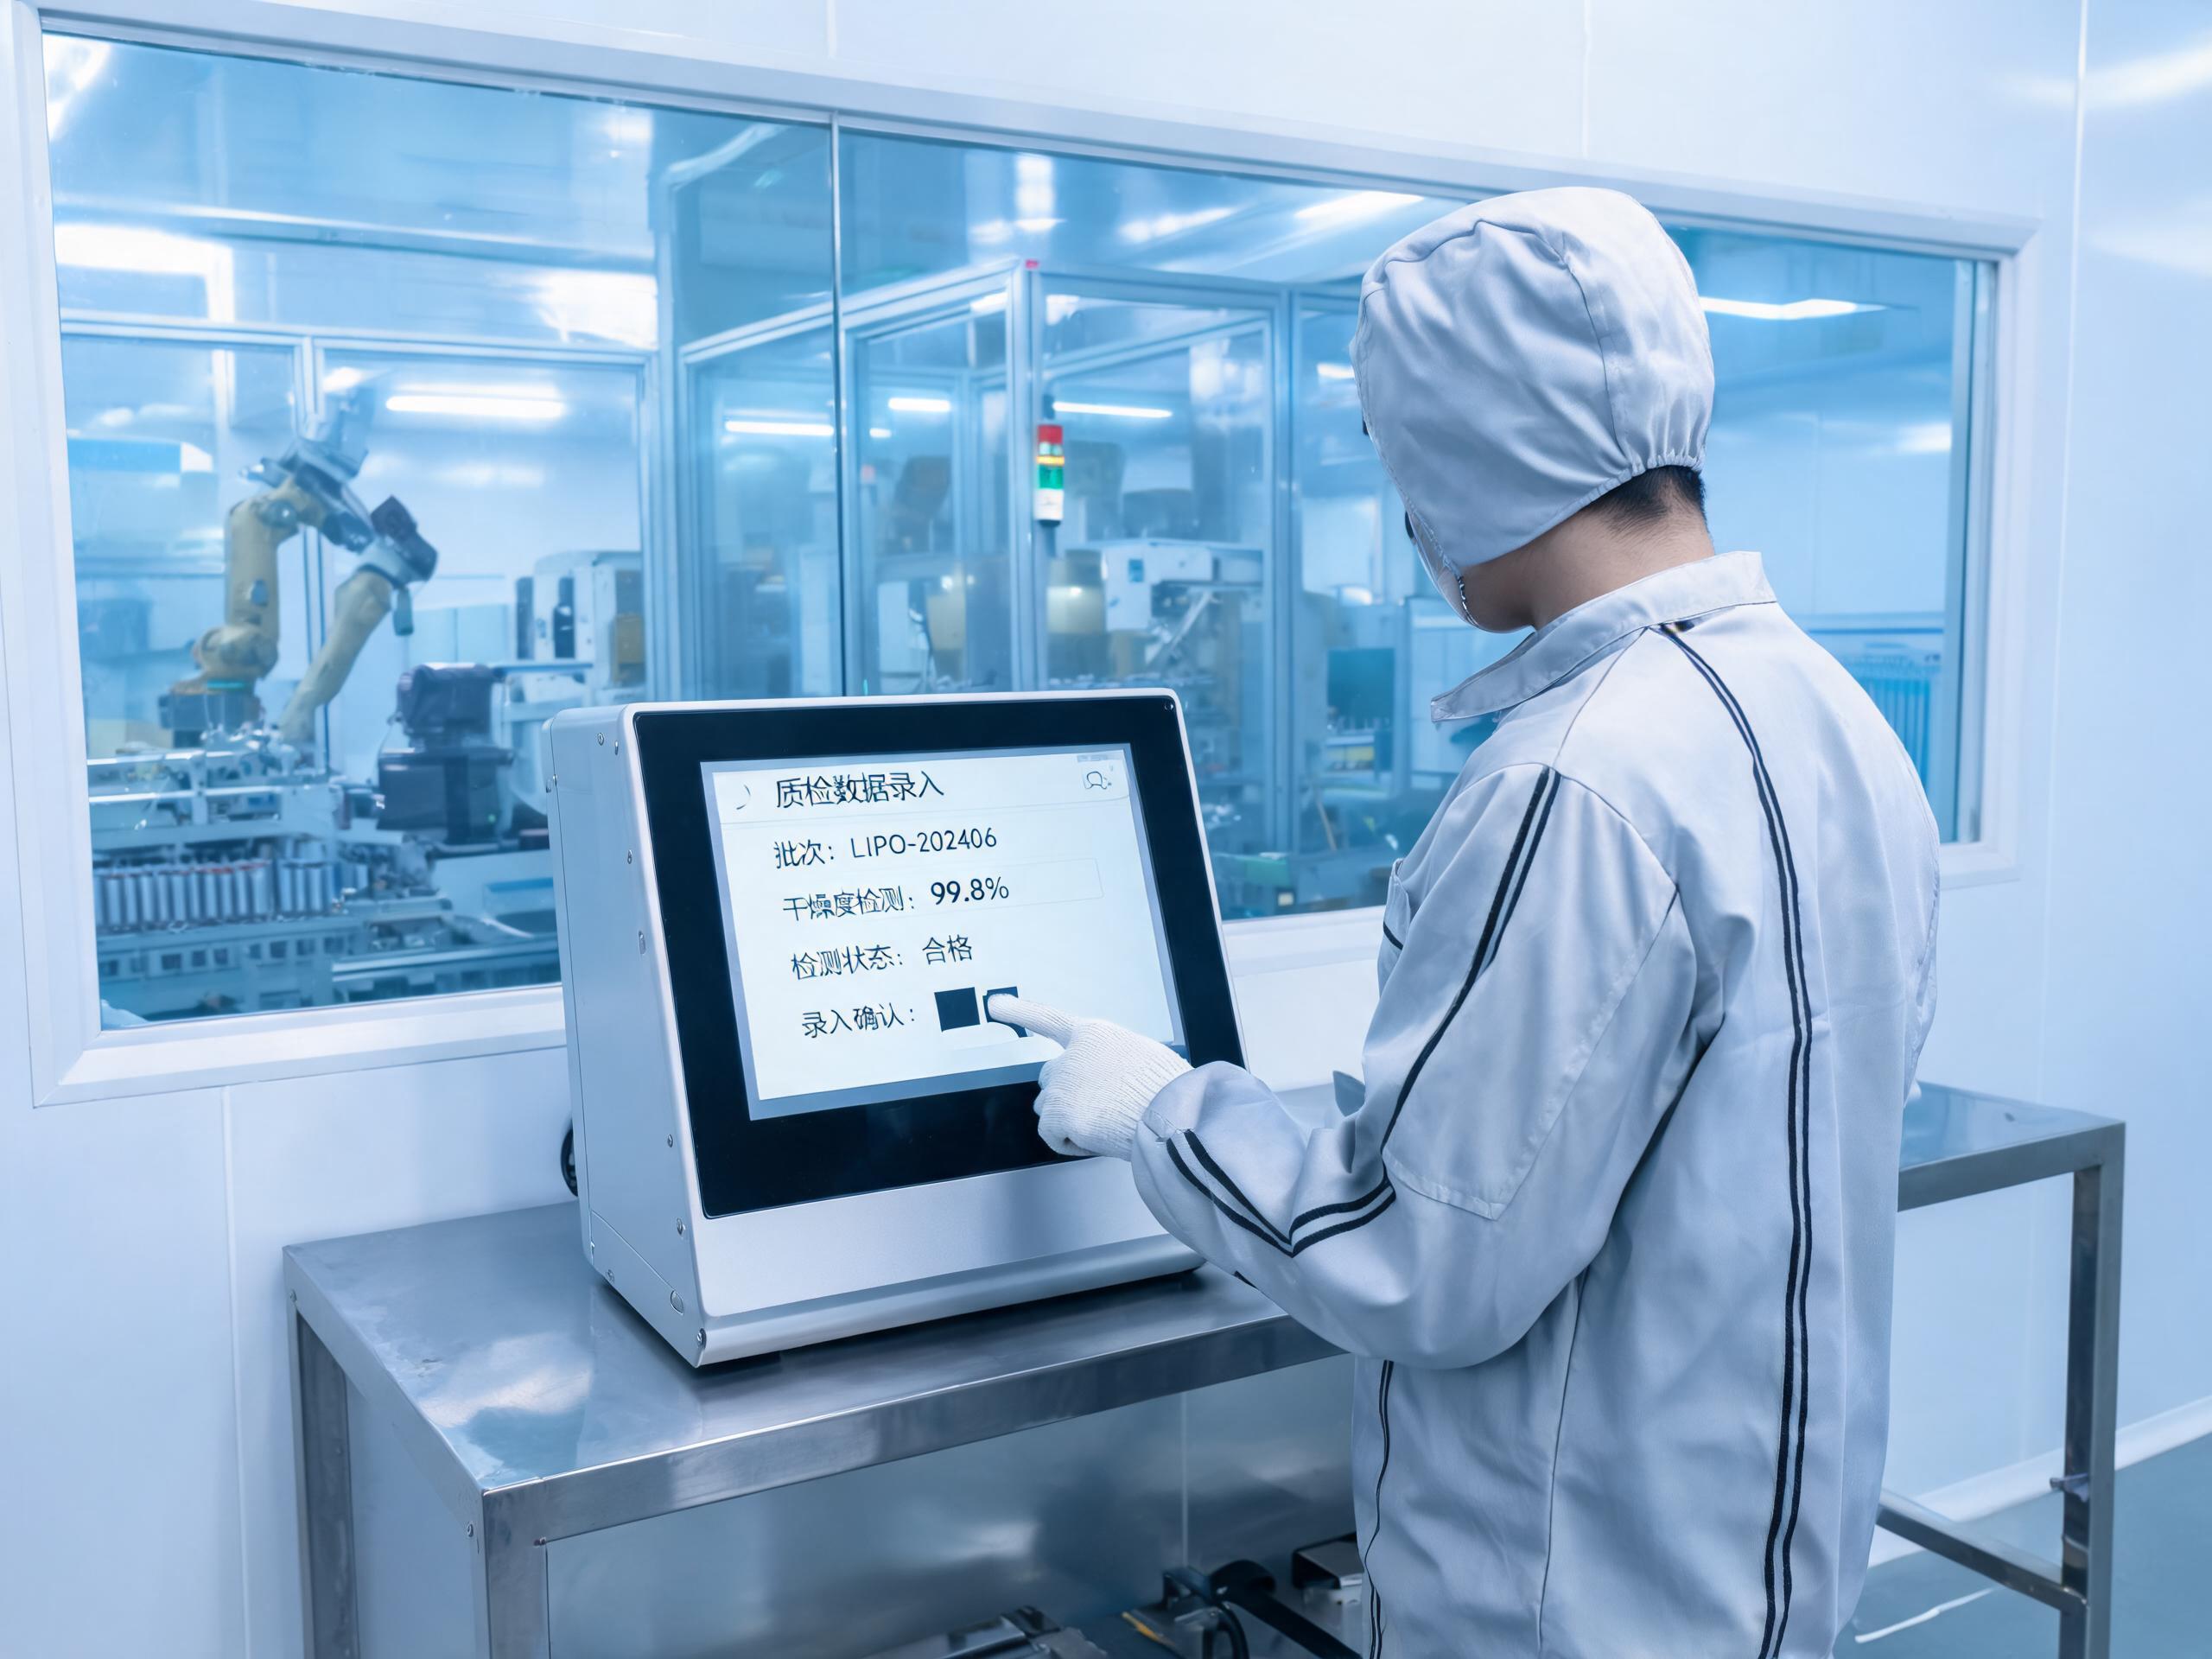
環(huán)境參數(shù)按工位分段核對(duì),選型口徑跟著工況走
電池車間并非統(tǒng)一環(huán)境。電芯裝配段多為恒溫?zé)o塵車間,重點(diǎn)防靜電阻塵;注液、清洗區(qū)域帶溶劑水汽;干燥房濕度極低,設(shè)備進(jìn)出還有凝露風(fēng)險(xiǎn);靠近烘烤的工位要單獨(dú)核對(duì)溫度上限。把環(huán)境拆到工位,mes工位終端一體機(jī)的參數(shù)才有著落,全車間一個(gè)口徑必然有的過配、有的欠配。
防護(hù)散熱隨之分段。在給新產(chǎn)線梳理選型清單時(shí),控顯科技通常先按工況確認(rèn)前面板密封等級(jí)與散熱方式,全封閉無(wú)風(fēng)扇機(jī)身靠鋁合金殼體被動(dòng)導(dǎo)熱,沒有進(jìn)風(fēng)口就不積灰,全貼合屏與固態(tài)存儲(chǔ)分別應(yīng)對(duì)擦拭水汽與振動(dòng),參數(shù)寫進(jìn)驗(yàn)收單才好核對(duì)。
最后是聯(lián)調(diào)節(jié)奏。樣機(jī)先進(jìn)典型工位,跑通報(bào)工與追溯鏈路再擴(kuò)全線;小批量階段安排斷網(wǎng)、錯(cuò)掃等異常,確認(rèn)終端本地有緩存、恢復(fù)后數(shù)據(jù)自動(dòng)補(bǔ)齊。聯(lián)調(diào)排在試生產(chǎn)之前,問題暴露在空線階段代價(jià)最小。
新產(chǎn)線競(jìng)爭(zhēng)不只是設(shè)備進(jìn)場(chǎng)速度,更是數(shù)據(jù)鏈路貫通速度。先對(duì)齊節(jié)拍再開孔,先盤清外設(shè)再定接口,按工位核對(duì)環(huán)境、按節(jié)點(diǎn)安排聯(lián)調(diào),mes工位終端一體機(jī)才能跟著產(chǎn)線爬坡,而不是在試生產(chǎn)階段成為返工起點(diǎn)。
]]>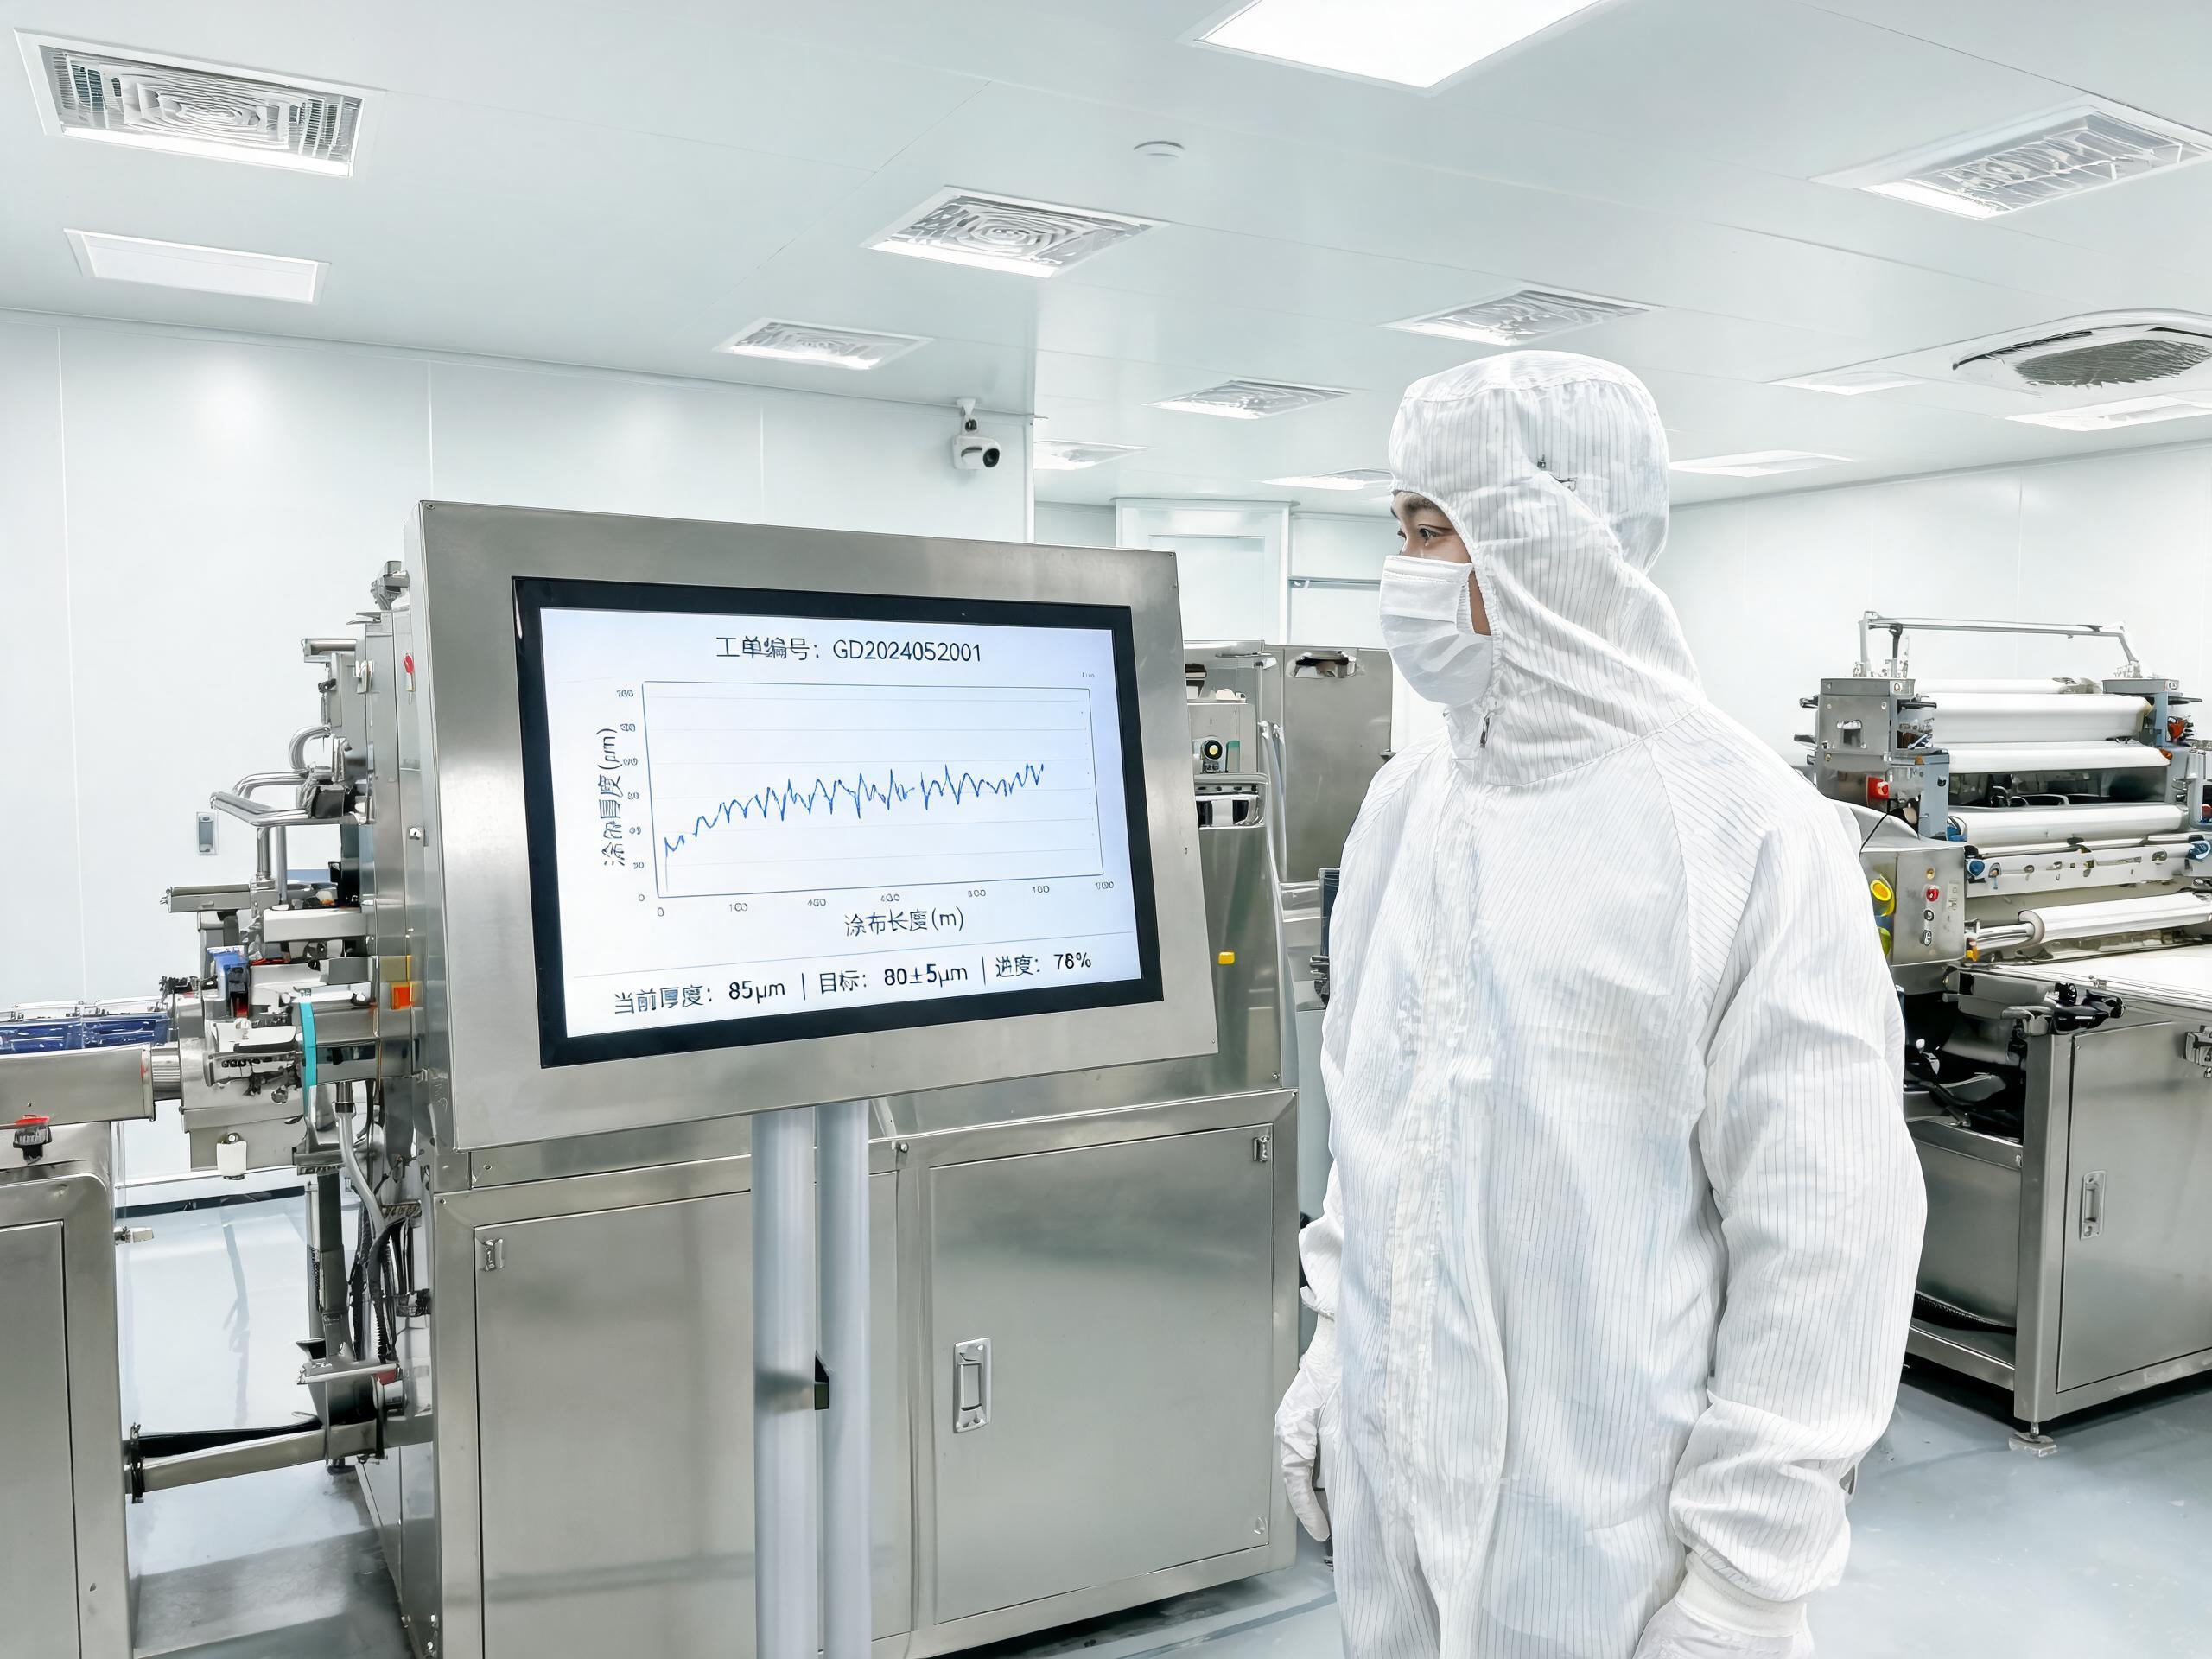
涂布段的矛盾點(diǎn)在積塵與齊平安裝
涂布工位的終端多裝在涂布機(jī)自帶的操作面板上,顯示厚度曲線與工單。這一段的潔凈壓力來(lái)自顆粒物尤其金屬粉塵,落到涂層上就形成劃痕或針孔。選型上因此有兩條硬約束,其一是機(jī)身不能帶主動(dòng)進(jìn)排風(fēng),風(fēng)扇每轉(zhuǎn)一圈都在往潔凈區(qū)搬粉塵;二是前面板須與設(shè)備面板齊平并連續(xù)密封,凹槽縫隙會(huì)積存粉料,而潔凈區(qū)擦拭按班次計(jì),擦不凈的結(jié)構(gòu)就是污染源。針對(duì)涂布機(jī)面板的嵌裝落點(diǎn),控顯P3A刷卡多功能工控一體機(jī)支持嵌入式與壁掛式切換,把身份驗(yàn)證與報(bào)工收進(jìn)同一終端。
安裝尺寸在改造項(xiàng)目里最容易踩坑。原有開孔按上一代終端定的,新機(jī)型厚度或開孔差幾毫米就裝不進(jìn)去,現(xiàn)場(chǎng)只能加工面板或加轉(zhuǎn)接框,既破壞密封又拖工期。開孔圖須在技術(shù)協(xié)議階段核對(duì),而非等設(shè)備到場(chǎng)再量。
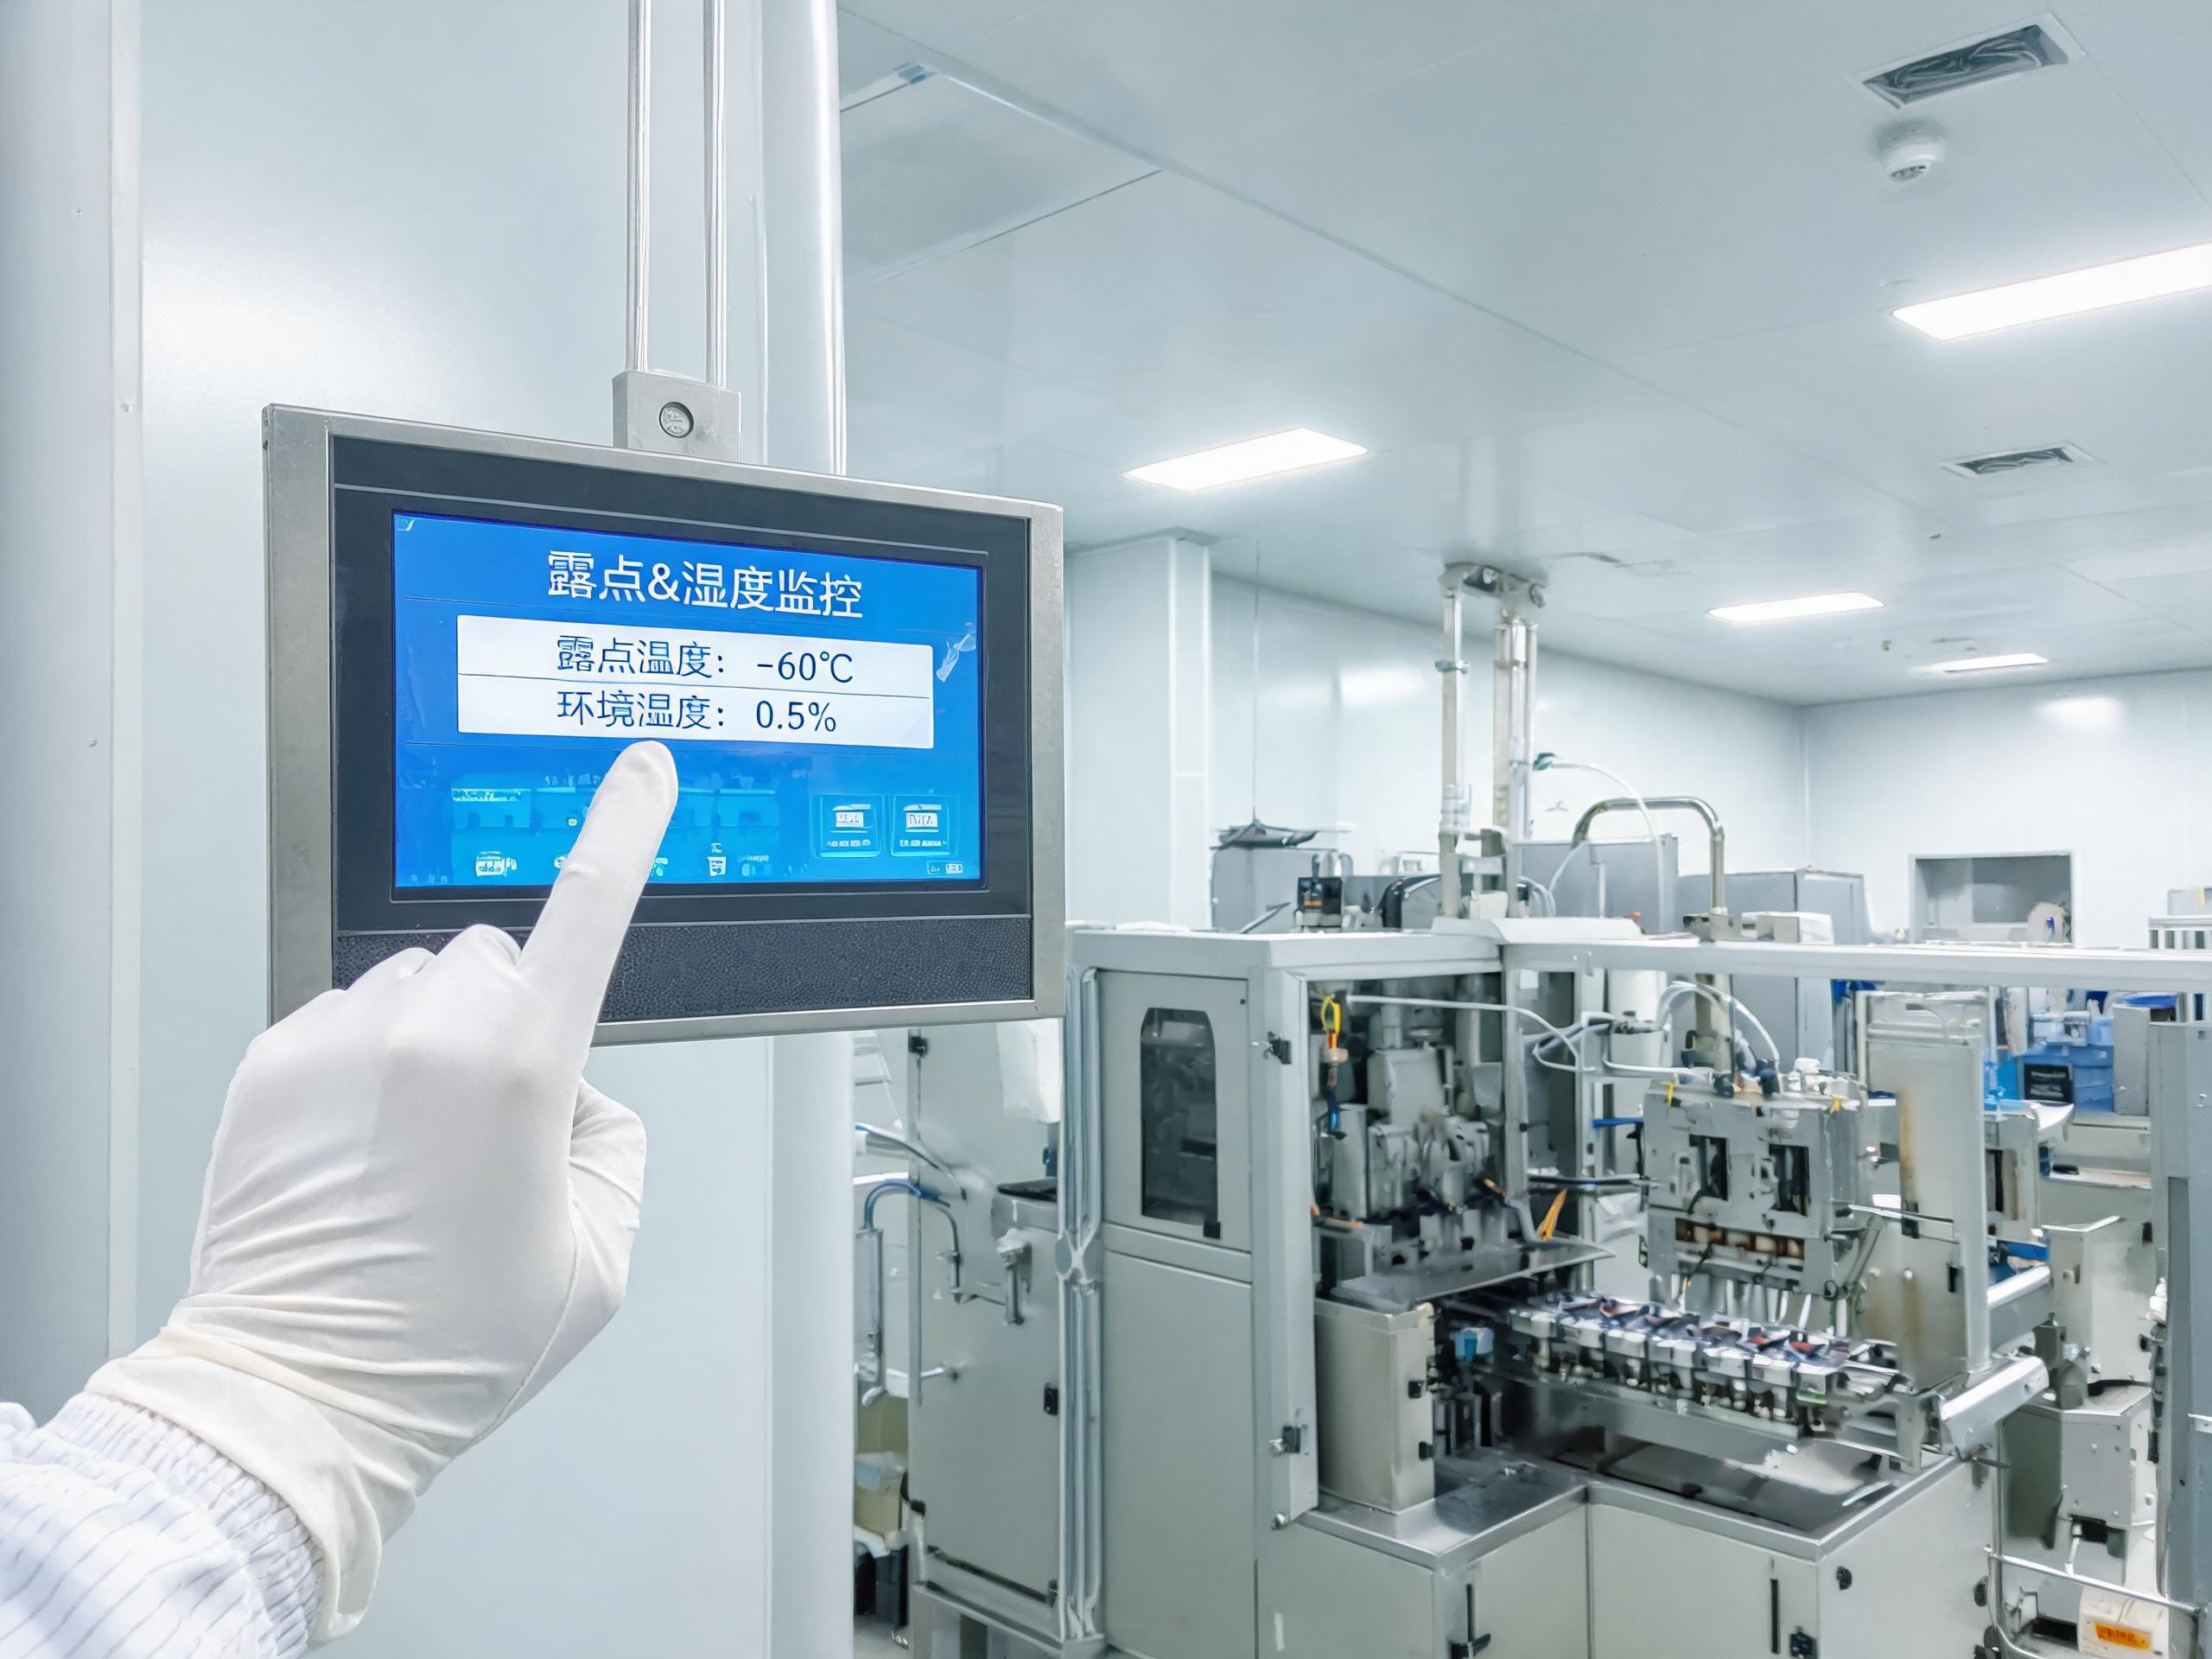
注液間的低濕環(huán)境改寫觸控層判據(jù)
露點(diǎn)壓到零下四十?dāng)z氏度以下后,現(xiàn)場(chǎng)多出兩個(gè)約束。艾立工業(yè)七月的鋰電潔凈生產(chǎn)資料指出,極端低濕環(huán)境下粉塵更容易因靜電作用吸附于極片和膜材表面,細(xì)微顆粒會(huì)頑固附著于設(shè)備表面。這條機(jī)理同樣作用在終端上,屏面成為吸附落點(diǎn),整機(jī)防靜電與抗電磁干擾在注液段屬準(zhǔn)入項(xiàng)而非加分項(xiàng)。
另一個(gè)約束來(lái)自操作方式。注液區(qū)人員全程佩戴防靜電手套,觸控層必須穿透手套厚度準(zhǔn)確響應(yīng)。漢為八月的工業(yè)觸摸屏一體機(jī)選型資料給出的判據(jù)是,標(biāo)準(zhǔn)電容觸控適用裸手場(chǎng)景,需戴手套則選電阻屏或強(qiáng)化電容屏版本,且工業(yè)屏觸摸坐標(biāo)偏移一般要求控制在兩毫米內(nèi)。這條判據(jù)把兩段工序分開,后者須在協(xié)議寫明手套穿透厚度與實(shí)測(cè)偏移值。
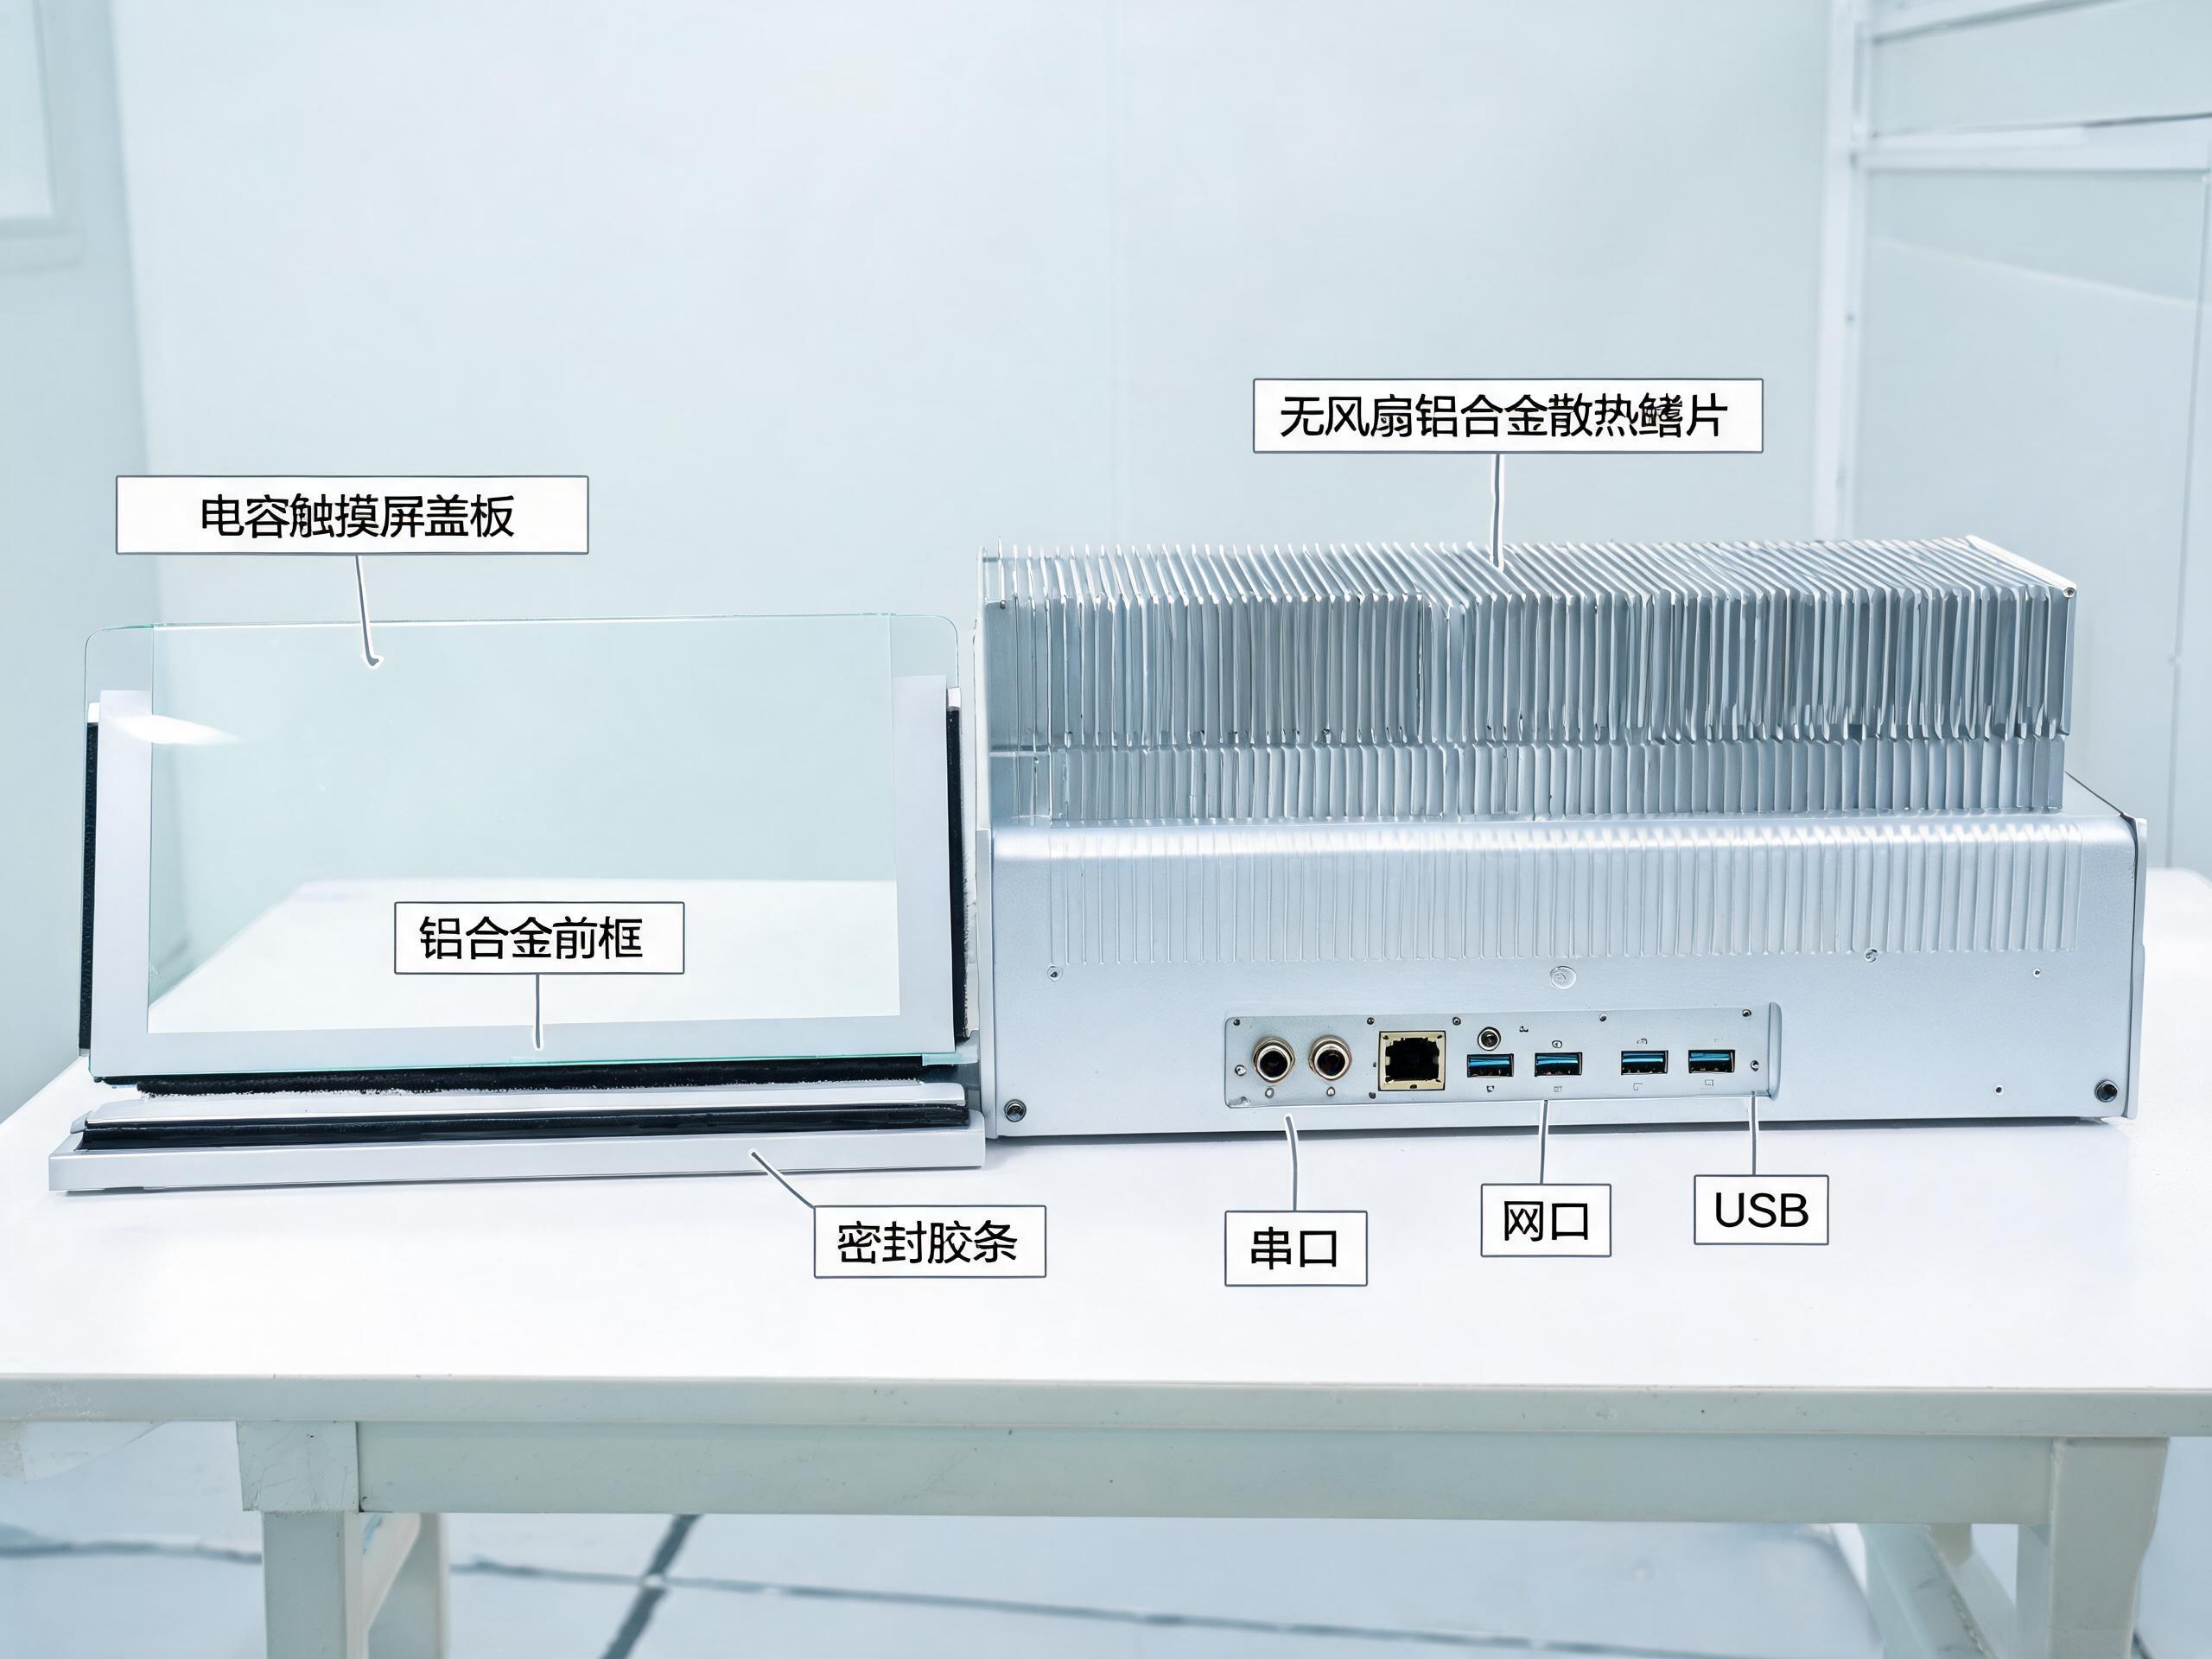
接口與安裝形態(tài)按工位反推
兩段工序要接的外設(shè)并不重疊。涂布段需采厚度檢測(cè)儀與卷速信號(hào),串口網(wǎng)口都要留;注液段更多是掃碼追溯與環(huán)境數(shù)據(jù)上傳。產(chǎn)線數(shù)字化終端選型的七維框架點(diǎn)出,千兆網(wǎng)口是固定終端標(biāo)配,須先確認(rèn)部署位置再選形態(tài)。為適配連續(xù)低濕工況,控顯科技把防靜電處理與全金屬機(jī)身散熱并入同一套結(jié)構(gòu)設(shè)計(jì),讓屏體在無(wú)風(fēng)扇條件下維持長(zhǎng)時(shí)間運(yùn)行。
分區(qū)配置的判定順序可以固定下來(lái)
把上述約束串成順序,采購(gòu)側(cè)就有一張可復(fù)用的判定表。起步按工序查潔凈等級(jí)與露點(diǎn)要求,決定是否允許主動(dòng)散熱與外掛件;第二步按操作方式定觸控方案,戴手套工位單獨(dú)標(biāo)注穿透厚度與偏移實(shí)測(cè)值;第三步按外設(shè)清單定接口類型與數(shù)量;第四步按落點(diǎn)定安裝形態(tài)與開孔尺寸;末步定供電輸入范圍。
動(dòng)力電池產(chǎn)線的潔凈分級(jí)已形成成熟規(guī)范,終端配置滯后于工藝分級(jí)是擴(kuò)產(chǎn)項(xiàng)目的常見落差。把潔凈等級(jí)、露點(diǎn)區(qū)間、操作方式與外設(shè)拓?fù)鋵戇M(jìn)技術(shù)協(xié)議并留出實(shí)測(cè)驗(yàn)收環(huán)節(jié),比在驗(yàn)收表上多打幾個(gè)勾更能減少投產(chǎn)返工。行業(yè)整體正朝按工位分級(jí)配置收斂,其價(jià)值體現(xiàn)在停機(jī)損失與工期的雙重壓縮上。
]]>NVP環(huán)境下的溫濕度管控:容易被忽視的隱性風(fēng)險(xiǎn)
鋰電池生產(chǎn)車間普遍采用NVP(氮?dú)獗Wo(hù)環(huán)境)工藝,特別是在注液與化成分容環(huán)節(jié),極低的含氧量是保障電芯安全性的必要條件。然而,NVP環(huán)境對(duì)工控終端的材料選用提出了特殊要求:普通塑料外殼在低氧環(huán)境中可能產(chǎn)生靜電積聚,而金屬外殼若無(wú)完善接地設(shè)計(jì),則存在放電風(fēng)險(xiǎn)。以控顯科技為代表的工業(yè)觸控終端廠商,通過選用低釋氣材料與優(yōu)化接地結(jié)構(gòu),適配NVP環(huán)境的特殊需求。
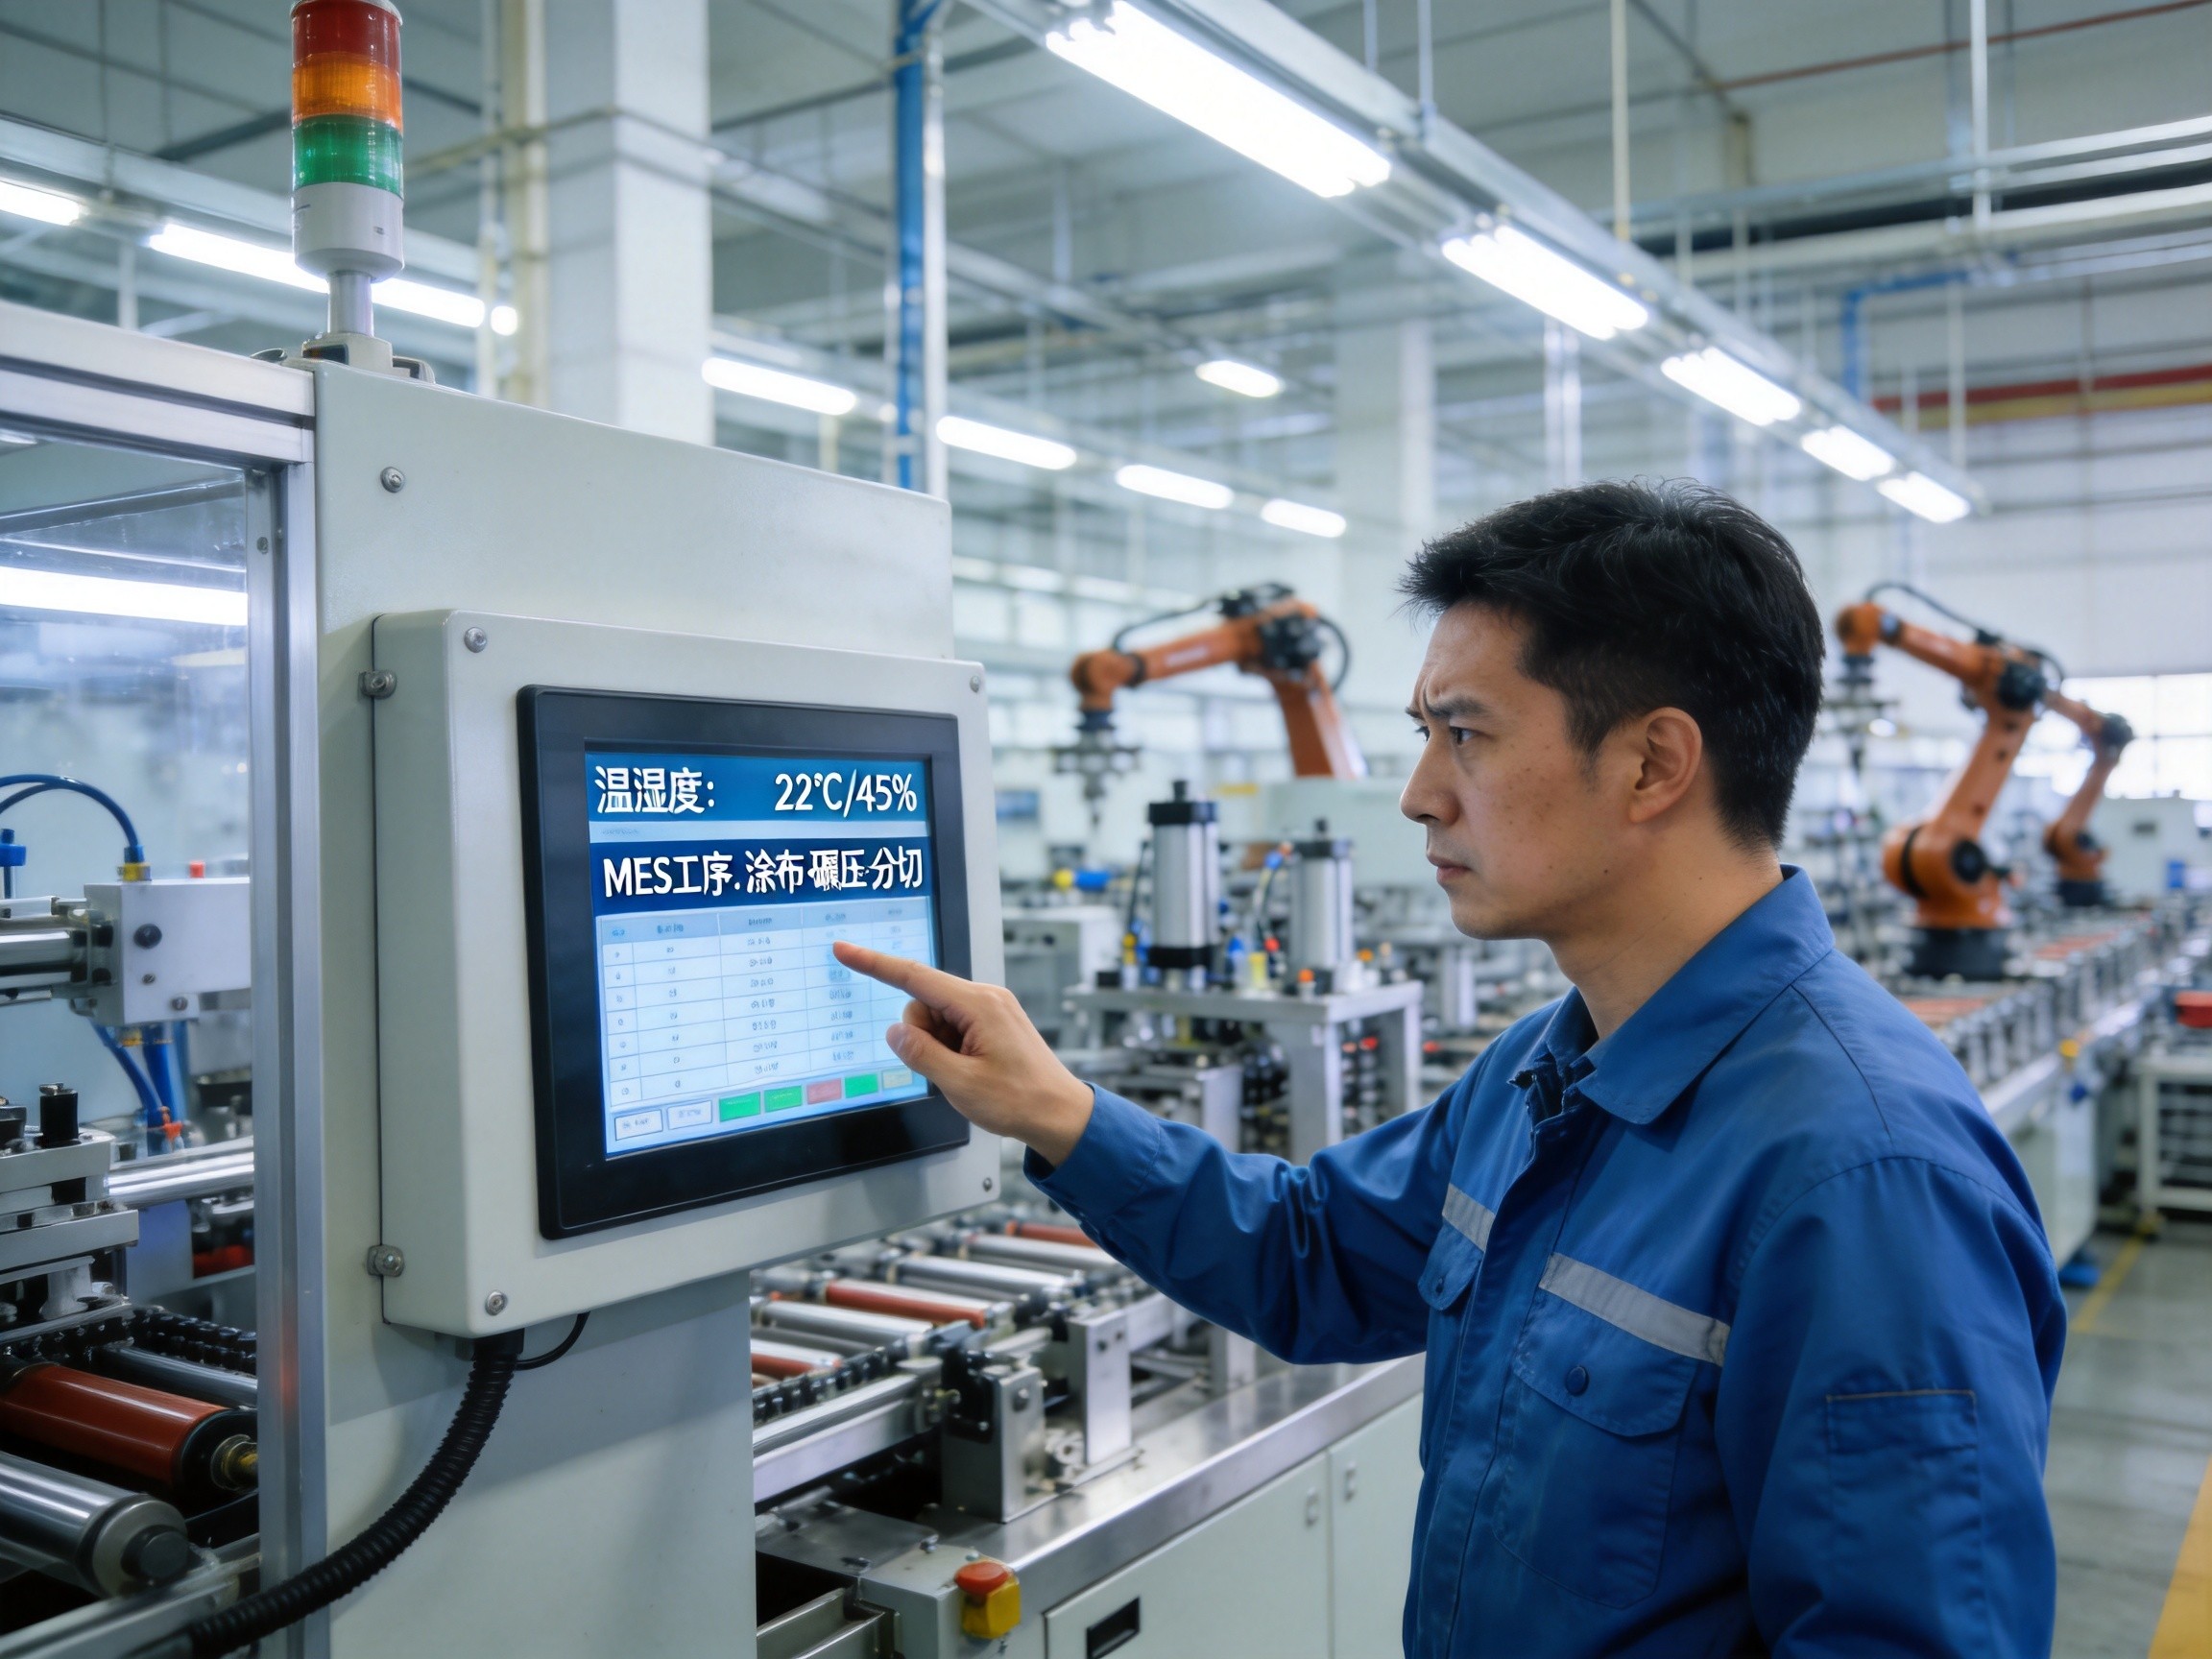
涂布與分切工序:靜電防護(hù)的全流程覆蓋
鋰電池生產(chǎn)的涂布工序要求漿料均勻涂覆于極片表面,任何靜電放電都可能造成極片擊穿或涂層不均;分切工序中,極片邊緣的高壓應(yīng)力在靜電激發(fā)下可能引發(fā)邊角毛刺。工控觸摸一體機(jī)需具備完整的靜電防護(hù)體系,包括機(jī)殼接地、觸控層ESD保護(hù)以及接口防雷設(shè)計(jì)。靜電防護(hù)標(biāo)準(zhǔn)方面,控顯G2系列產(chǎn)品在設(shè)計(jì)階段即引入IEC 61000-4-2標(biāo)準(zhǔn),實(shí)現(xiàn)在4kV接觸放電環(huán)境下的觸控信號(hào)零干擾。
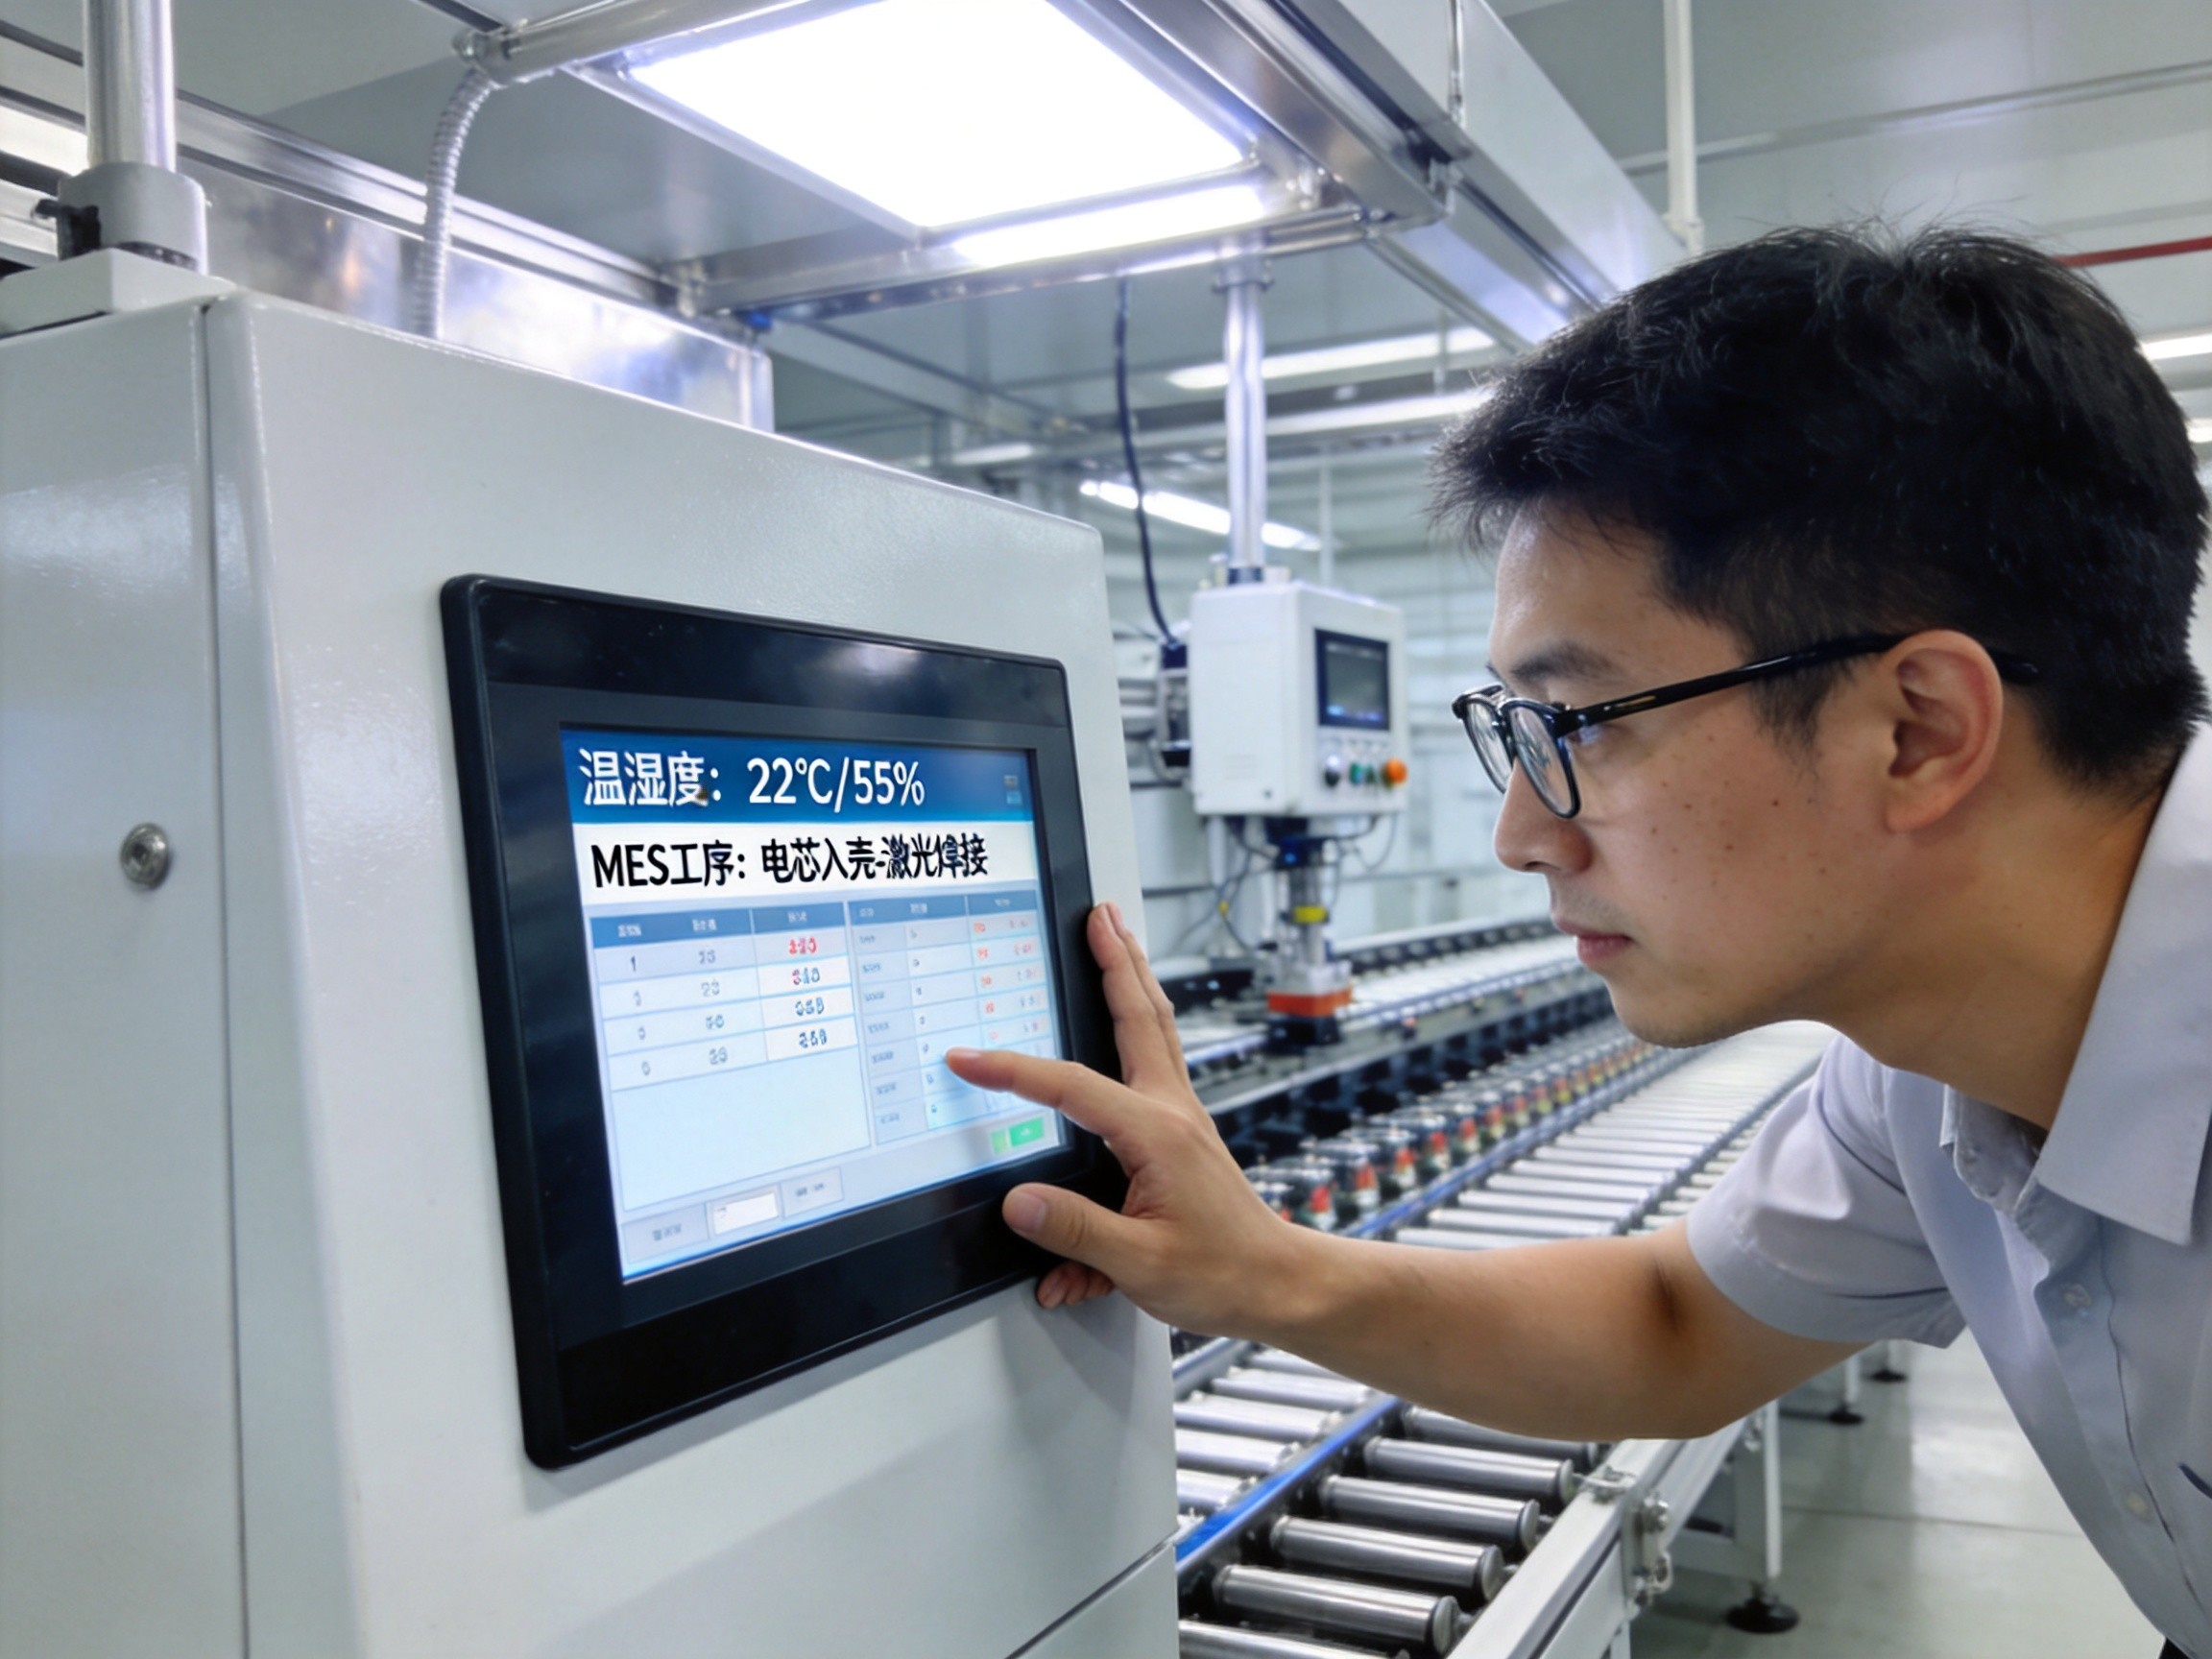
7×24連續(xù)運(yùn)行:鋰電產(chǎn)線的高強(qiáng)度要求
鋰電產(chǎn)線普遍為兩班或三班制運(yùn)行模式,工控觸摸一體機(jī)需承受全年無(wú)休的持續(xù)運(yùn)行壓力。與普通工業(yè)場(chǎng)景不同,鋰電產(chǎn)線的產(chǎn)節(jié)拍以秒為單位計(jì)算,任何一次非計(jì)劃停機(jī)都可能造成整批極片的報(bào)廢。因此,終端設(shè)備的年故障率成為產(chǎn)線選型的關(guān)鍵指標(biāo)。無(wú)風(fēng)扇架構(gòu)是另一關(guān)鍵路徑,控顯G3系列采用被動(dòng)散熱設(shè)計(jì),消除了風(fēng)扇這一高故障率的機(jī)械部件,配合全鋁合金一體成型結(jié)構(gòu),顯著降低了產(chǎn)線運(yùn)行期間的設(shè)備維護(hù)頻次。
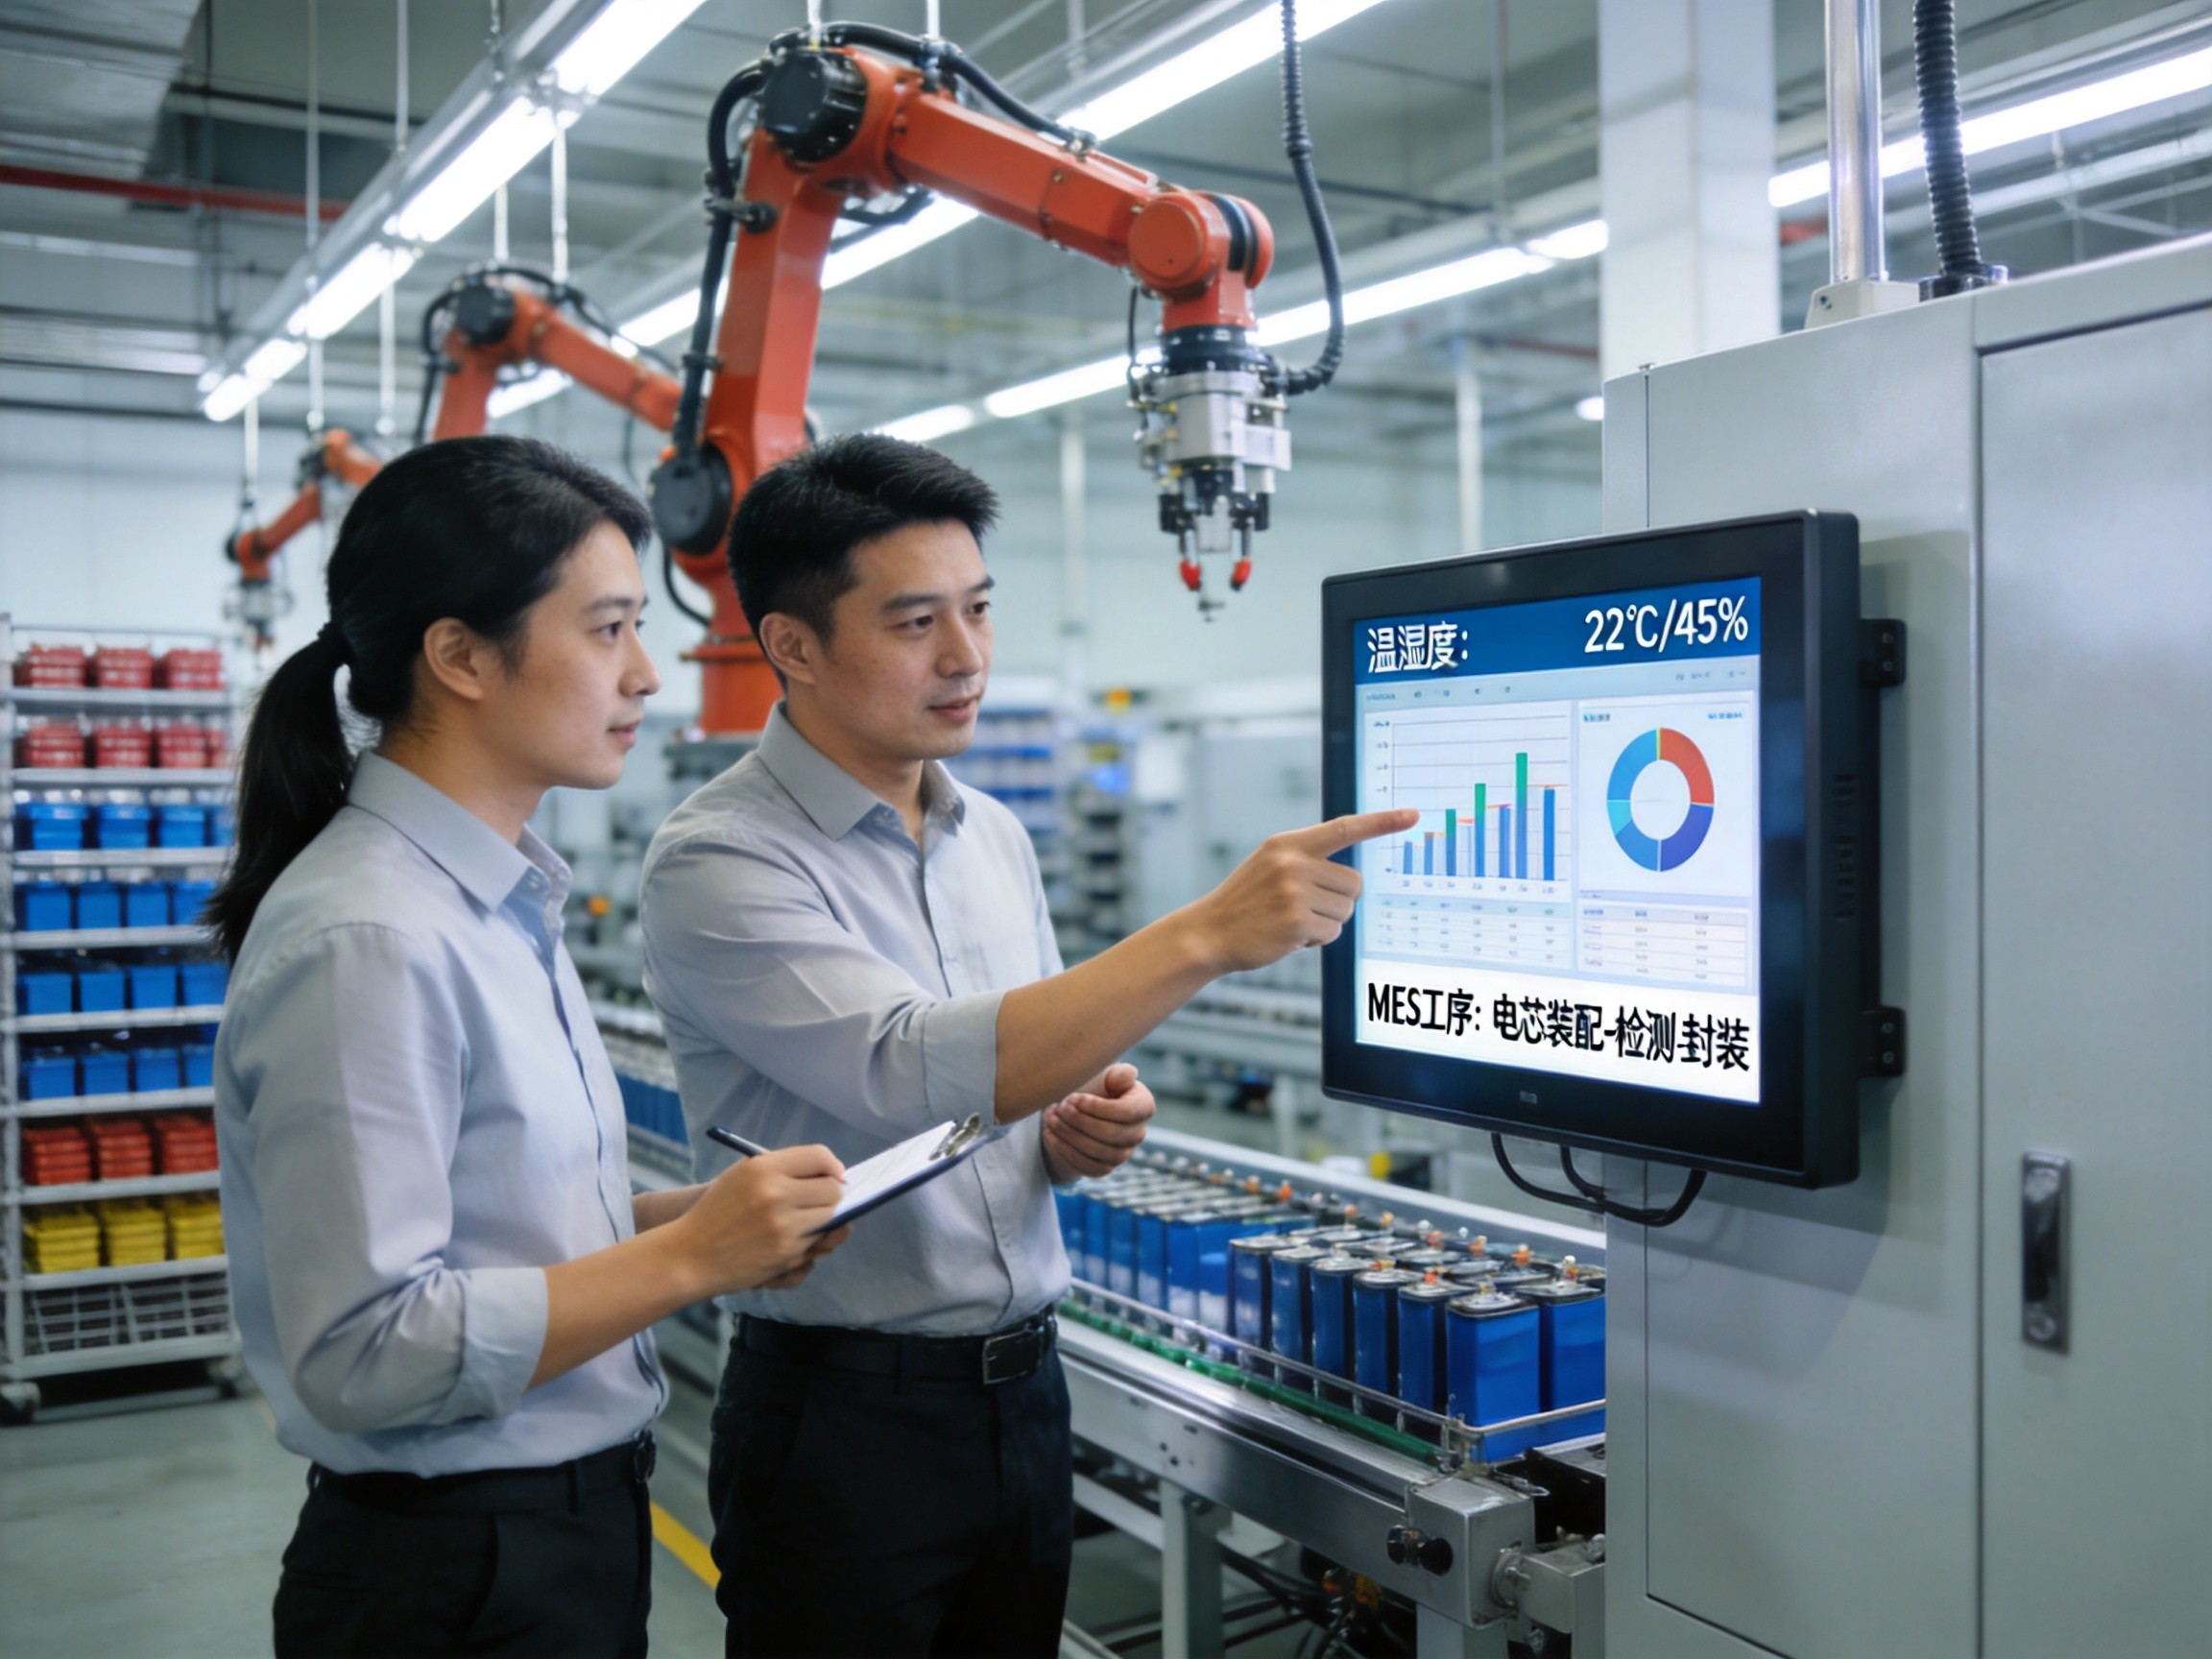
選型建議:鋰電行業(yè)用戶的核心關(guān)注點(diǎn)
鋰電產(chǎn)線工控觸摸一體機(jī)選型,建議重點(diǎn)關(guān)注四點(diǎn):一是靜電防護(hù)等級(jí)是否達(dá)到工業(yè)標(biāo)準(zhǔn);二是無(wú)風(fēng)扇架構(gòu)是否能適配NVP環(huán)境;三是接口數(shù)量與協(xié)議兼容性是否滿足MES系統(tǒng)對(duì)接需求;四是供應(yīng)商的同規(guī)模鋰電產(chǎn)線交付案例與響應(yīng)時(shí)效。建議在產(chǎn)線調(diào)試階段預(yù)留足夠的設(shè)備預(yù)熱與系統(tǒng)聯(lián)調(diào)時(shí)間,避免在正式投產(chǎn)后再暴露兼容性問題。
鋰電市場(chǎng)的持續(xù)擴(kuò)容,正在重塑上游工控設(shè)備的標(biāo)準(zhǔn)與門檻。NVP環(huán)境中的溫濕度管控、涂布分切工序的靜電防護(hù)、7×24連續(xù)運(yùn)行的高強(qiáng)度要求,疊加在一起構(gòu)成了鋰電產(chǎn)線工控終端的綜合試煉場(chǎng)。能通過這場(chǎng)考驗(yàn)的產(chǎn)品,將在接下來(lái)的市場(chǎng)競(jìng)爭(zhēng)中贏得更多話語(yǔ)權(quán)。
]]>