同一套工業(yè)控制一體機方案搬到不同類型的工廠里,效果差異往往超出預(yù)期。財富號八月初發(fā)布的離散制造輕量化系統(tǒng)榜單顯示,多品種小批量車間關(guān)注的是工序進度跟蹤與工時自動采集;而在流體裝備等非標離散場景的落地案例中,紙質(zhì)工單造成的追溯困難需要跨車間翻閱數(shù)日才能定位問題。生產(chǎn)組織方式不同,終端承擔(dān)的職責(zé)與部署密度也隨之分化。
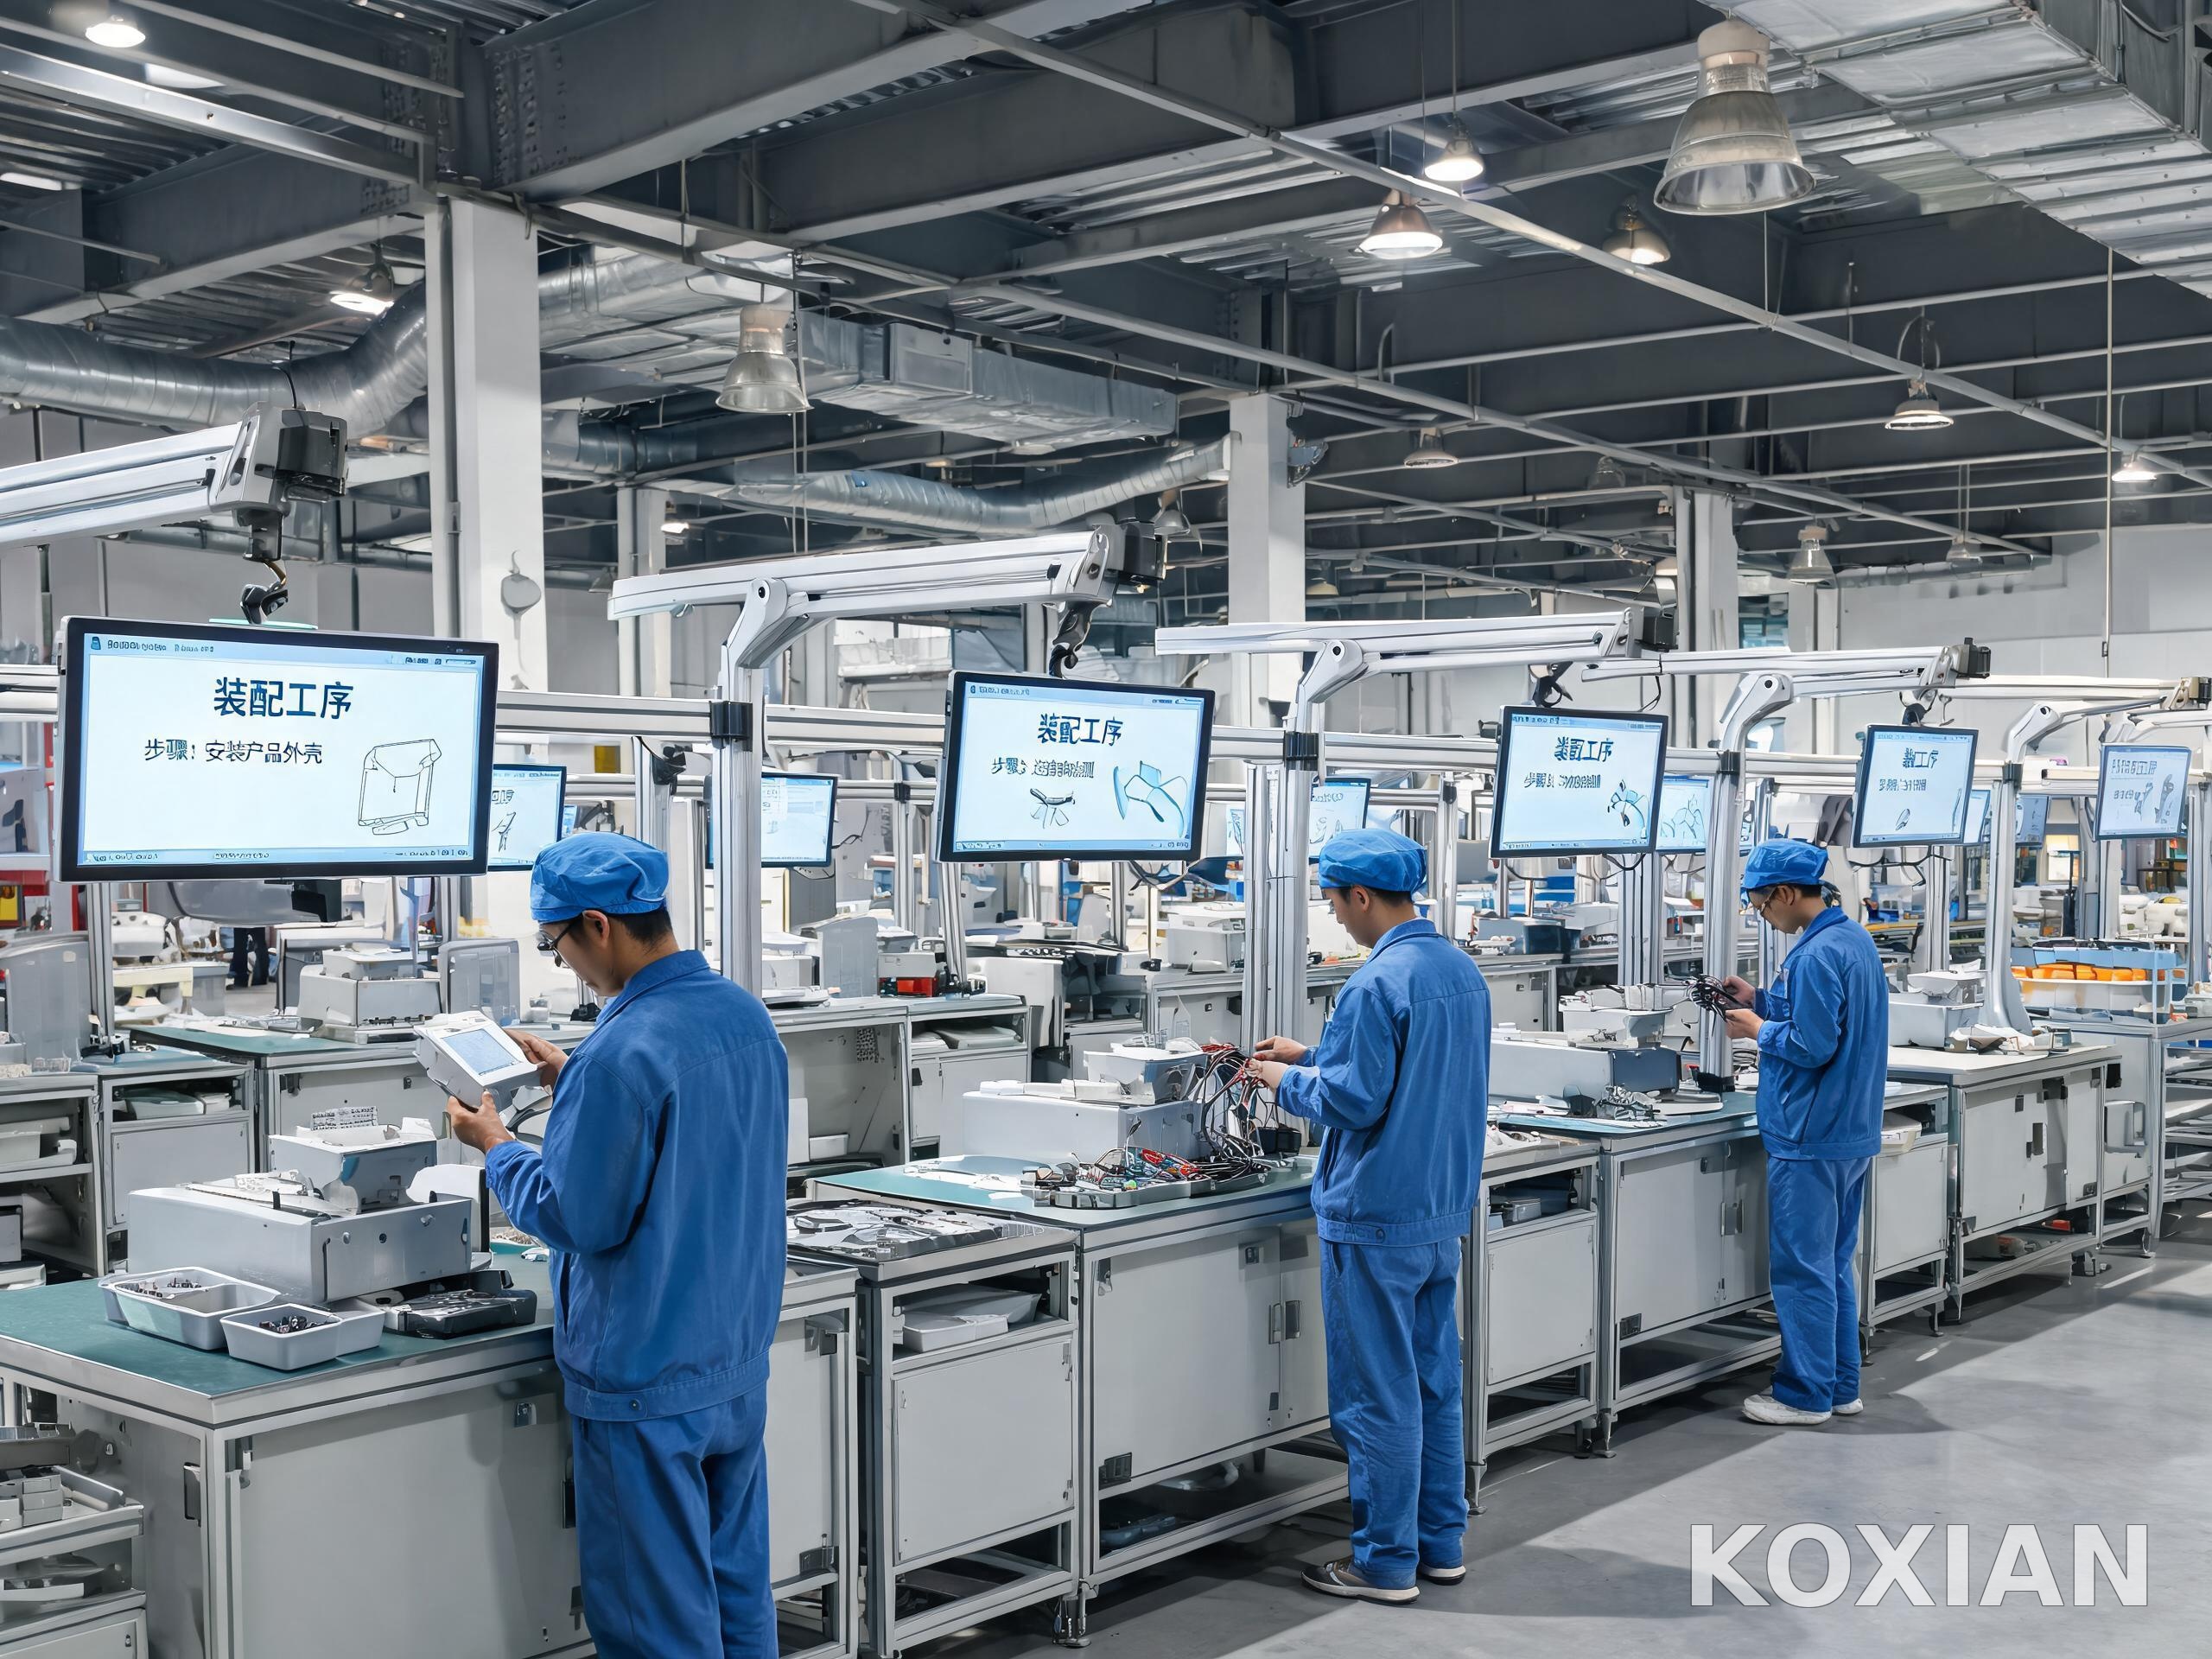
離散裝配與連續(xù)流程的終端職責(zé)分野
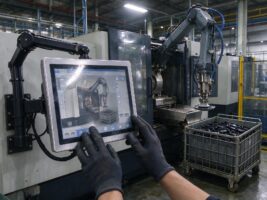
離散裝配的特征是工序離散、換型頻繁、單工位交互密集。工人需在同一屏上查看圖紙、確認工序、掃碼綁定物料并完成報工,交互次數(shù)按班次累計可達數(shù)百次,工業(yè)控制一體機需貼近人手且支持多種外設(shè)接入。
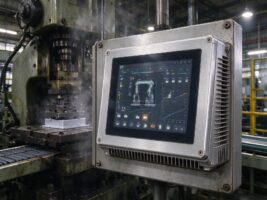
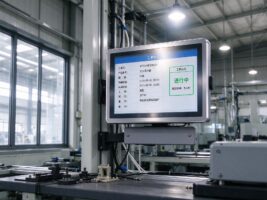
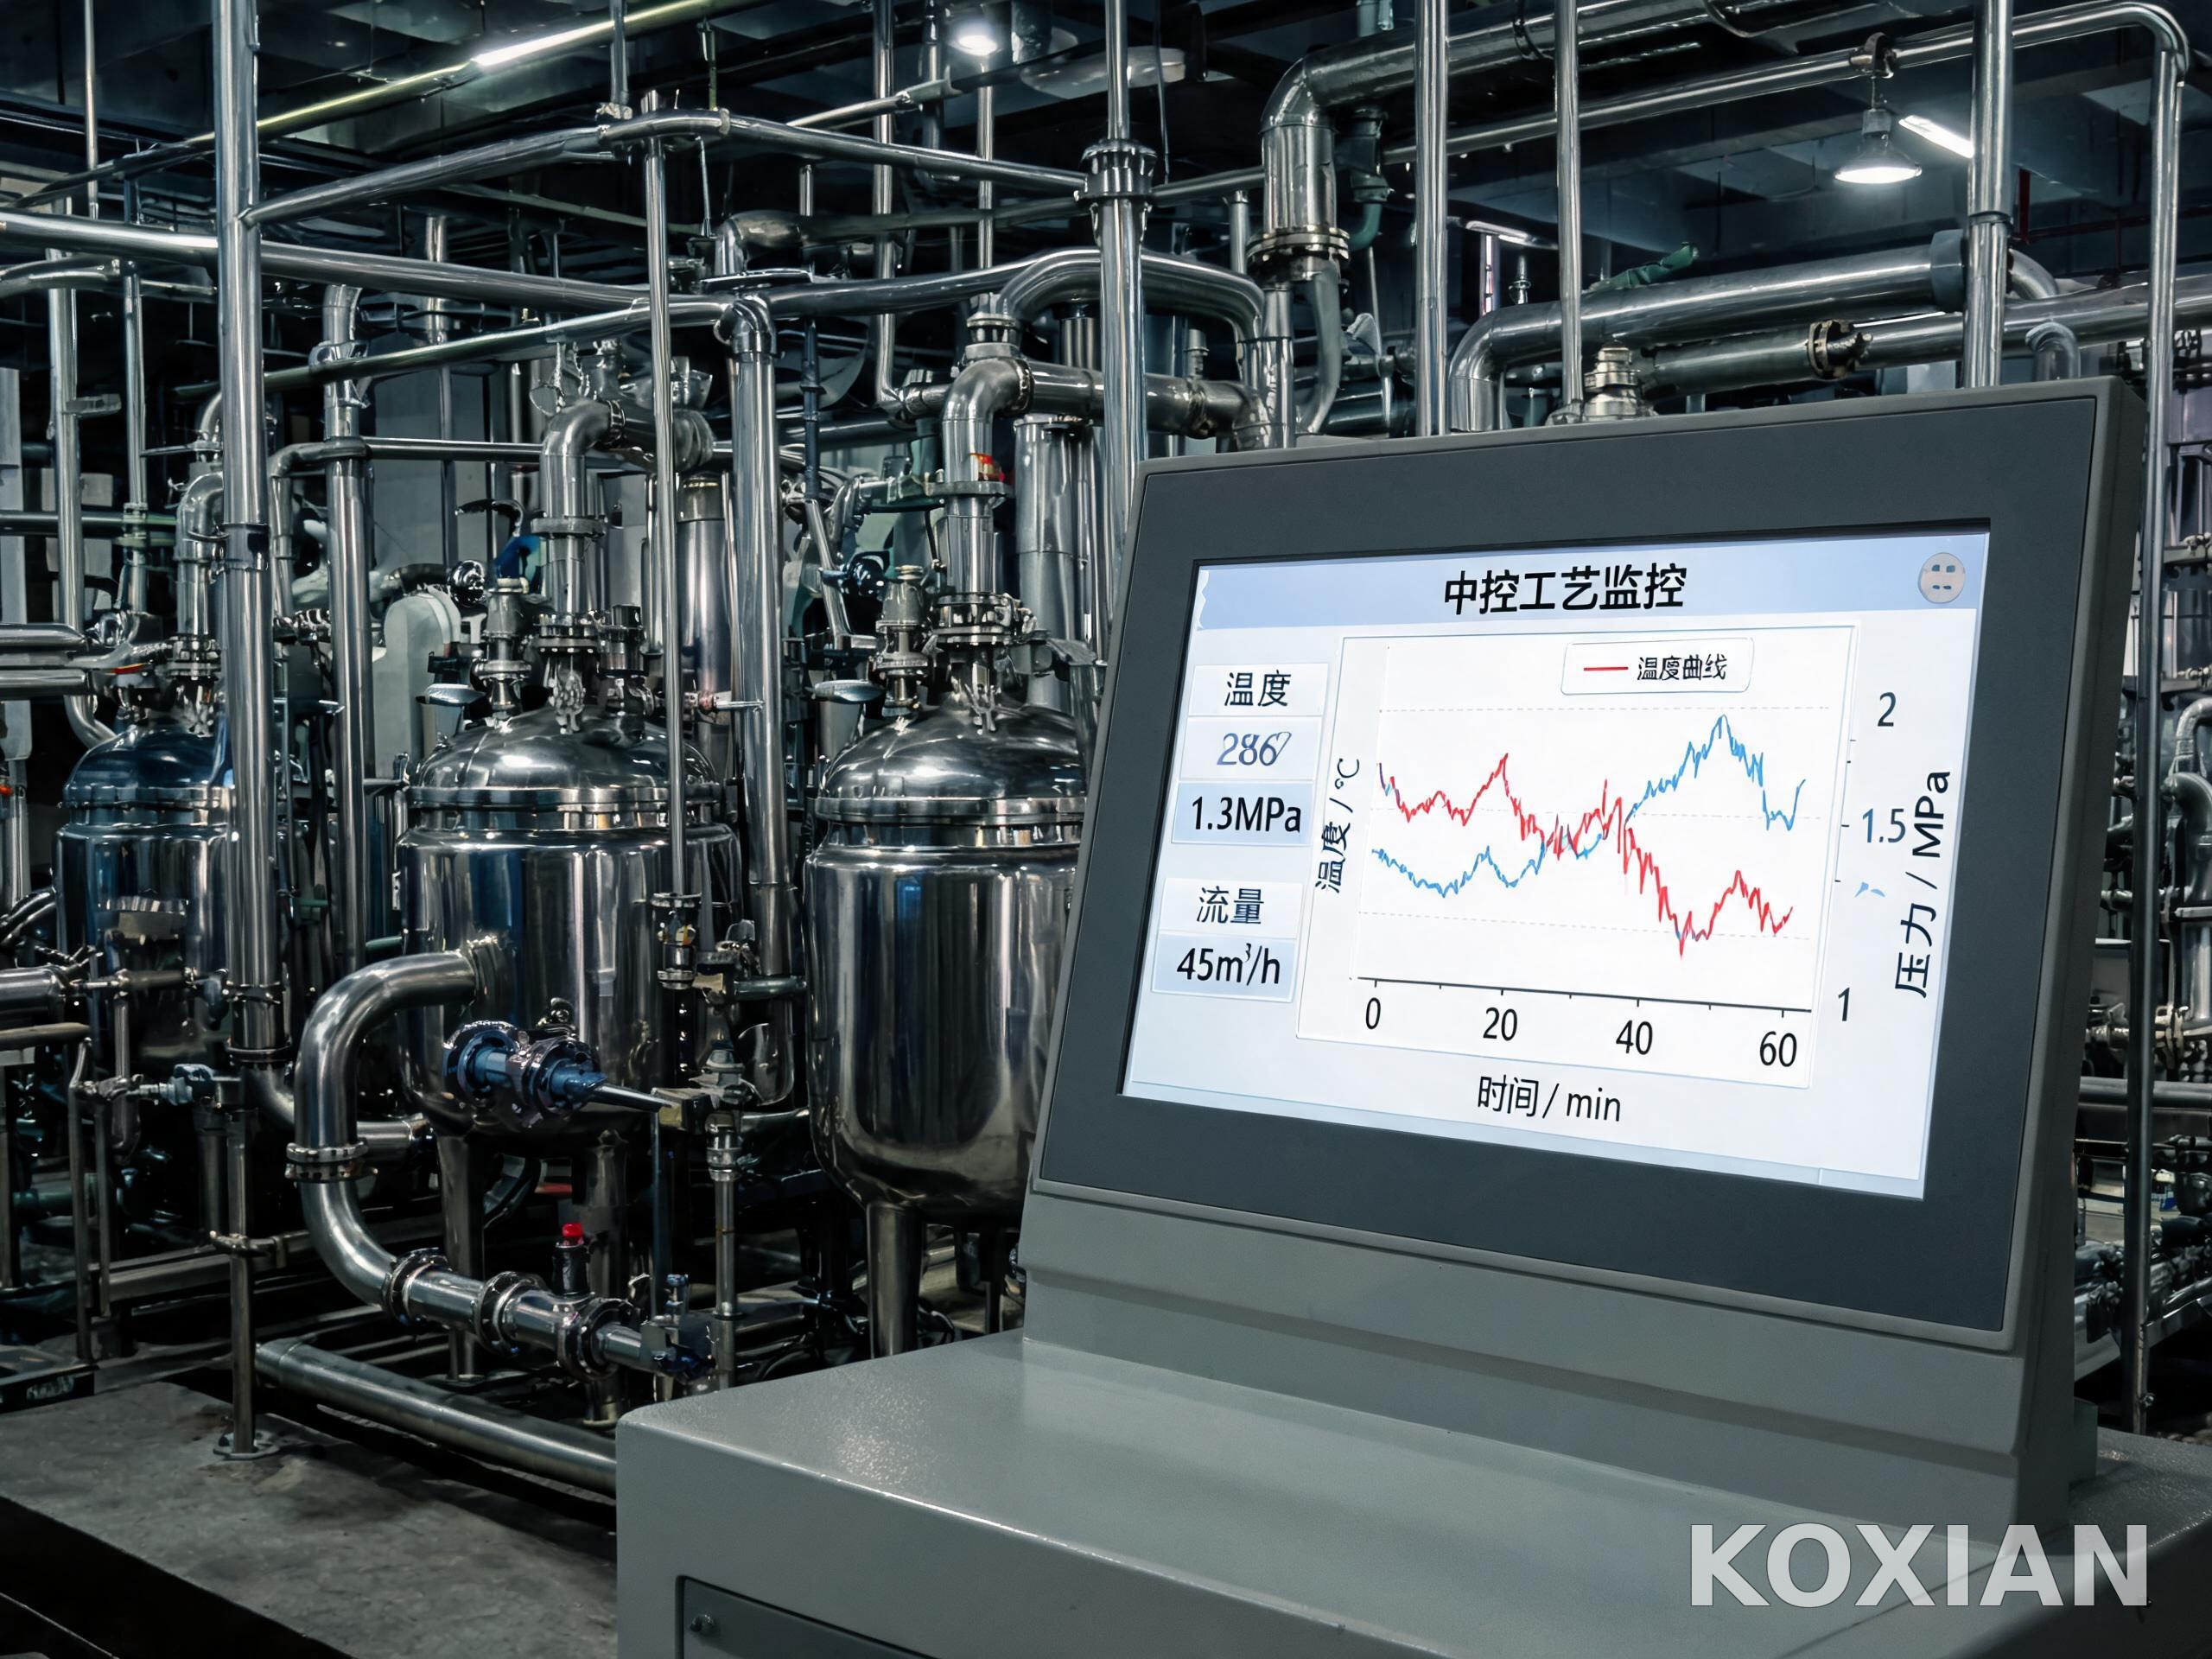
連續(xù)流程行業(yè)的邏輯相反。化工、造紙與食品連續(xù)線的工序節(jié)點少但運行不可中斷,終端更多承擔(dān)參數(shù)監(jiān)視與異常確認,部署密度低而單點可靠性要求極高。這類場景的考核重點在無故障運行時長與環(huán)境耐受,而非交互豐富度。針對多機臺工位的密度差異,控顯科技提供嵌入式、壁掛、桌面、伸縮臂與立柱五種安裝形態(tài),使同一機型覆蓋不同工位的空間約束。
外設(shè)拓撲決定接口配置的下限
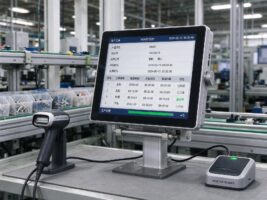
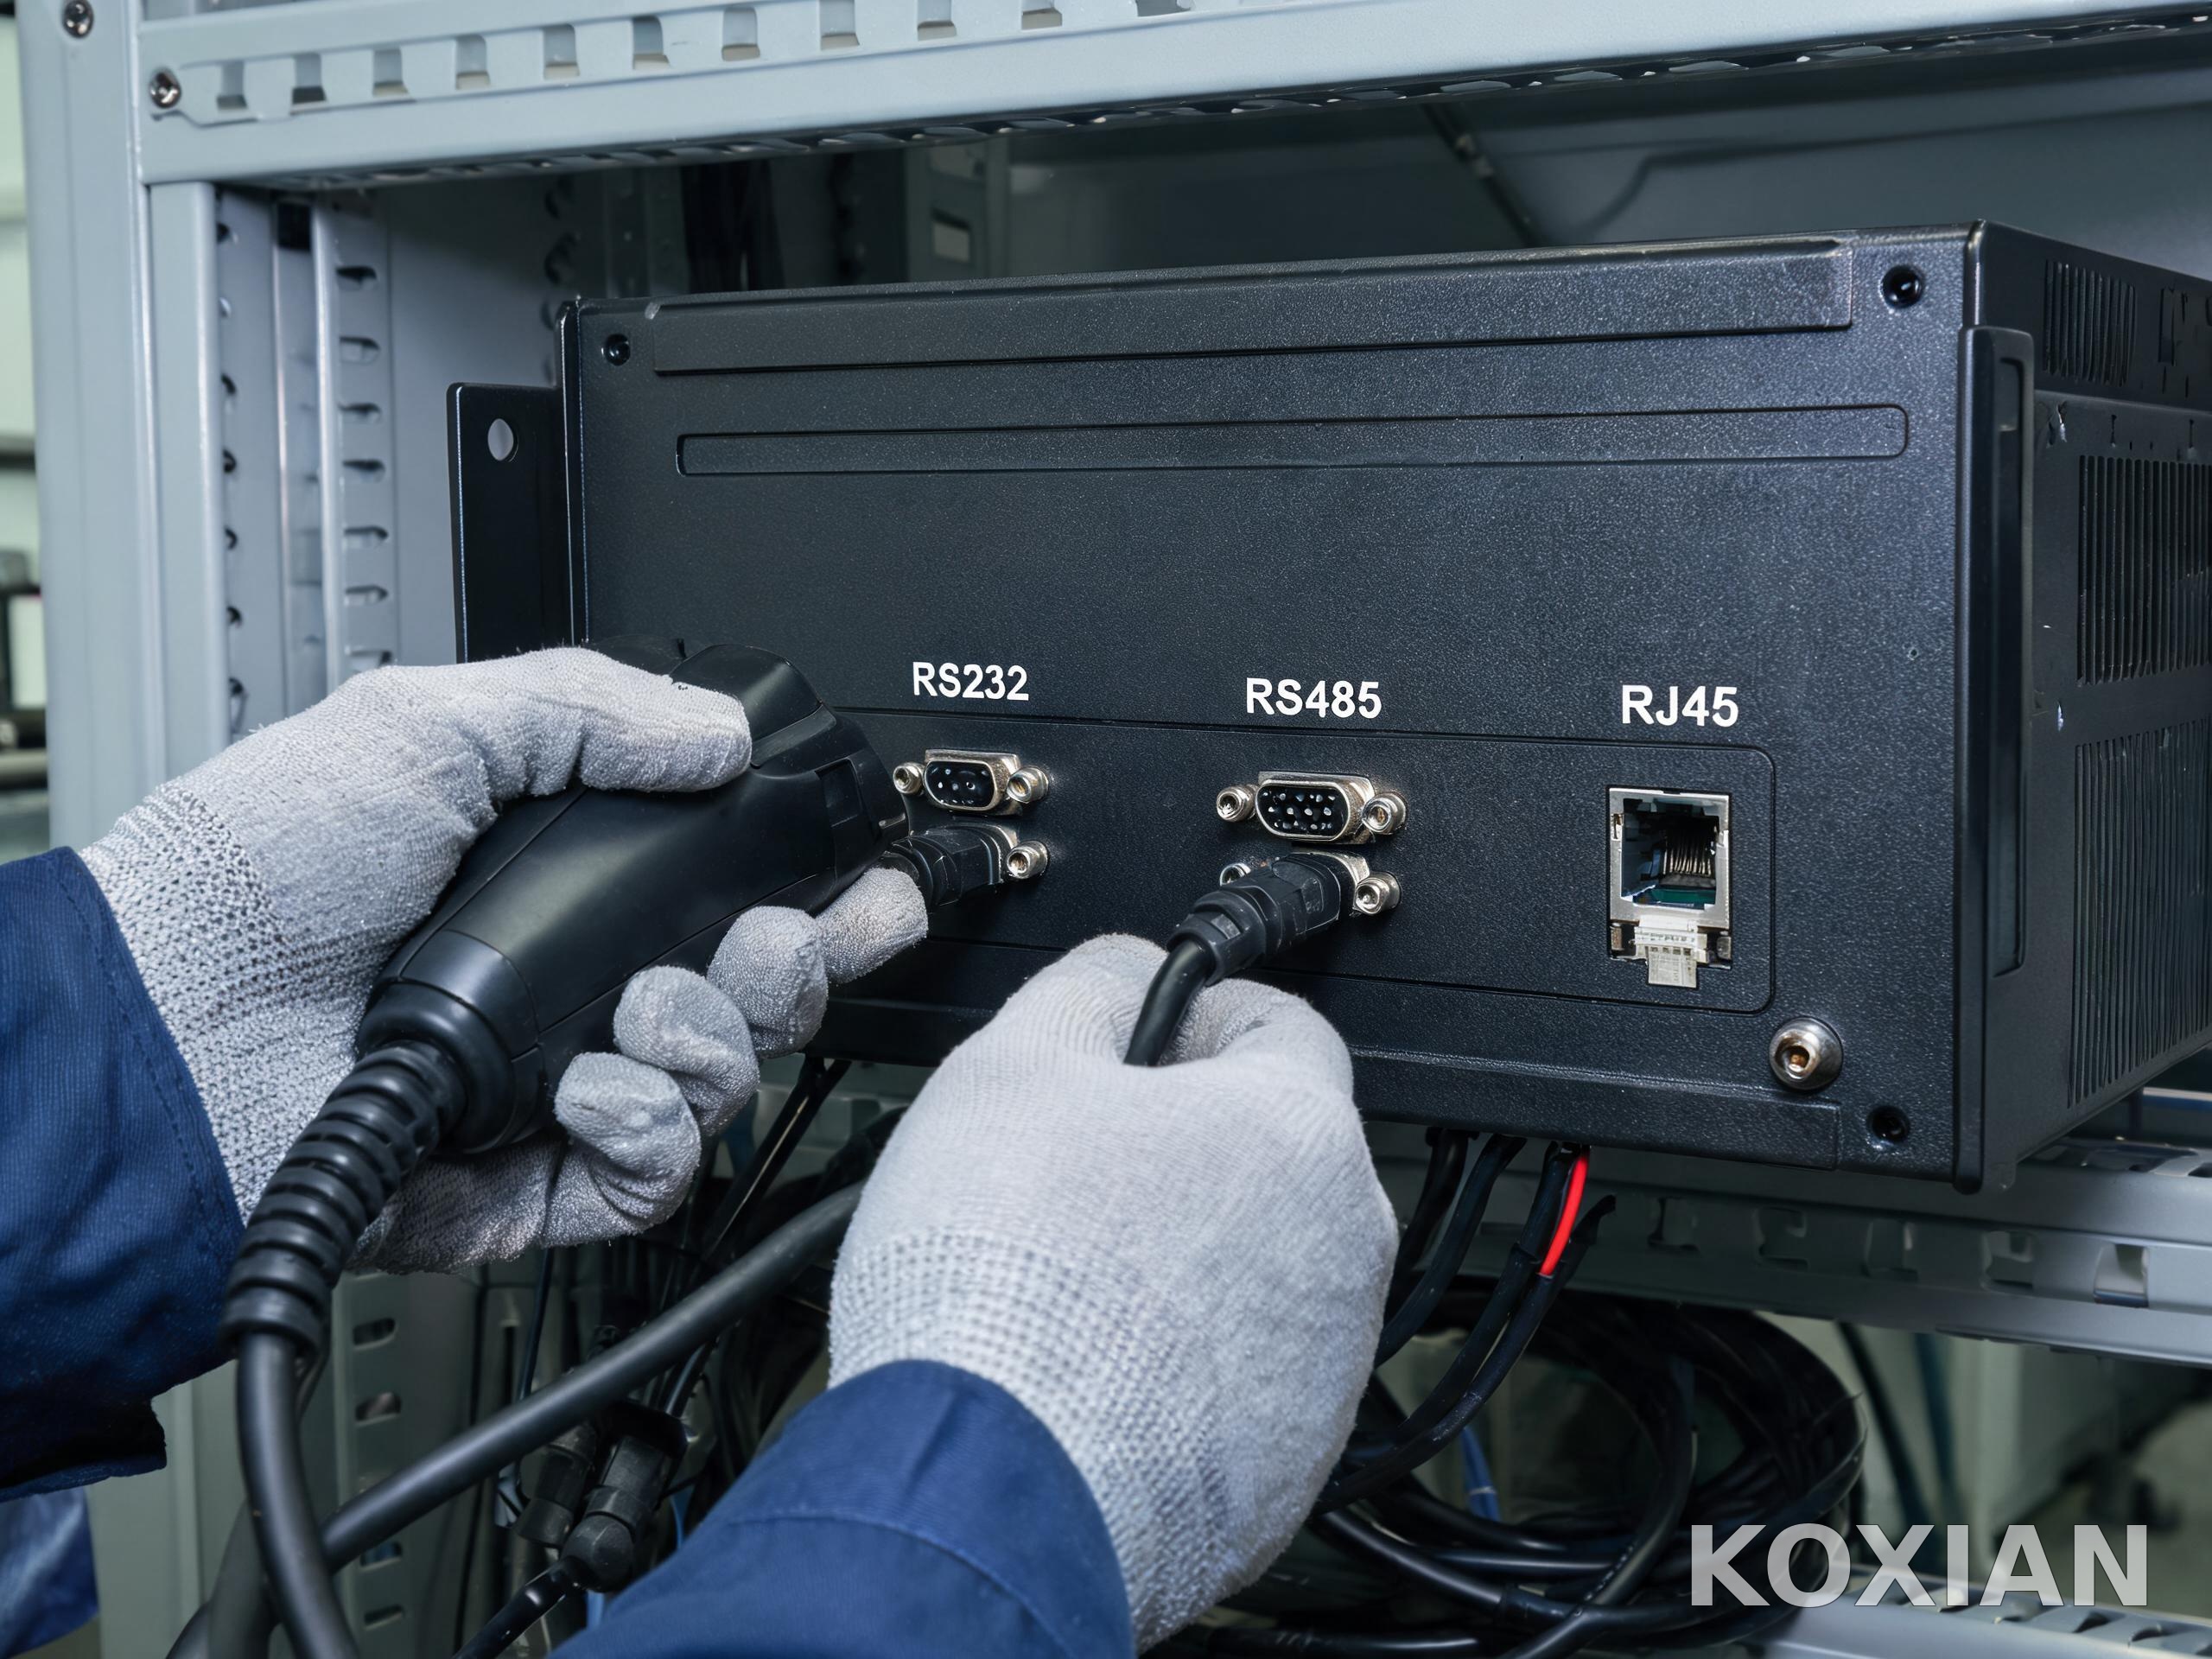
工業(yè)控制一體機的接口配置應(yīng)由現(xiàn)場外設(shè)拓撲倒推,而非按標準型號選配。離散工位常見的組合是掃碼槍、電子秤、傳感器與打印設(shè)備并存,串口與USB數(shù)量不足會迫使現(xiàn)場加裝擴展塢,反而增加故障點。連續(xù)流程側(cè)的采集對象以儀表與控制器為主,通信穩(wěn)定性與網(wǎng)口冗余的權(quán)重高于接口數(shù)量。
安裝方式同樣受產(chǎn)線布局約束。設(shè)備密集的裝配區(qū)往往只能借助伸縮臂避開工裝干涉,控制柜面板則要求嵌入式開孔尺寸精確。在需連接多類外設(shè)的工位場景,控顯P2A二維碼掃描多功能MES工位一體機以多串口與多USB配置承接掃碼槍、電子秤與傳感器的并發(fā)接入,減少現(xiàn)場擴展件的引入。
運維模式對架構(gòu)選擇的反向約束
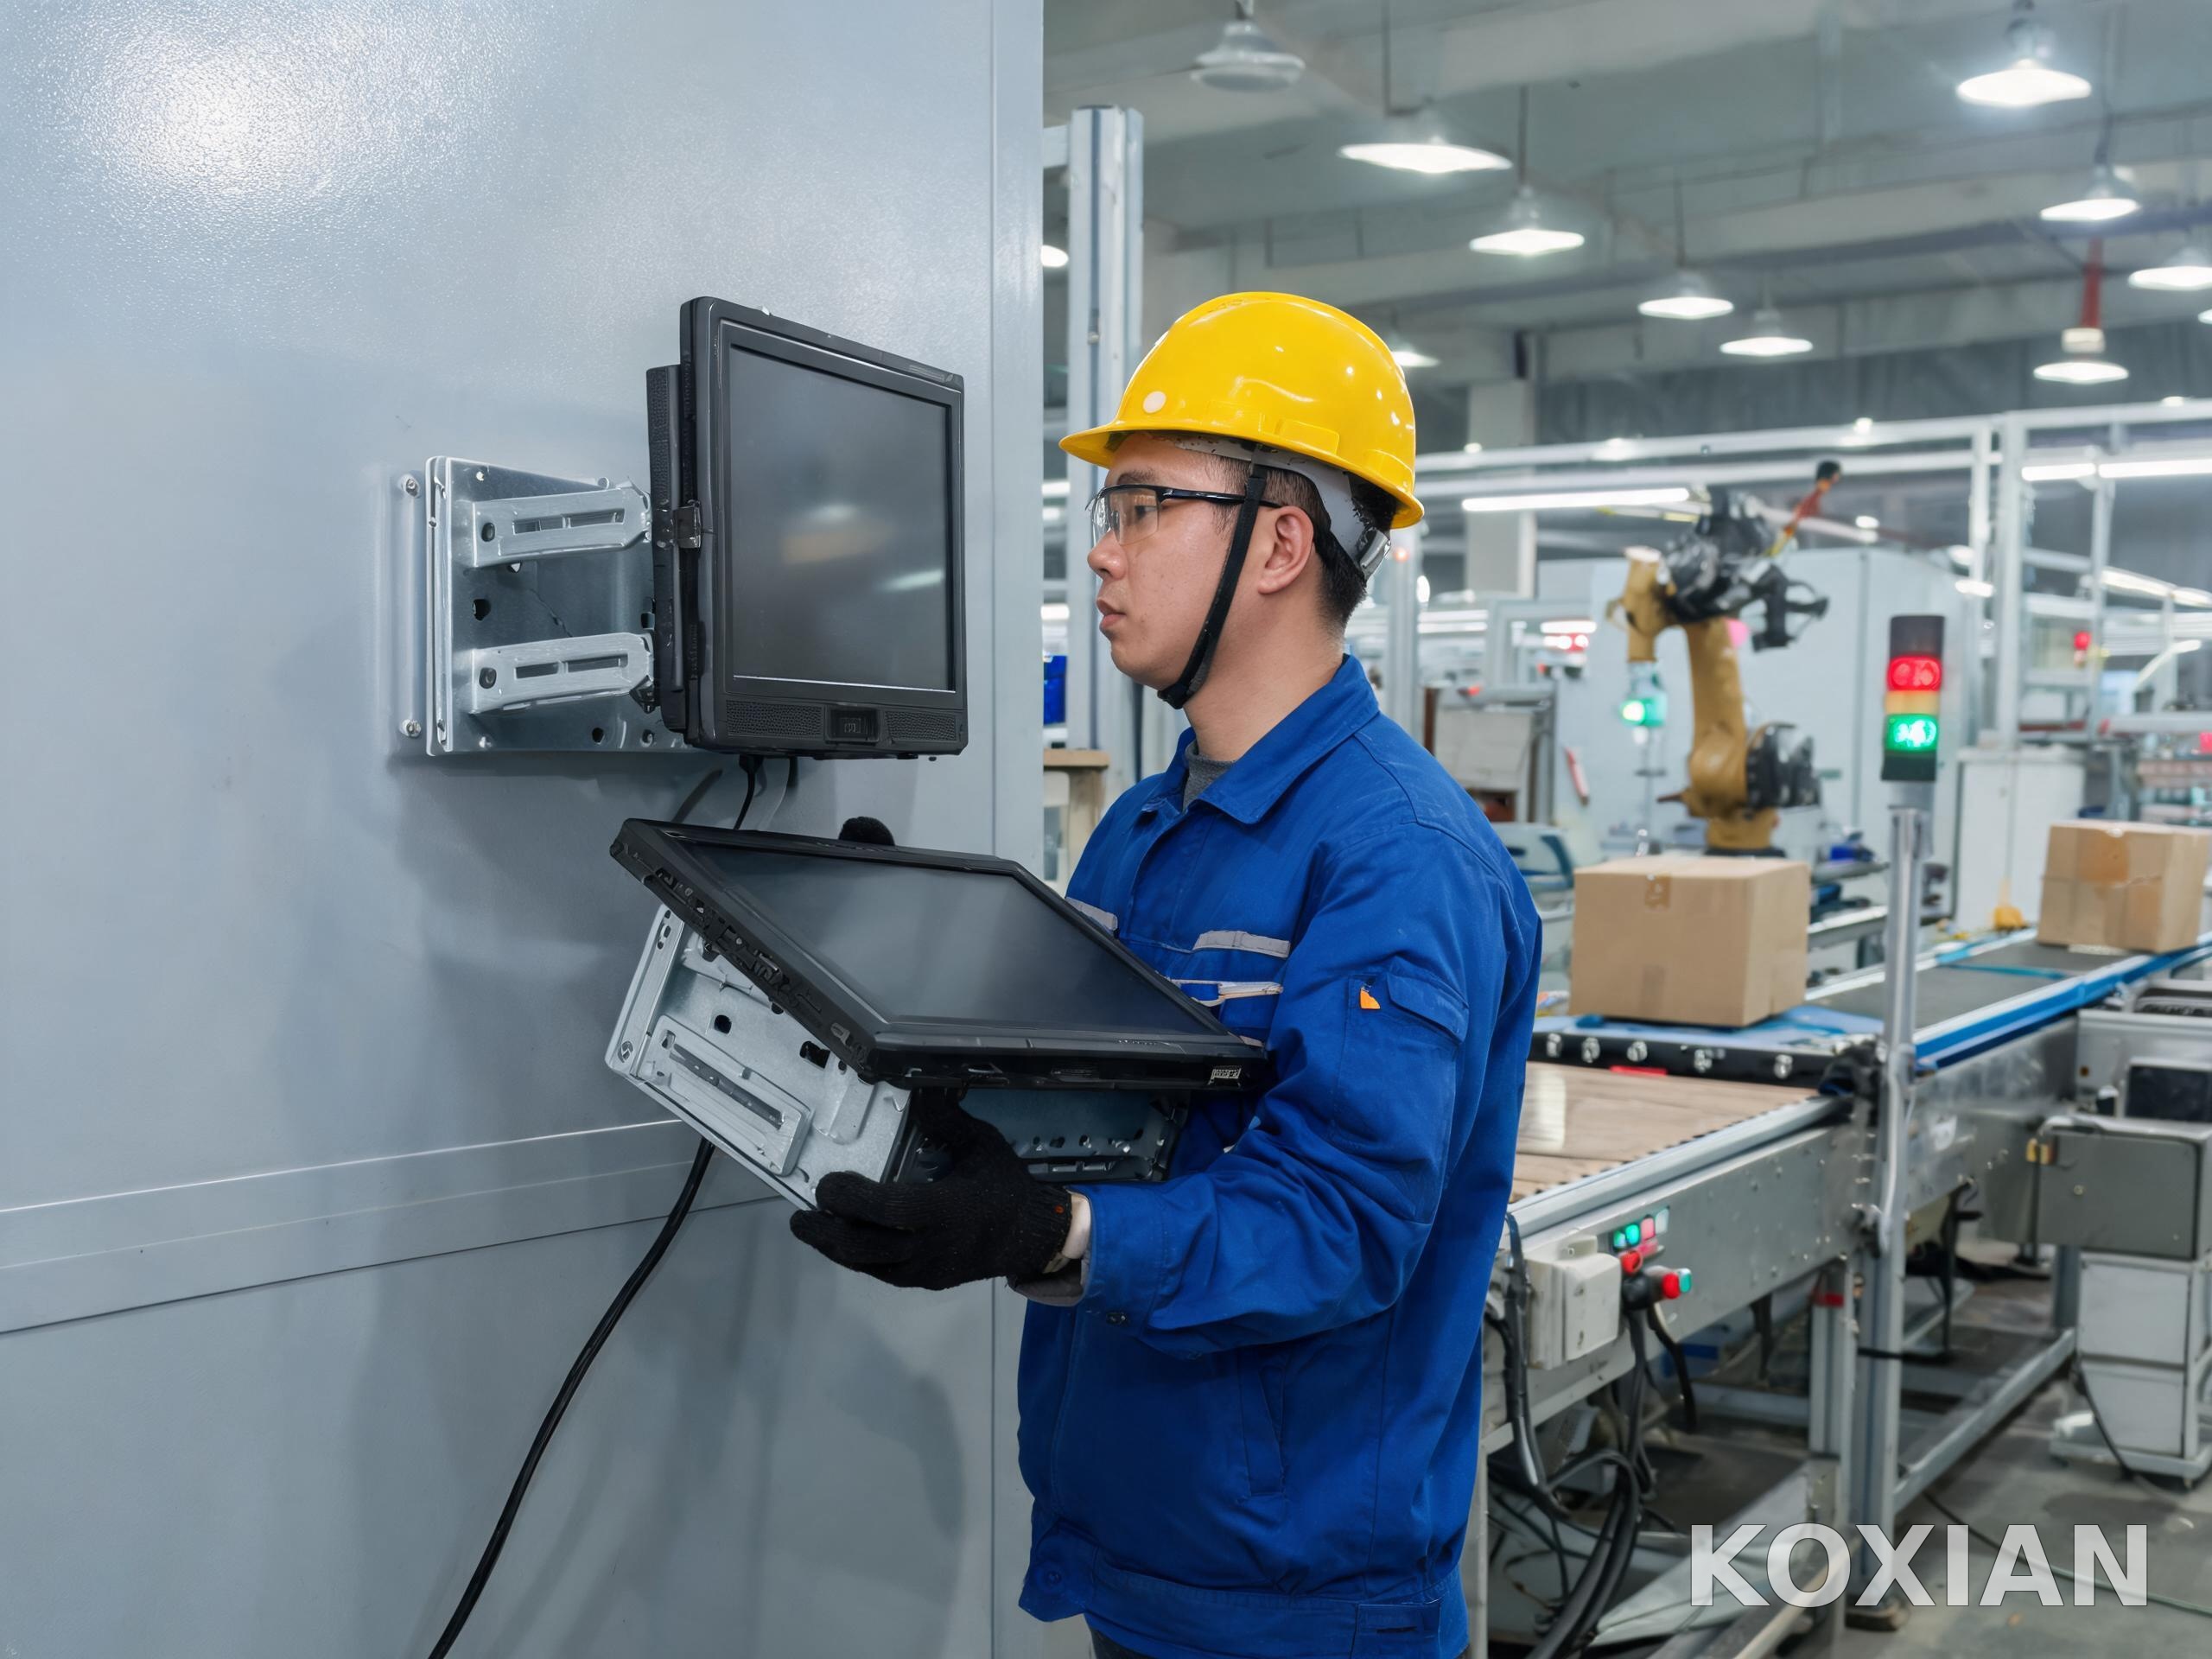
架構(gòu)差異會直接改變運維流程。商用顯示器加獨立主機屬于三跳鏈路,觸控數(shù)據(jù)經(jīng)線纜傳至主機,畫面再回到顯示器,故障時需逐段排查屏體、主機與線纜。工業(yè)控制一體機把計算單元集成在屏體背后,采集、處理與輸出在同一機身內(nèi)完成,整機密封無外部線纜,故障時可直接整機快換。
對IT人手緊張的工廠,這一差異的價值高于參數(shù)表上的性能指標。整機快換意味著現(xiàn)場只需拔插電源與通信線,無需判斷故障部位,產(chǎn)線恢復(fù)時間從小時級壓縮到分鐘級。代價是備件需按整機儲備,采購方應(yīng)在合同階段明確響應(yīng)時限與替換機型一致性。
兩類工廠的差異化部署策略
把差異歸納為可執(zhí)行策略。離散裝配側(cè)優(yōu)先保證交互能力與外設(shè)拓展,按工位數(shù)量批量部署中小尺寸工業(yè)控制一體機,接受較高的單位故障率但要求快換效率;連續(xù)流程側(cè)優(yōu)先保證寬溫運行與長期穩(wěn)定,部署數(shù)量少而單點規(guī)格高,允許更長采購周期換取可靠性余量。兩類車間并存時宜分別定型,而非追求全廠統(tǒng)一型號。
數(shù)字化改造的失敗案例中,相當一部分并非軟件選錯,而是終端層與生產(chǎn)組織方式錯配。輕量化系統(tǒng)榜單強調(diào)的實施交付效率,前提是硬件層能匹配現(xiàn)場工序結(jié)構(gòu)與運維能力。先厘清車間屬于離散還是連續(xù)、交互密集還是監(jiān)視為主,再決定終端形態(tài)與部署密度,比先定型號后改流程更可行。