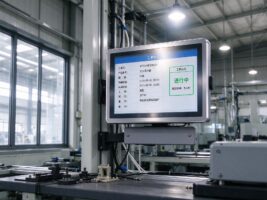
沖壓線的節拍正一檔檔往上推。9月下旬中國機床工具工業協會的行業動態里,合肥合鍛智能交付的高速單臂同步壓力機沖壓線面向汽車大型覆蓋件的高節拍場景;配套的模具監視、首件確認、換模調機,都離不開機邊的一塊屏。10月上旬有媒體把汽車車間的工況說得很直白,沖壓線旁每分鐘十幾次的高速沖程,帶來的是持續低頻振動與金屬粉塵。機邊工位的15.6工業顯示器,早已不是裝上能看就行。
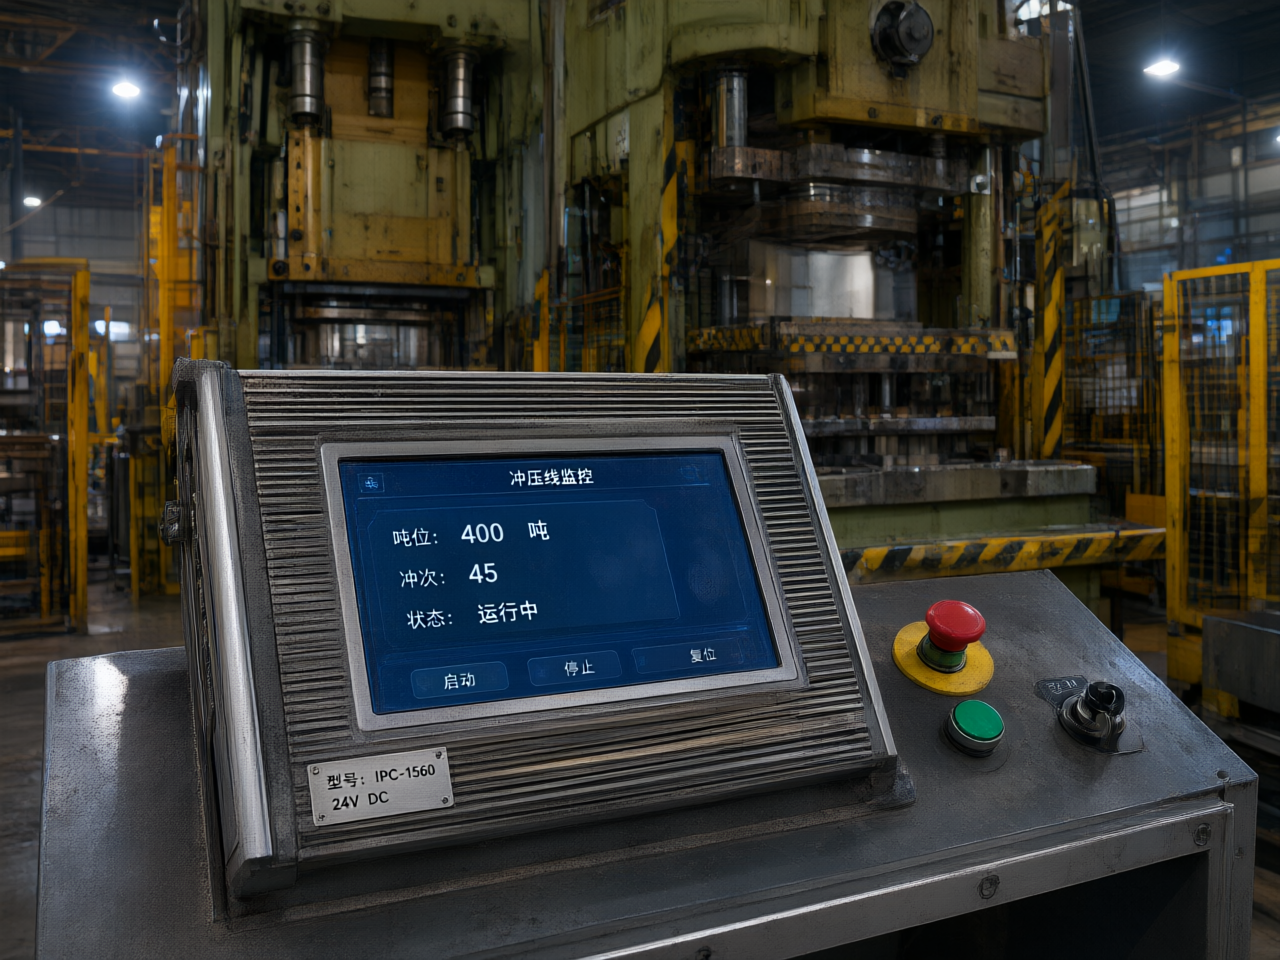
沖壓線邊的激勵,和一般車間不是一回事
壓力機每一次落滑塊,沖擊都順著地基與支架傳到操作臺面,低頻大位移打底,機構間隙與摩擦又疊上一層寬頻成分;節拍提到每分鐘十幾次,激勵落點正好壓在常見支架的低階固有頻率附近,支架先晃,屏體跟著晃。同期有沖壓車間打通分散的采集與看板系統后,工藝變更從72小時縮短到15分鐘,稼動率提升超20%。機邊上屏密度只會更高,扛不扛振繞不開。
花屏與觸控漂移背后的三級失效鏈
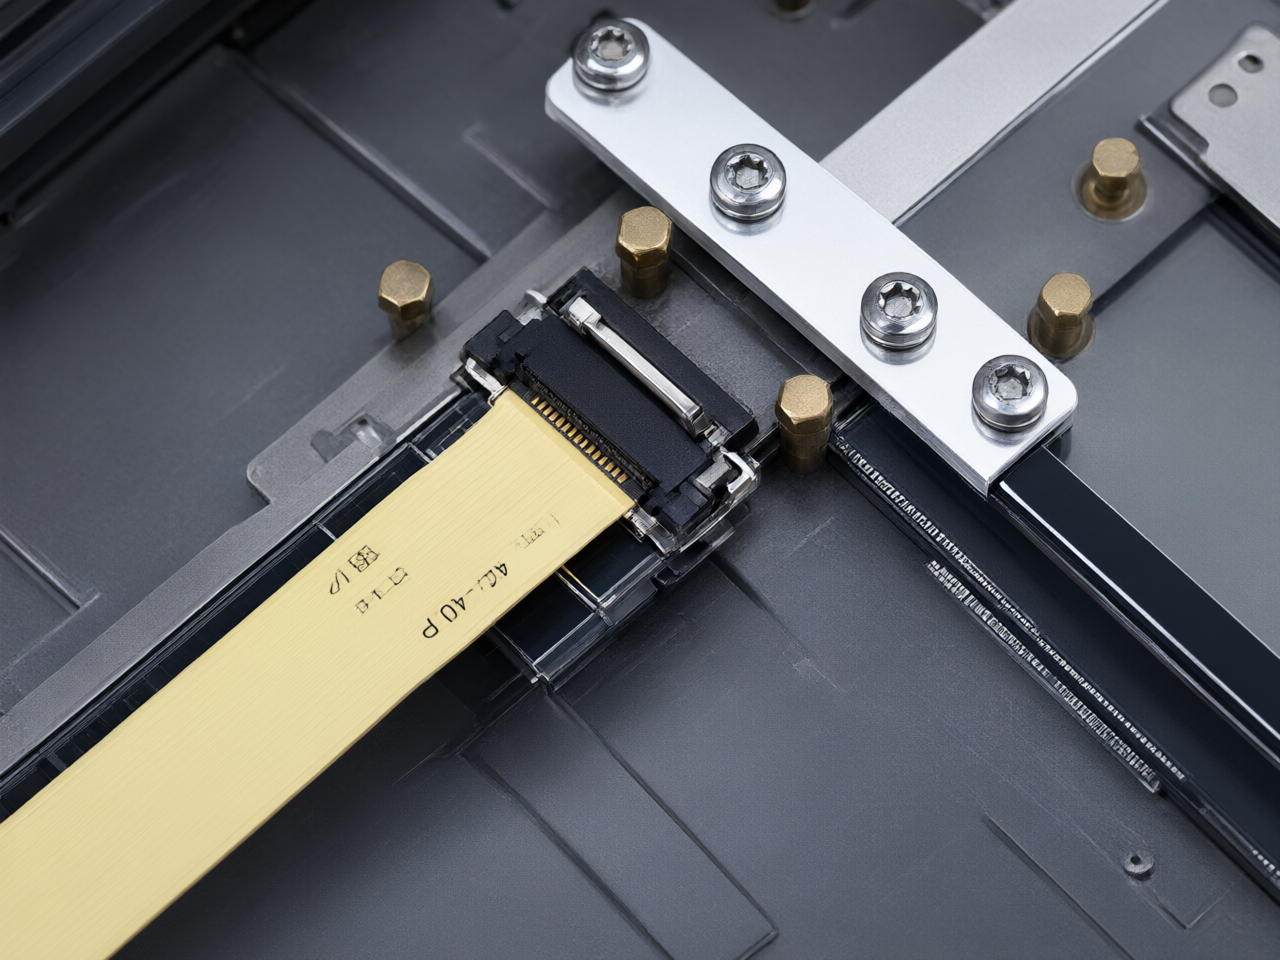
振動傷害顯示器,走的是一條三段鏈條。起點是共振:機殼、液晶模組與背光導光板各有固有頻率,某一階落進激勵頻段,振幅被放大,畫面出現明暗波動。中段是連接失效:排線與普通插座只靠摩擦力接觸,鍍層微動磨損后留下間歇斷點,花屏、閃斷隨之出現。末端是結構松動:螺釘柱與塑料卡扣經上萬次循環后松弛,觸控框錯位,漂移與誤觸跟著出現。國標口徑里,GB/T 2423.10正弦振動與GB/T 2423.5沖擊試驗就是復現這類工況的基準線,報告要認帶電復測檔。
針對沖壓線邊這種寬頻持續激勵,控顯科技在裝配結構上把屏體固定從塑料卡扣改為螺釘柱加壓條,排線出口帶鎖扣并留出應力釋放余量,膠框與機殼之間預留形變間隙,讓支架傳來的振動不直接壓進液晶盒邊緣。抗振的差距多半不在機殼厚度,而在屏體內部的細節。
裝機前的三道判據,圖紙階段鎖死變量
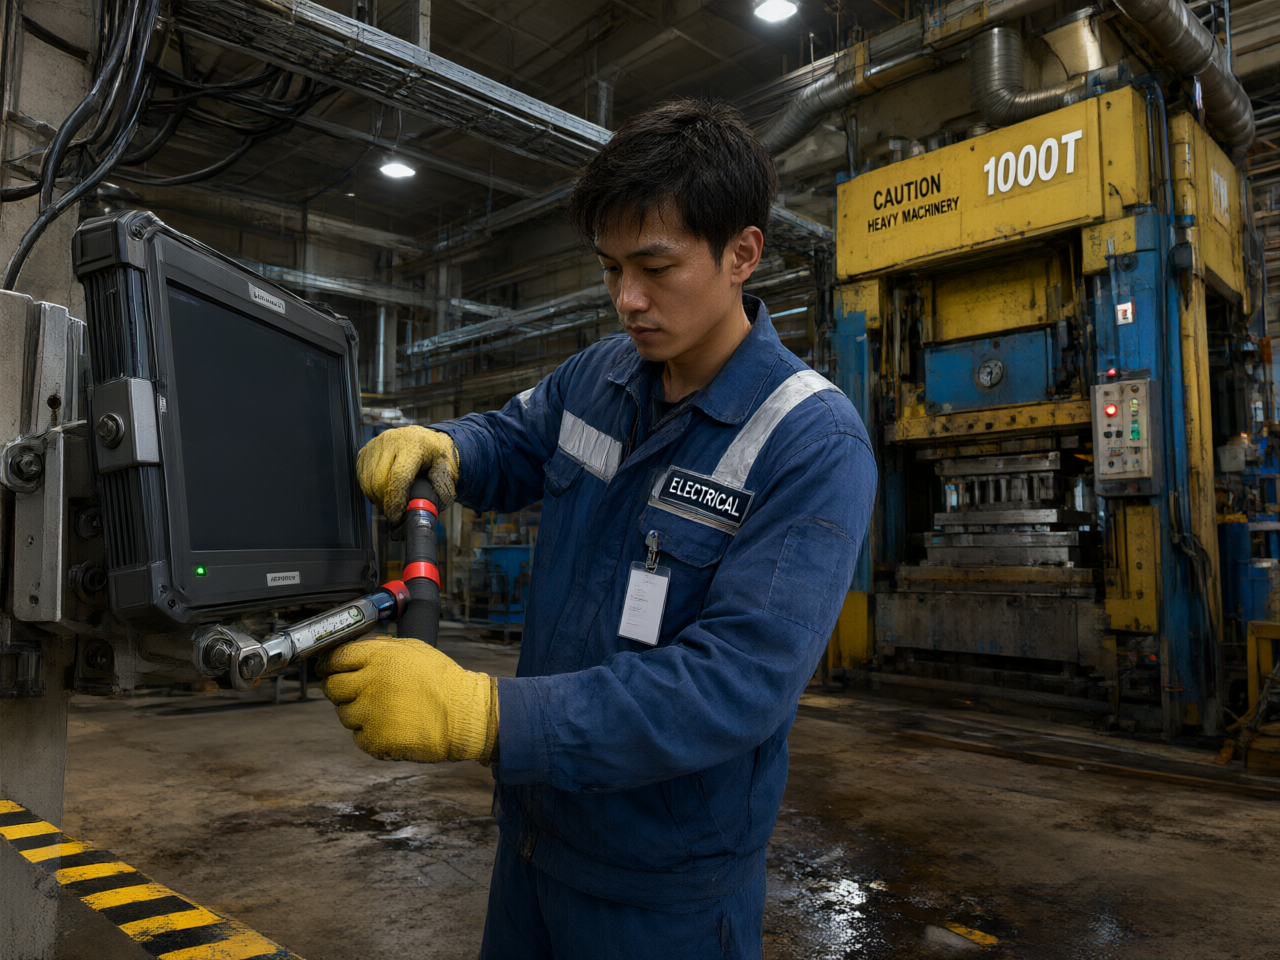
判據要在凍結前過完。判據一核安裝形態:臺面嵌入、柜門板還是懸臂支架,激勵傳遞路徑完全不同,按支架剛度與屏重算出的固有頻率要避開主激勵頻段,懸臂過長先改結構再談屏。判據二核接口與走線:優先帶鎖扣連接器,排線做應力釋放,走線避開振幅最大區域,換模工位給線纜留活動余量。15.6工業顯示器貼臉操作的工位,這兩項錯了全靠運維兜底。
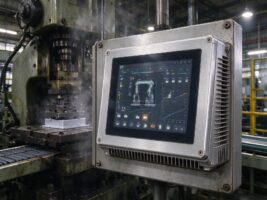
判據三核試驗口徑:讓供貨方出示GB/T 2423.10與GB/T 2423.5的試驗等級和覆蓋范圍,確認整機帶電復測,而非只送屏體裸件。開孔圖與邊框吃進量、前面板與臺面的壓緊密封也要一次核對到位;在貼合臺面嵌入安裝的工位,可以按整機口徑核對控顯G2A嵌入式工業觸控顯示器的開孔與邊框余量,定稿前收干凈變量。
驗收分水嶺不在亮屏,在掃頻與復擰
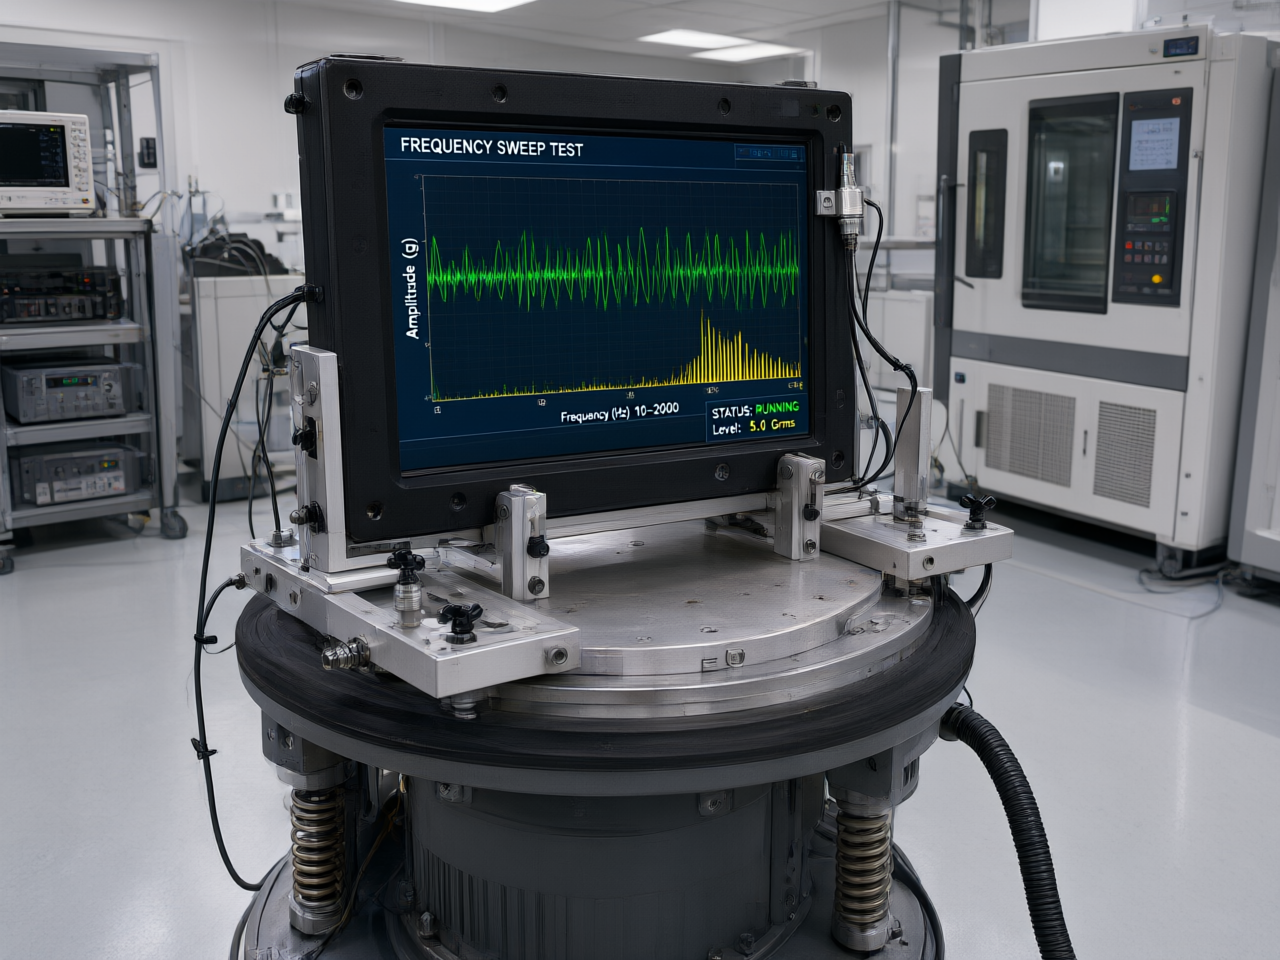
掃頻要做足:整機通電走完規定掃頻區間,不閃斷、不漂移才算過關;到貨抽檢復擰安裝螺栓并做力矩標記,運行一周后再復緊。交付環節同樣要盯,控顯科技把振動試驗等級與復擰要求寫進驗收協議,同線備件按整機型號歸一,避免不同批次屏體混裝帶來新變量。
上線后的點檢周期要按工況重算:常溫車間一年一次的復擰節奏,到沖壓線邊要壓到月度,重點盯支架連接處與排線出口,每次復核留記錄。沖壓線提速是明牌趨勢,15.6工業顯示器這類機邊終端的抗振成本趕在選型階段算進總賬,遠比跑起來之后批量返修便宜。
沖壓自動化還在向節拍要效益,機邊工位越來越密,屏幕這塊看得見的可靠性短板,會在每次提速后被放大。把失效鏈、裝機判據與帶電驗收放在選型階段辦完,產線爬坡時才不必為花屏和觸控漂移反復停機。