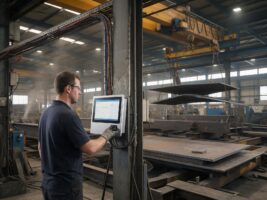
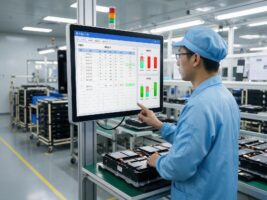
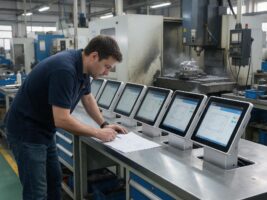
機加工車間的數字化正往機床旁走。新華社9月17日的智能工廠觀察把數字孿生、毫秒級檢測列為車間標配,工信部8月26日也把智改數轉網聯、建設智能工廠列為重點任務。系統上線后矛盾集中在最后一米,mes工位一體機承擔工單下發與報工錄入,操作工多半戴著手套點屏,屏面還蒙著切削液油膜。
用商用平板頂班的工廠,先點按沒反應,再漂移誤觸,上報產量與實物對不上,班組退回紙質工單。問題不在系統,而在觸控路線與工況錯配。
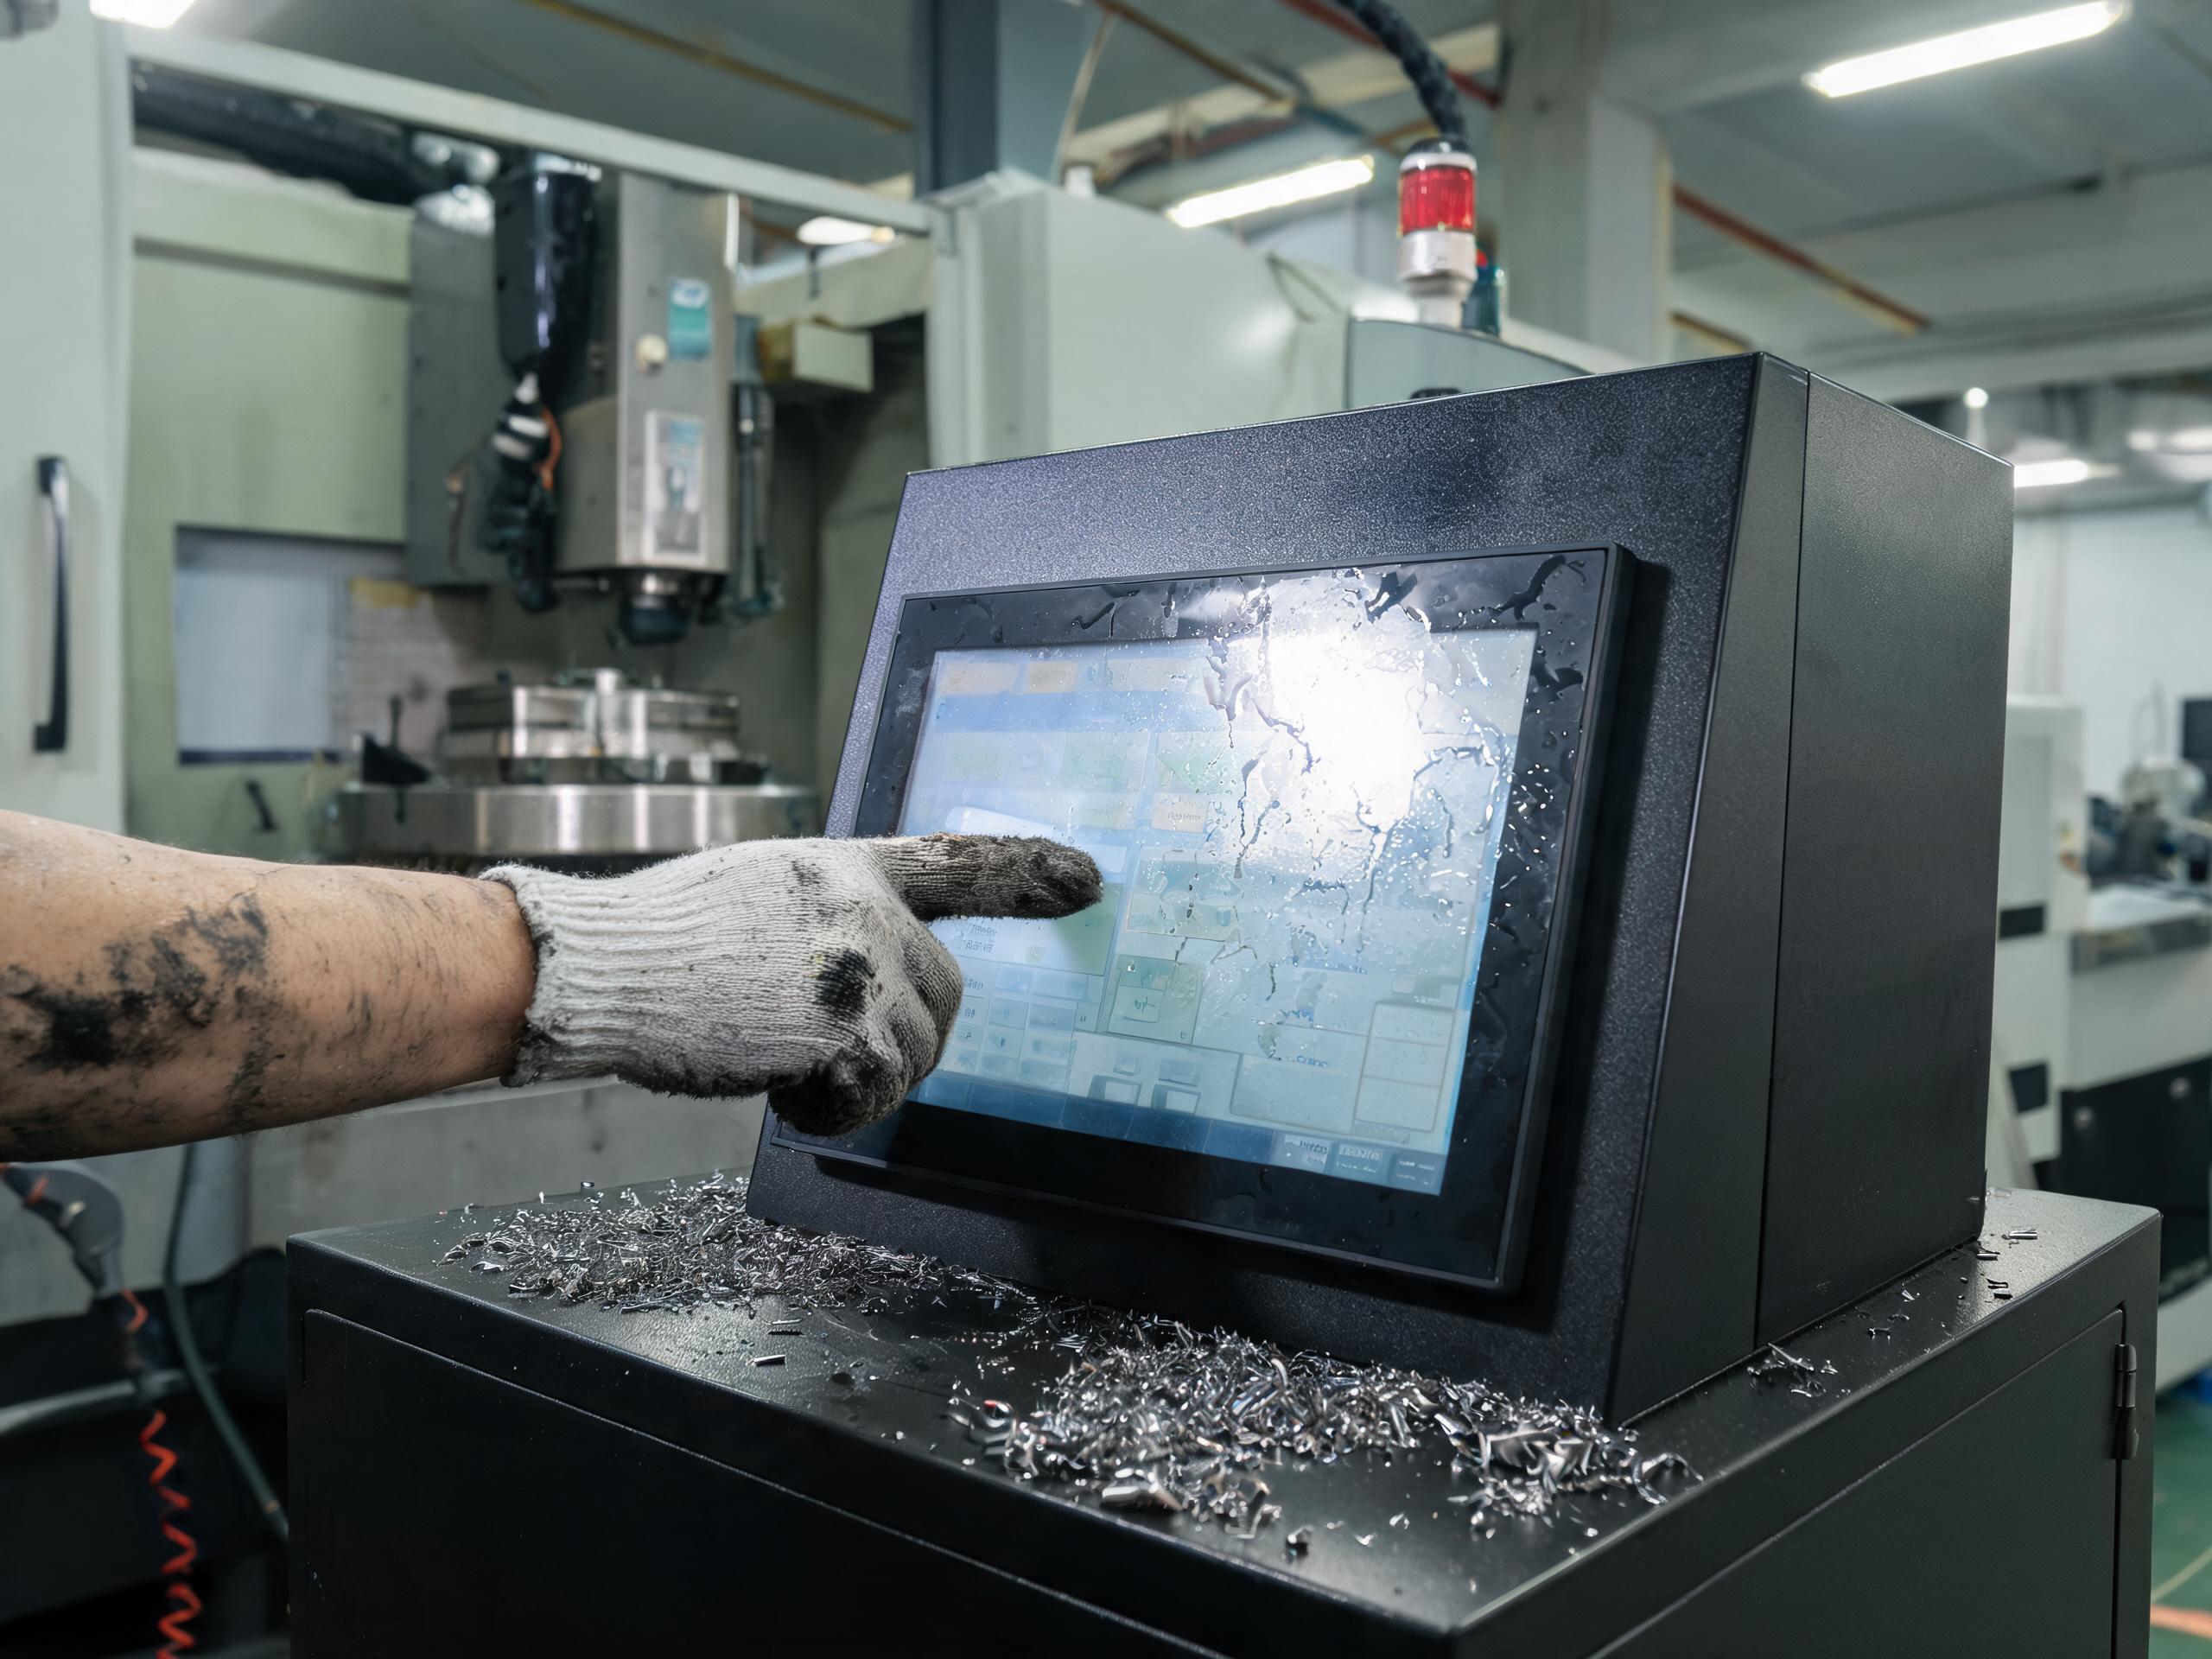
手套隔住電場油膜拉偏坐標,電容觸控在機加工位這樣失效
電容屏靠人體電場感應定位,勞保手套多為絕緣材質,信號被擋住后點按無反應或連點才觸發。切削液與導軌油在屏面形成連續油膜,改變表面電容分布,觸點坐標被拉偏,混入鐵屑后還會邊角誤觸。觸控路線對照分析指出,面板常年帶油、戴手套操作的工位,壓力觸發更直接,五線方案更耐高頻點按。
本月中旬的行業觀察指出,不少項目敗在把商用終端搬進車間,粉塵油污、電磁干擾與三班不停機工況下,通訊異常與重啟直接造成數據斷檔。mes工位一體機的觸控路線必須在采購前由班次動作決定,而非裝機后逼操作工適應。
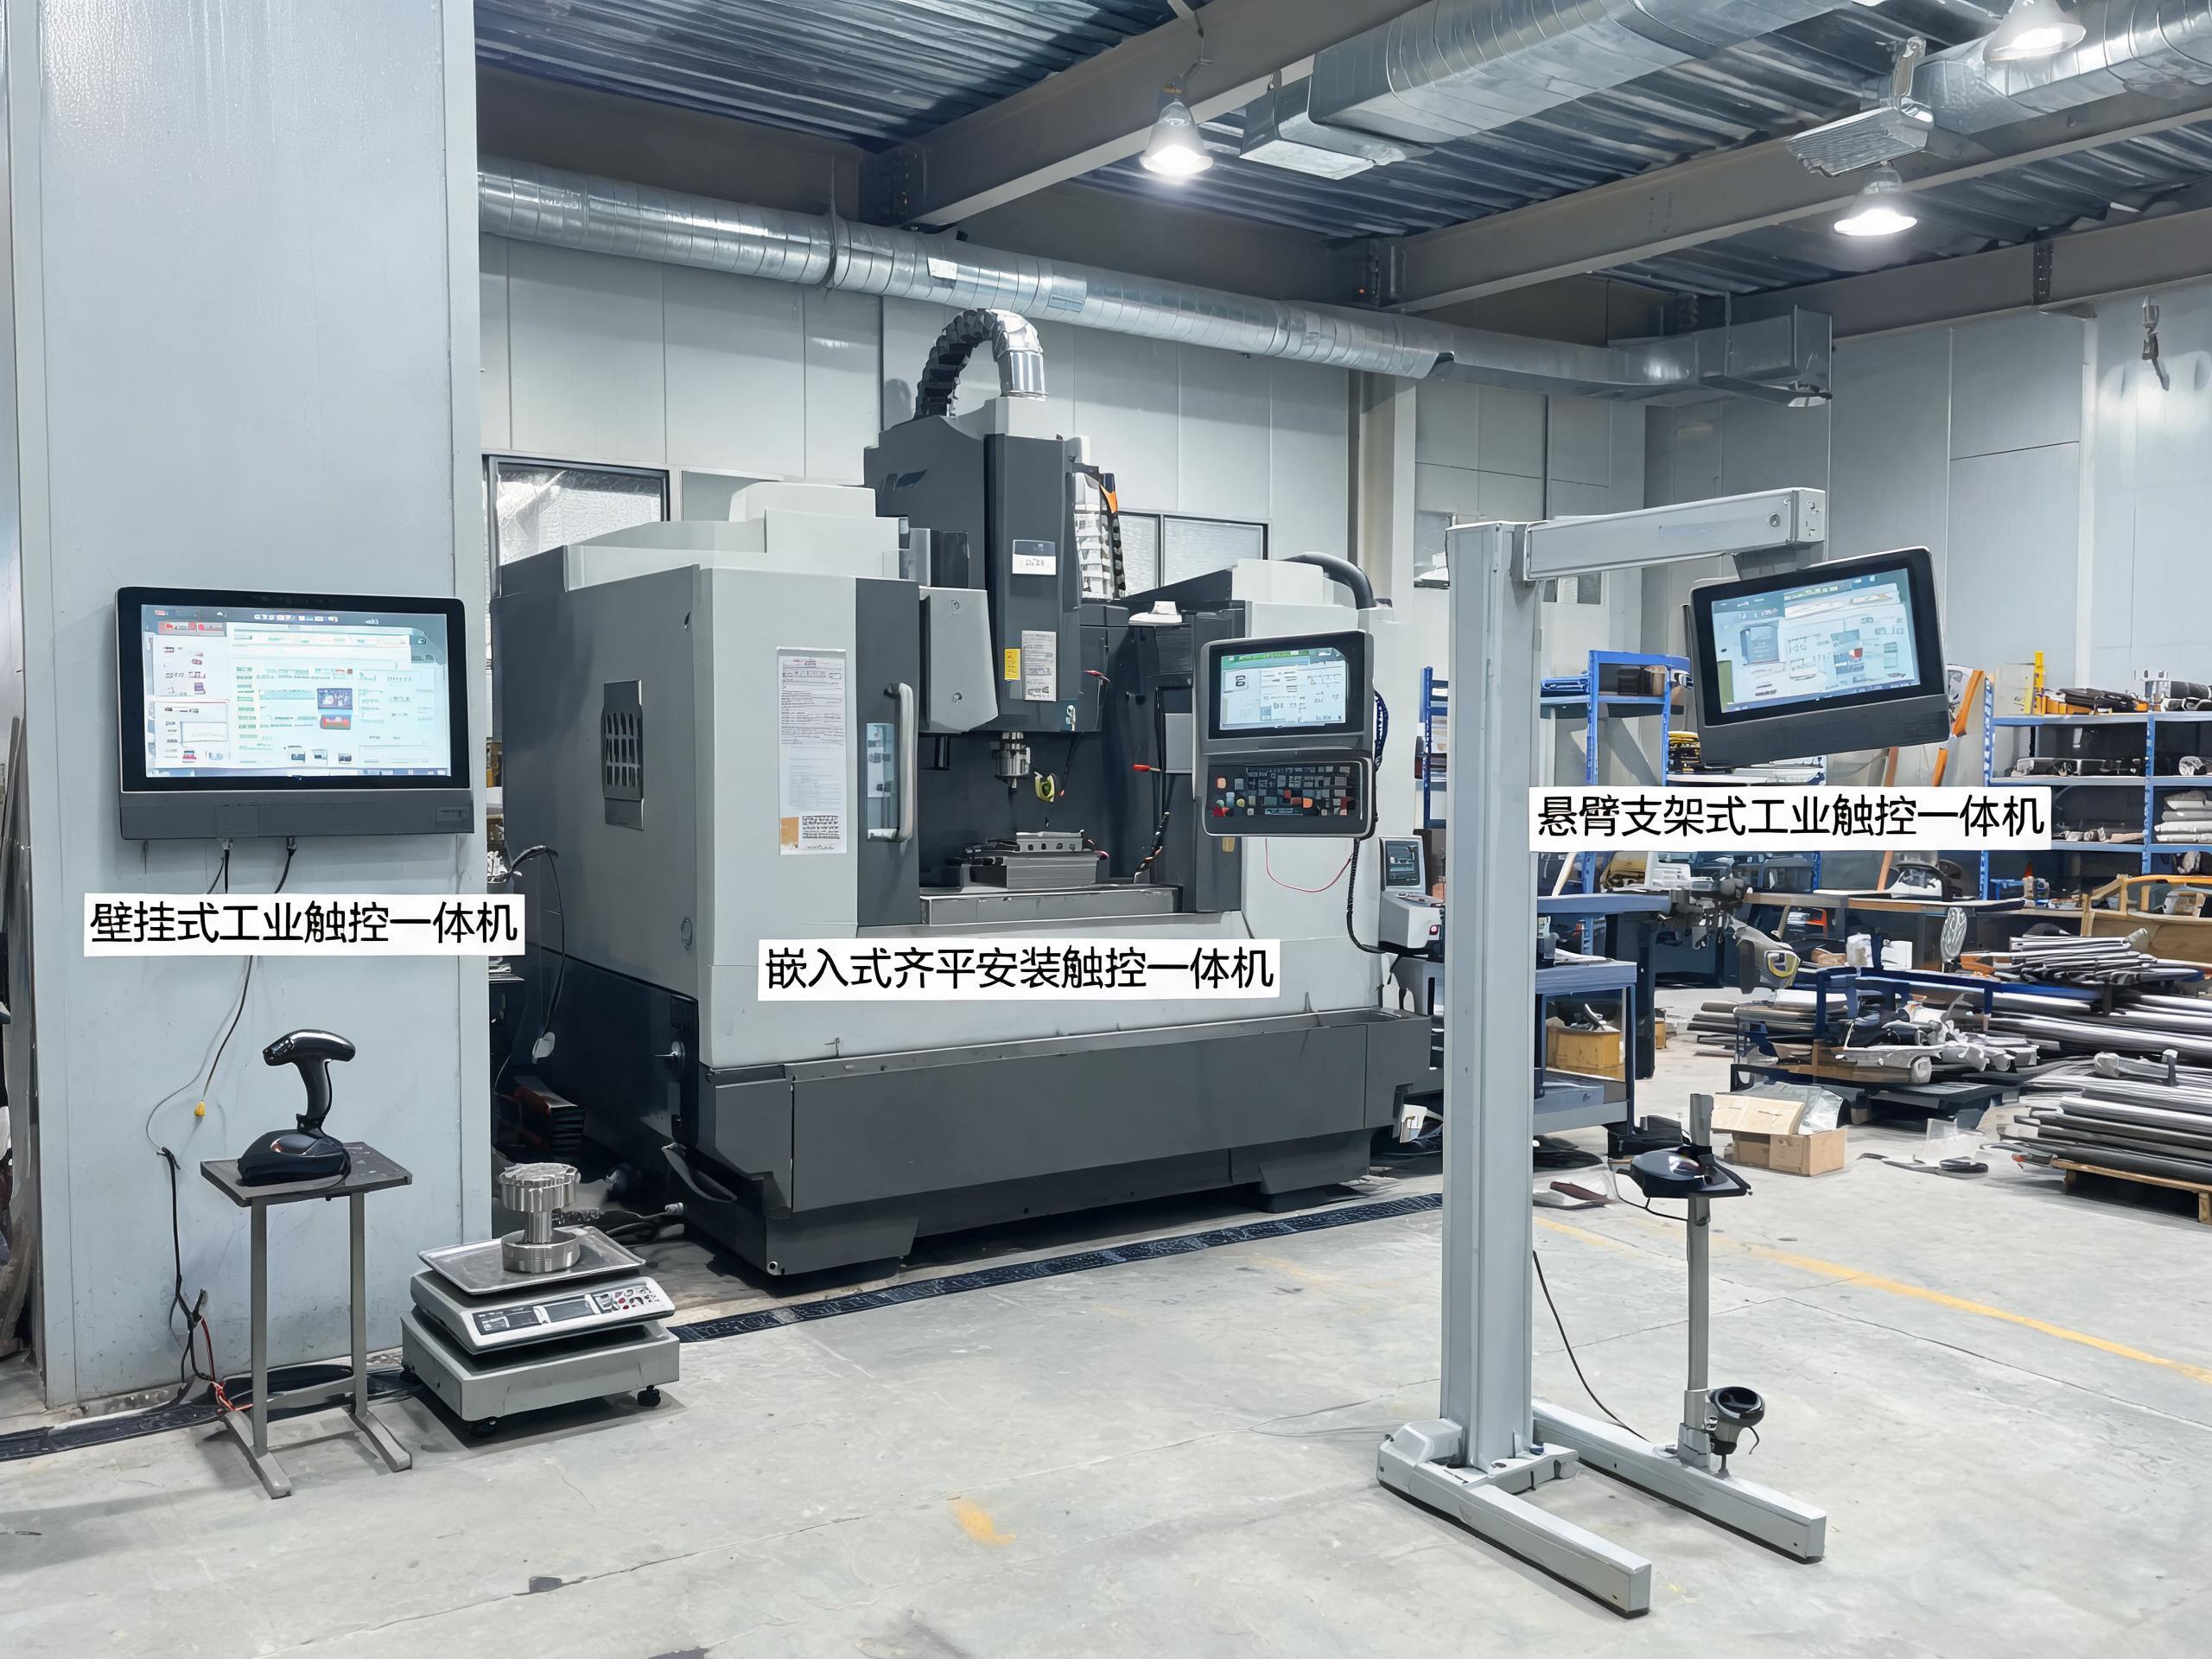
前兩道關,觸控路線跟班次動作,安裝接口跟工位布局
第一關問清誰來點、戴什么手套、點多久。潔凈工位可選帶濕手模式的電容屏;長期戴厚手套、屏面帶油的機加工與沖壓工位,五線電阻屏或經閾值標定的工業電容屏更穩妥。第二關核安裝與接口,進深不足選嵌入式齊平,通道側用壁掛,多工位共用選懸臂;串口網口按掃碼槍、電子秤與傳感器清單倒推,不靠外接集線器添故障點。
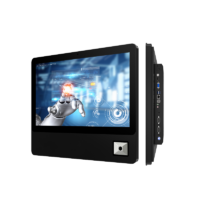
在機床型號混雜的老加工車間,控顯P2A二維碼掃描多功能MES工位一體機把嵌入、壁掛、桌面、伸縮臂、立柱五種安裝形態放進同一產品線,多串口多USB前置、掃描窗前置,老舊機床旁免焊支架即可落地。
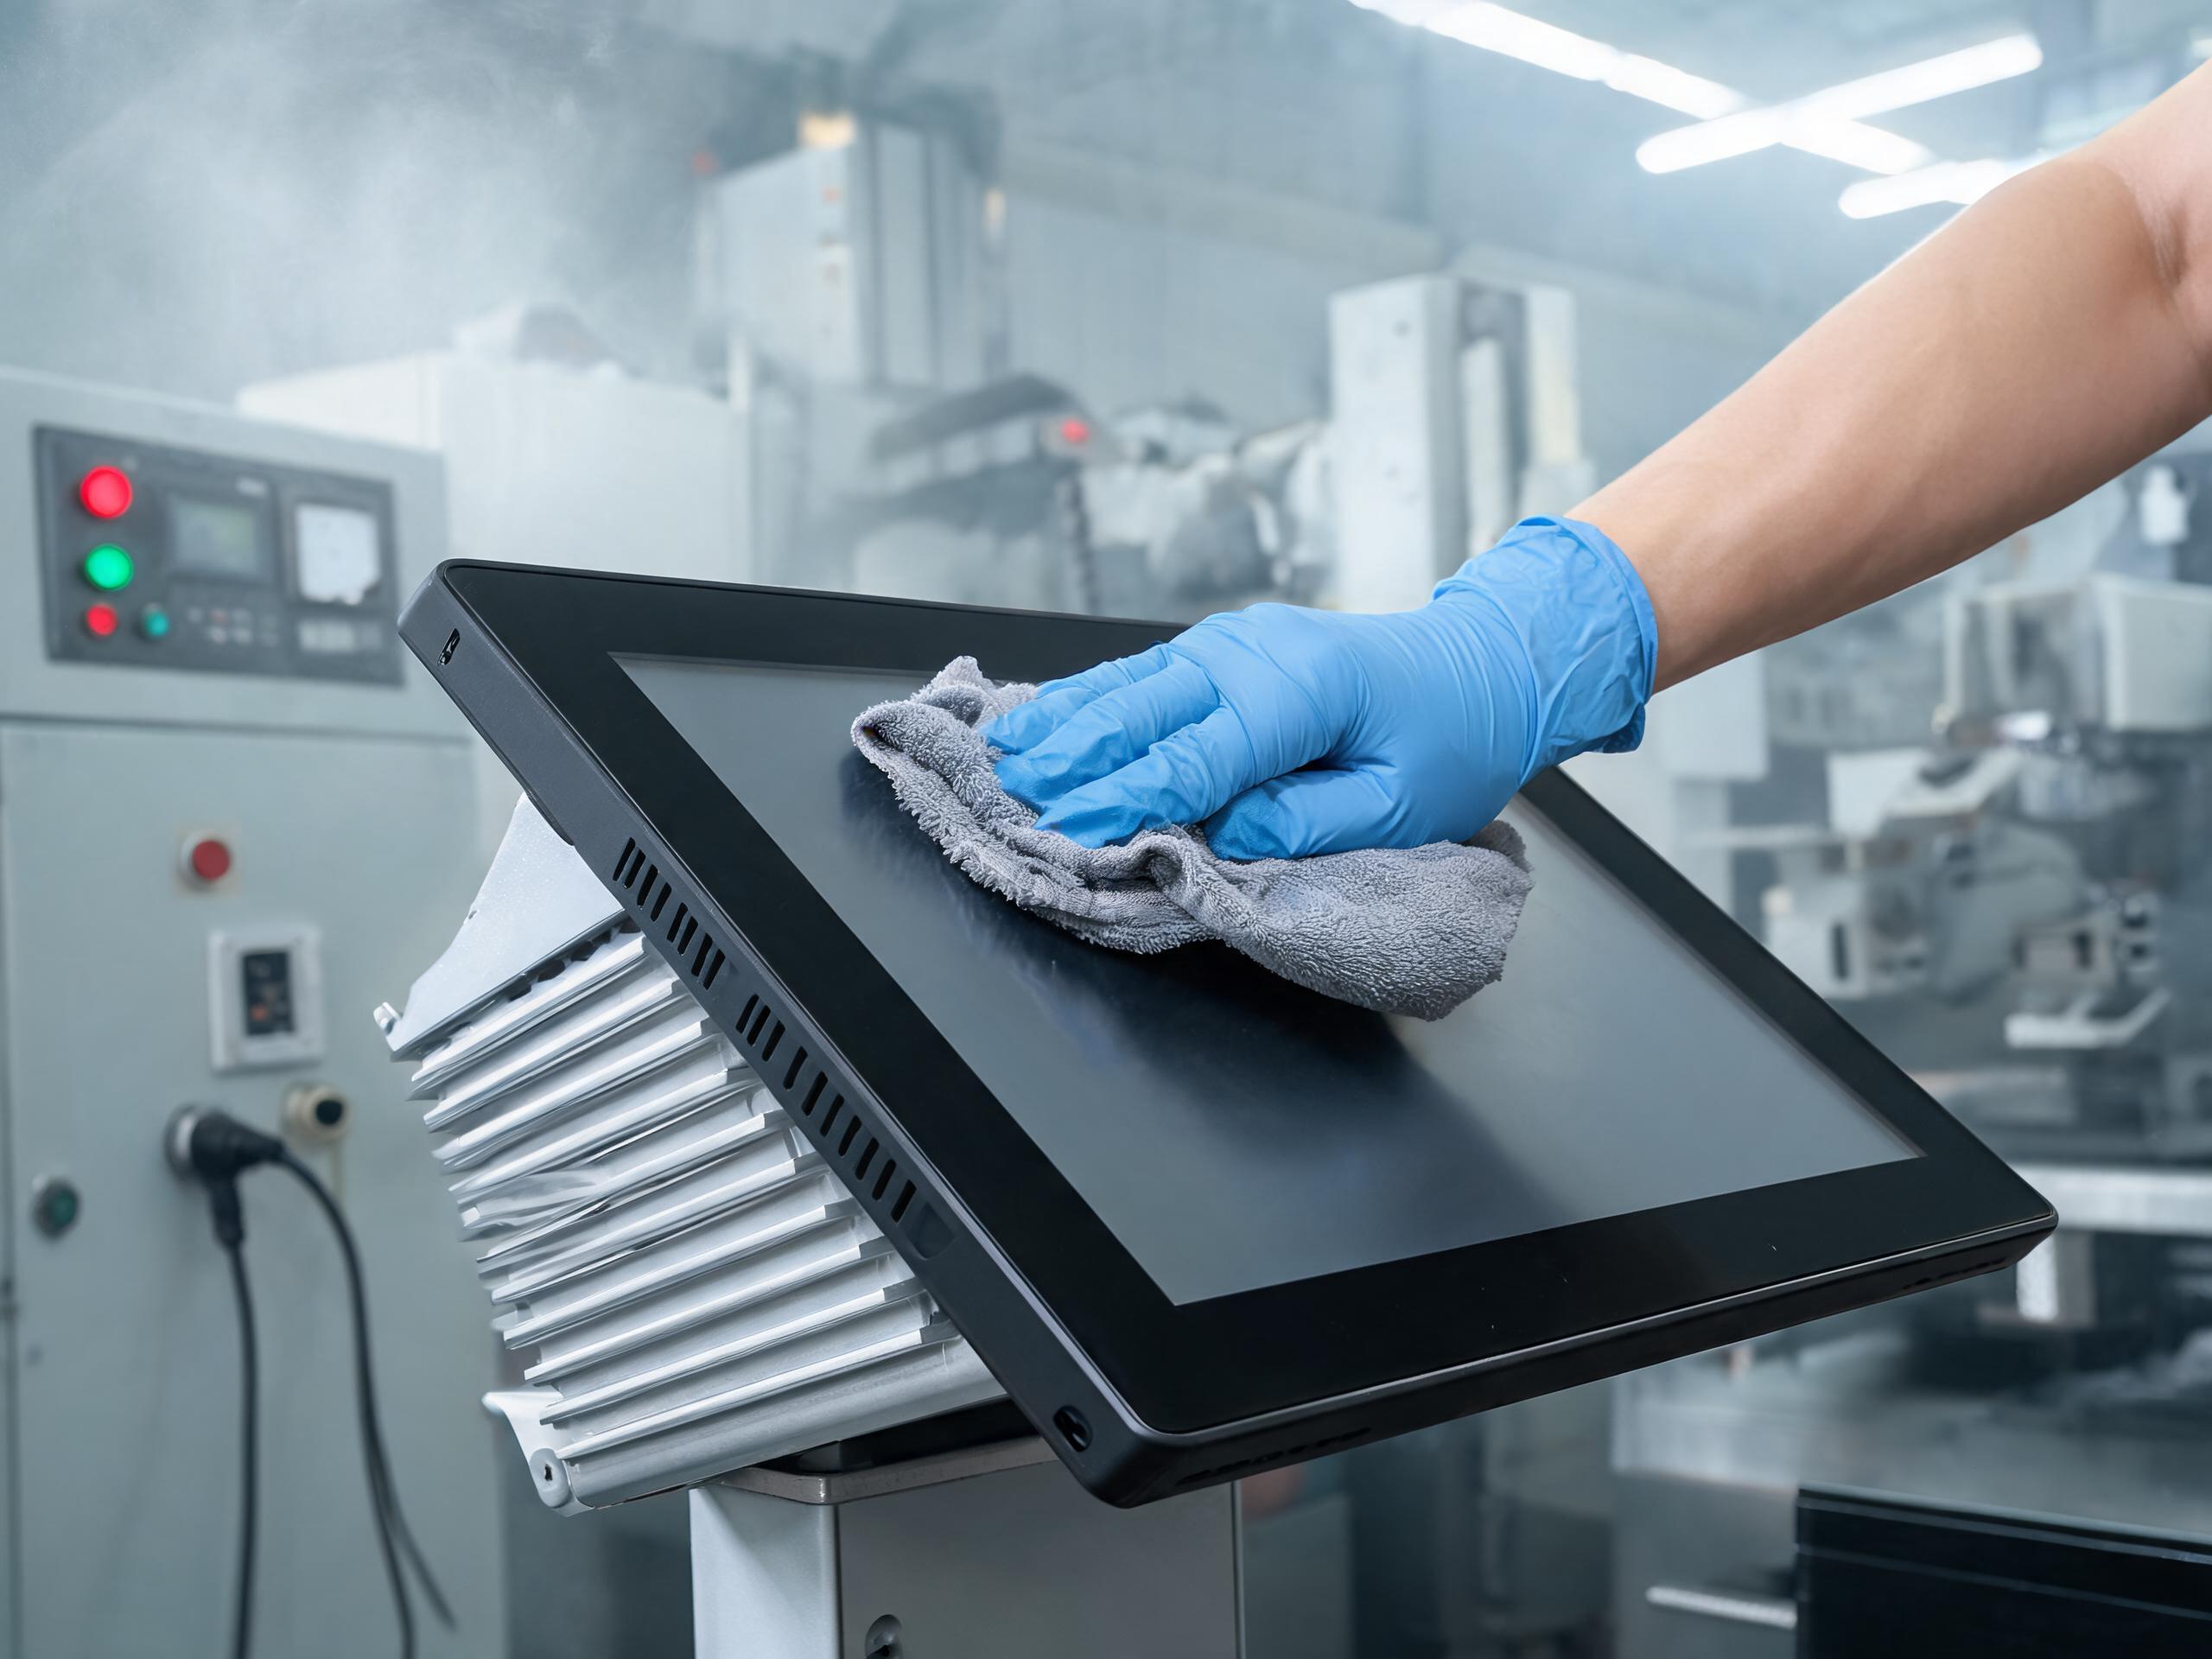
后兩道關,面板扛住油霧擦拭,機身扛住三班不停機
第三關看密封。IP65前面板代表六級防塵與低壓噴水,驗收要看噴水記錄而非只看證書;純平面板無邊框凹槽,沾油后一塊抹布擦凈,前置接口配防水蓋。第四關看連續運行,機床旁粉塵混著油霧,帶風扇機型吸入含霧空氣后卡滯、散熱逐年衰減,無風扇被動散熱靠鋁合金機身導熱,從源頭堵住進塵進油路徑。
連續工況還要核對三組數字,九至三十六伏寬壓扛住設備啟停的母線跌落,固態存儲抵抗沖壓振動,工作溫度覆蓋車間冬夏極限。控顯科技把寬壓、固態存儲與無風扇機箱作為同一套連續運行設計,三班倒產線上mes工位一體機每重啟一次,丟掉的可能就是整段工單記錄。
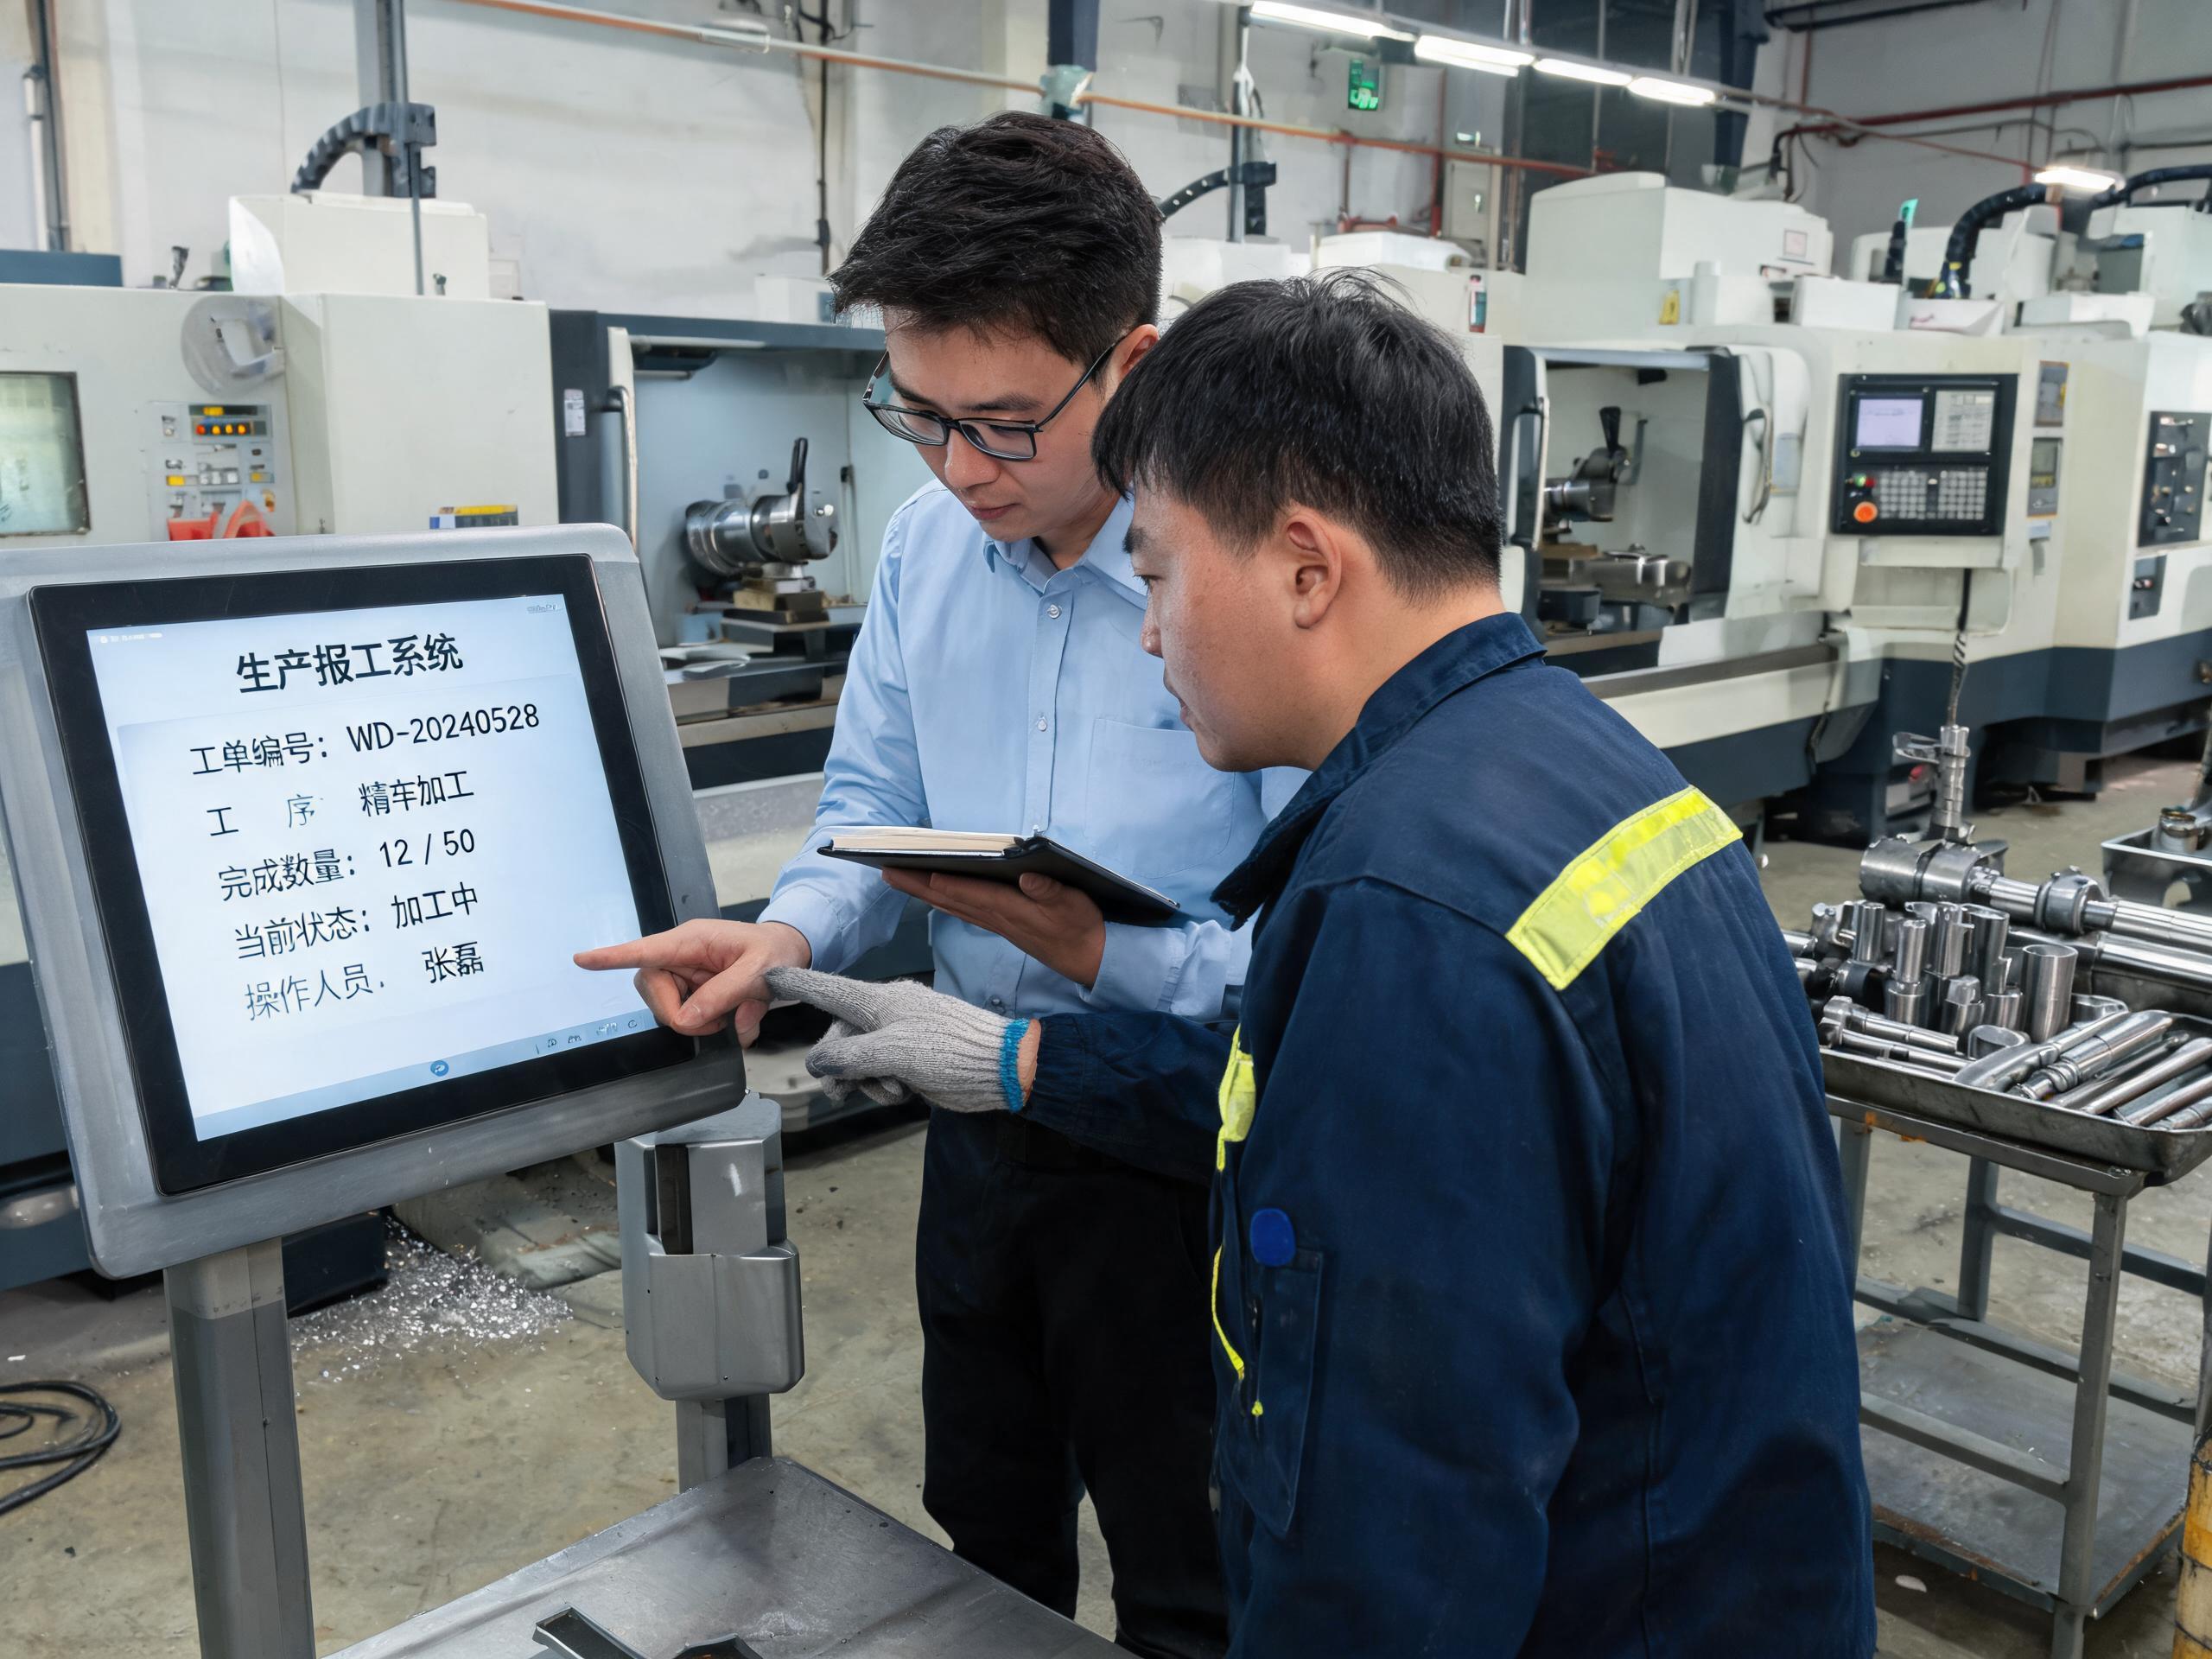
上線前留七天樣機關,讓油污最重的班次先點
比參數表更可靠的是現場試裝。上線前在最苛刻的工位放一臺mes工位一體機樣機試用七天,由油污最重的班次試用,記錄點按、誤觸與擦拭后的恢復情況,再模擬切削液飛濺核對邊緣觸控,樣機階段改問題,成本只是量產后的零頭。
七天試機還要帶真實工單走完全流程,報工、質檢、打印與斷網續傳逐項跑通,觀察終端與外設同跑有無沖突掉線。智能工廠的底座是可信的工位數據,終端在油霧與手套面前是否穩定,決定上層看到的是真實產線還是被美化的數字。
考核正在把數據采集點推向機床旁,選型邏輯也該改變。先問誰來點、環境多臟、怎樣安裝、能否不停機,再談跑分與價格,機加工車間數字化的最后一米才不會反復返工。