同樣一批工業顯示屏裝進車間,靠窗工位總反映泛白發灰,中控室的同型號卻看得清楚,兩張采購單上的亮度參數完全一致。差異往往不在背光,而在液晶屏與防護玻璃之間的貼合方式。框貼只在四邊用膠帶固定,中間留著一層 0.5 到 2 毫米的空氣;全貼合用光學膠把這層空氣整個填平。隨著新版液晶顯示器件空白詳細規范對光學參數可復現性提出更高要求,這層看不見的空氣正成為工業顯示屏采購驗收的必答題。
一層空氣怎樣吃掉三成對比度
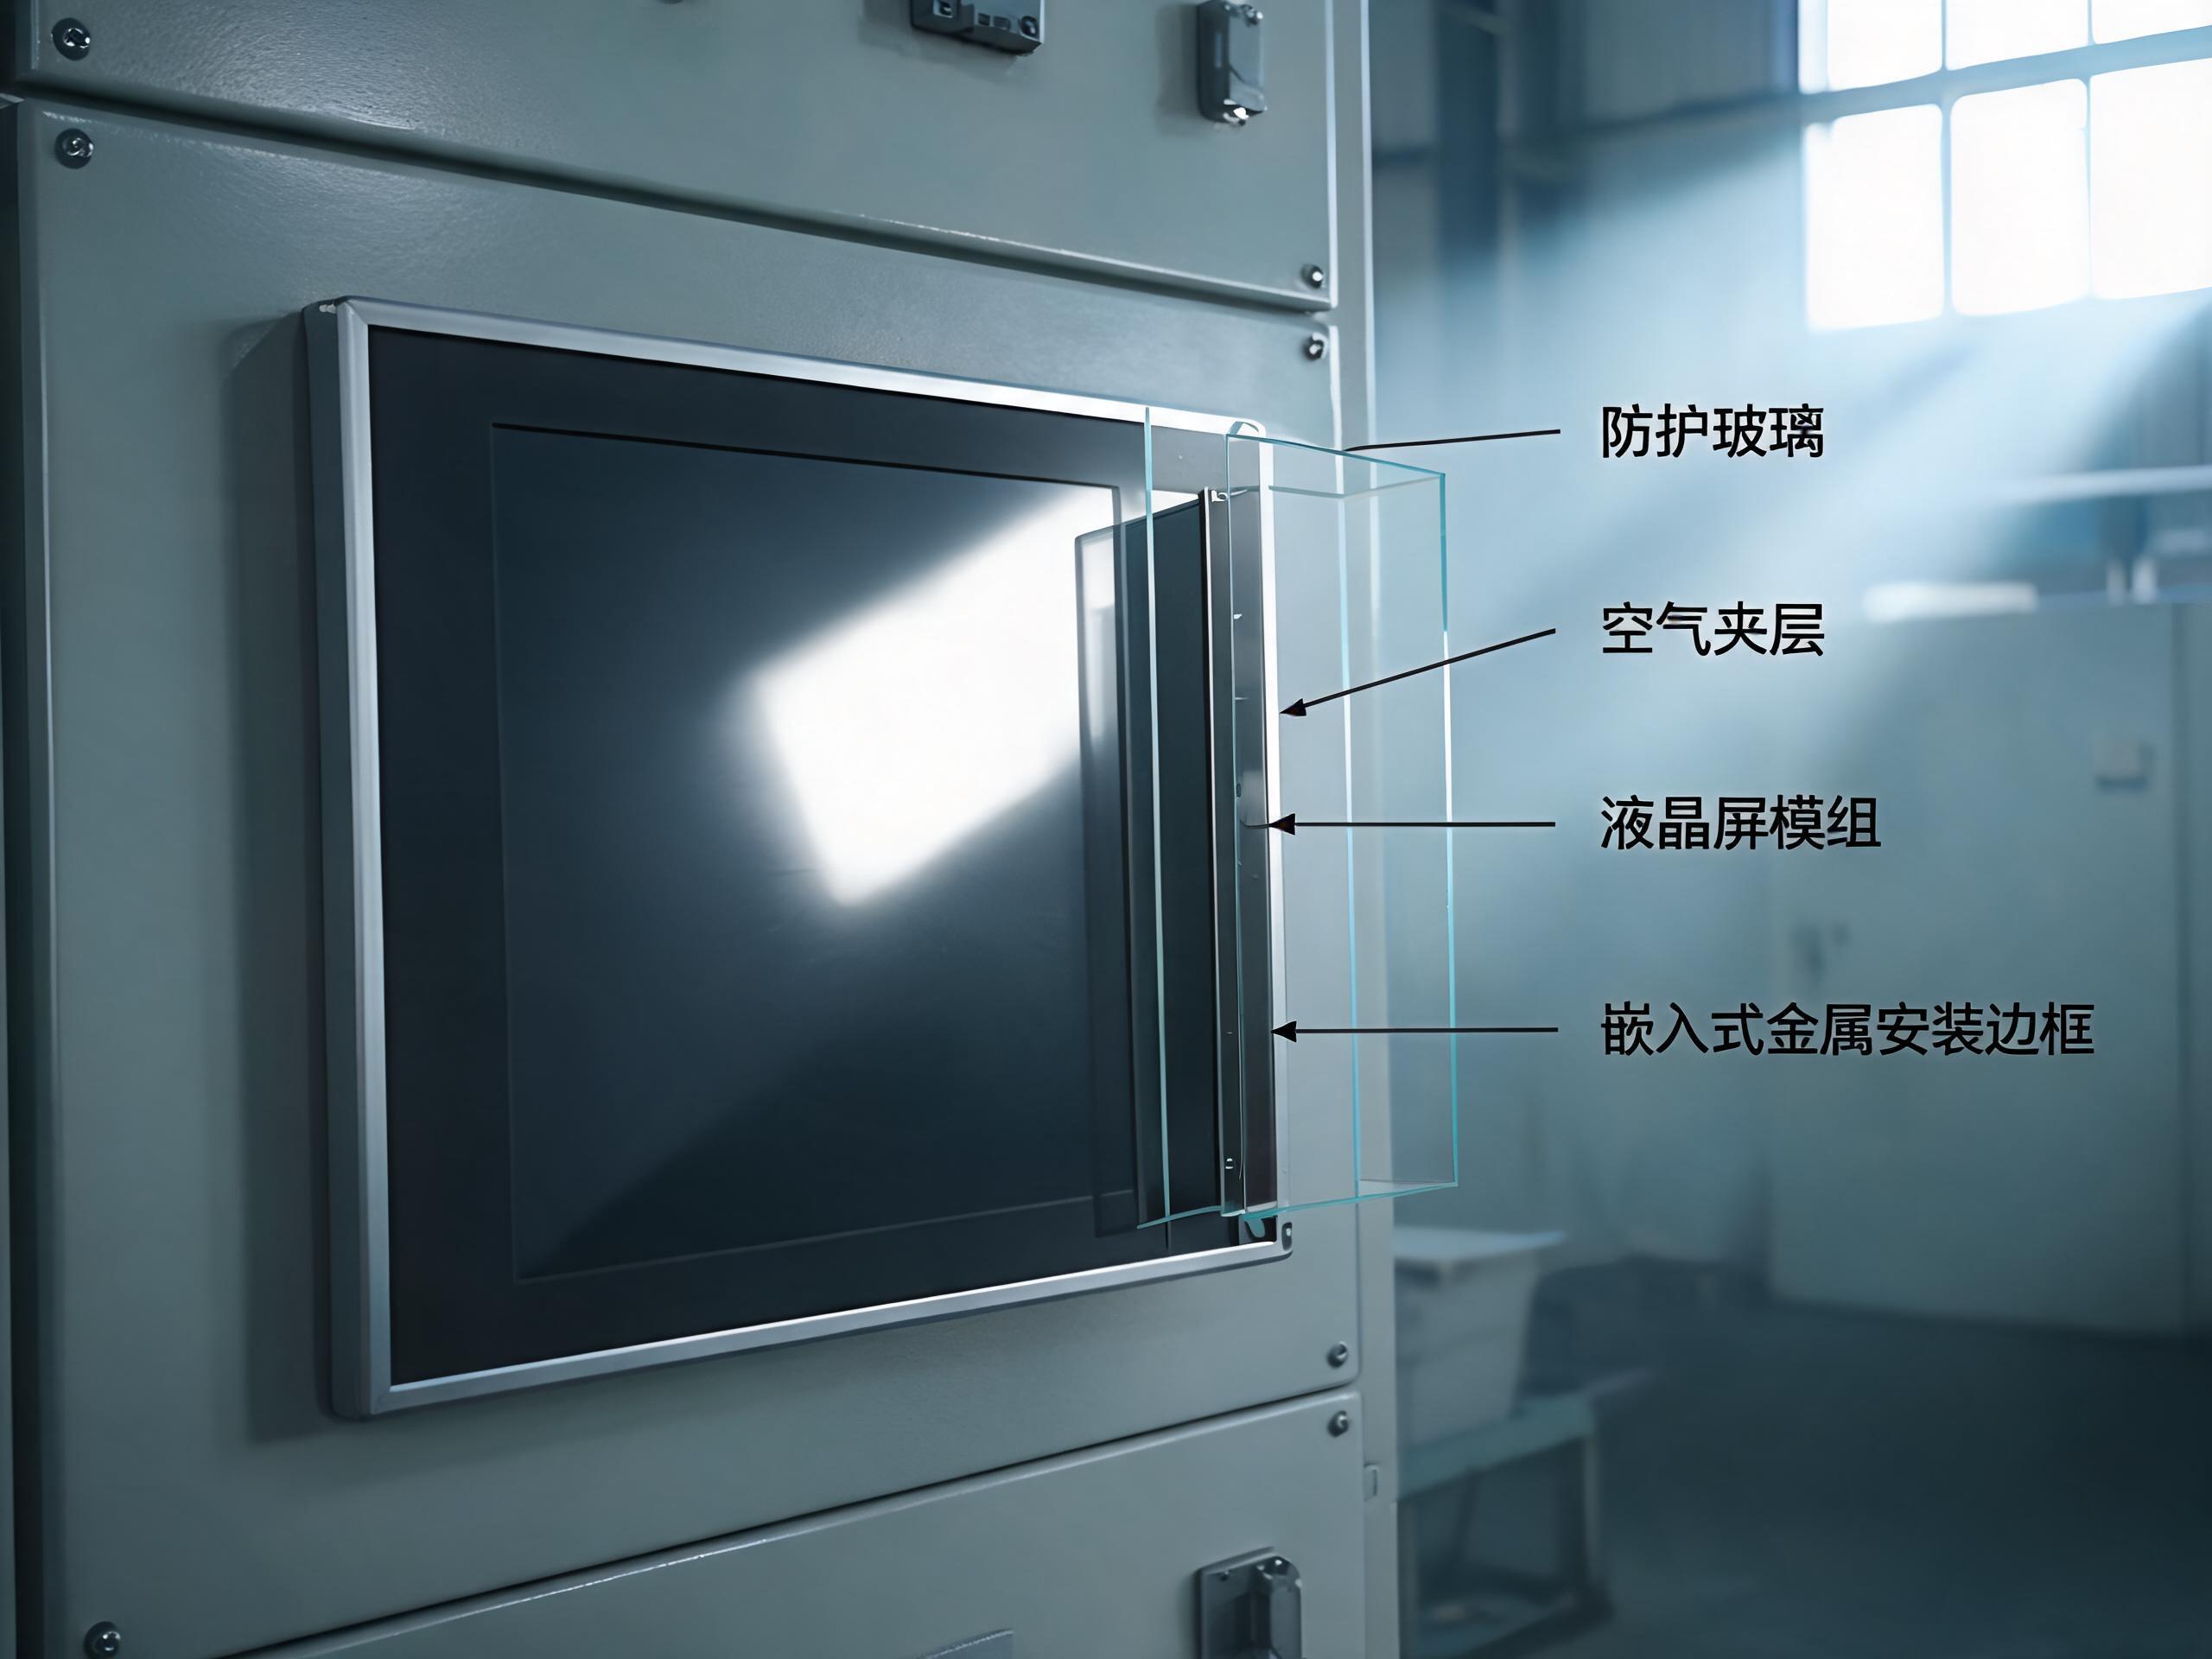
光線每穿過一個折射率突變的界面,就有約 4% 被反射回來。框貼結構里,防護玻璃到空氣、空氣再到液晶面板形成兩個額外界面,夾層合計約 8% 的環境光被原路彈回,再疊加外表面反射,強光下畫面像蒙了一層灰紗,對比度掉三成左右是常態。全貼合改用折射率與玻璃接近的光學膠填充,兩個夾層界面基本消失,同樣 800 尼特亮度下戶外可讀性明顯改善,黑位更沉。所以強光可讀性是亮出來的,更是貼合出來的,單純把背光功率調大只會換來更高的結溫和更快的光衰。
四個界面變兩個,視差與進灰一起消失
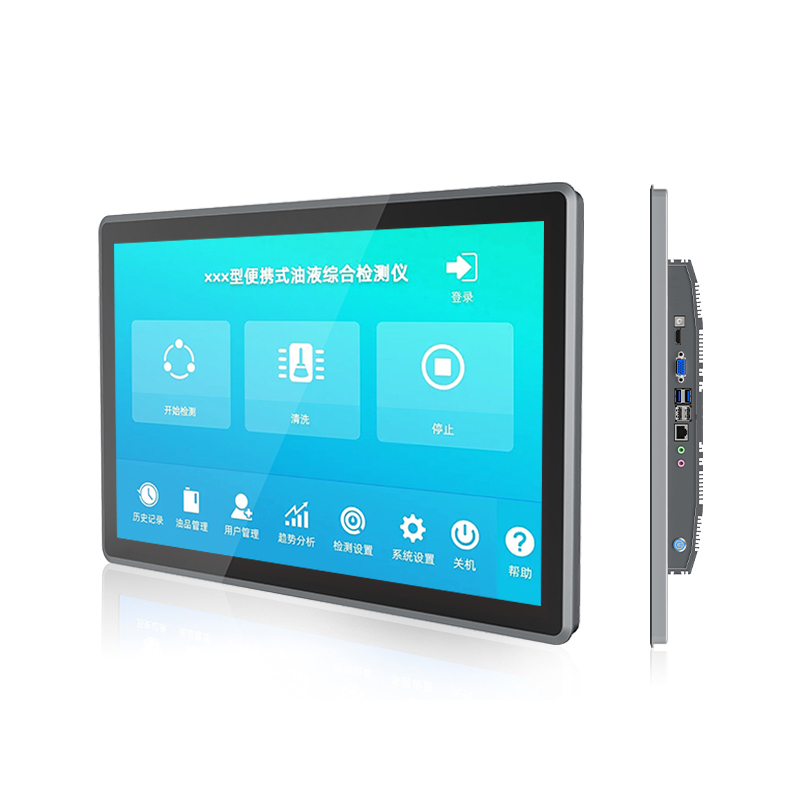
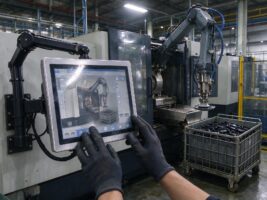
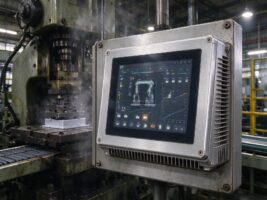
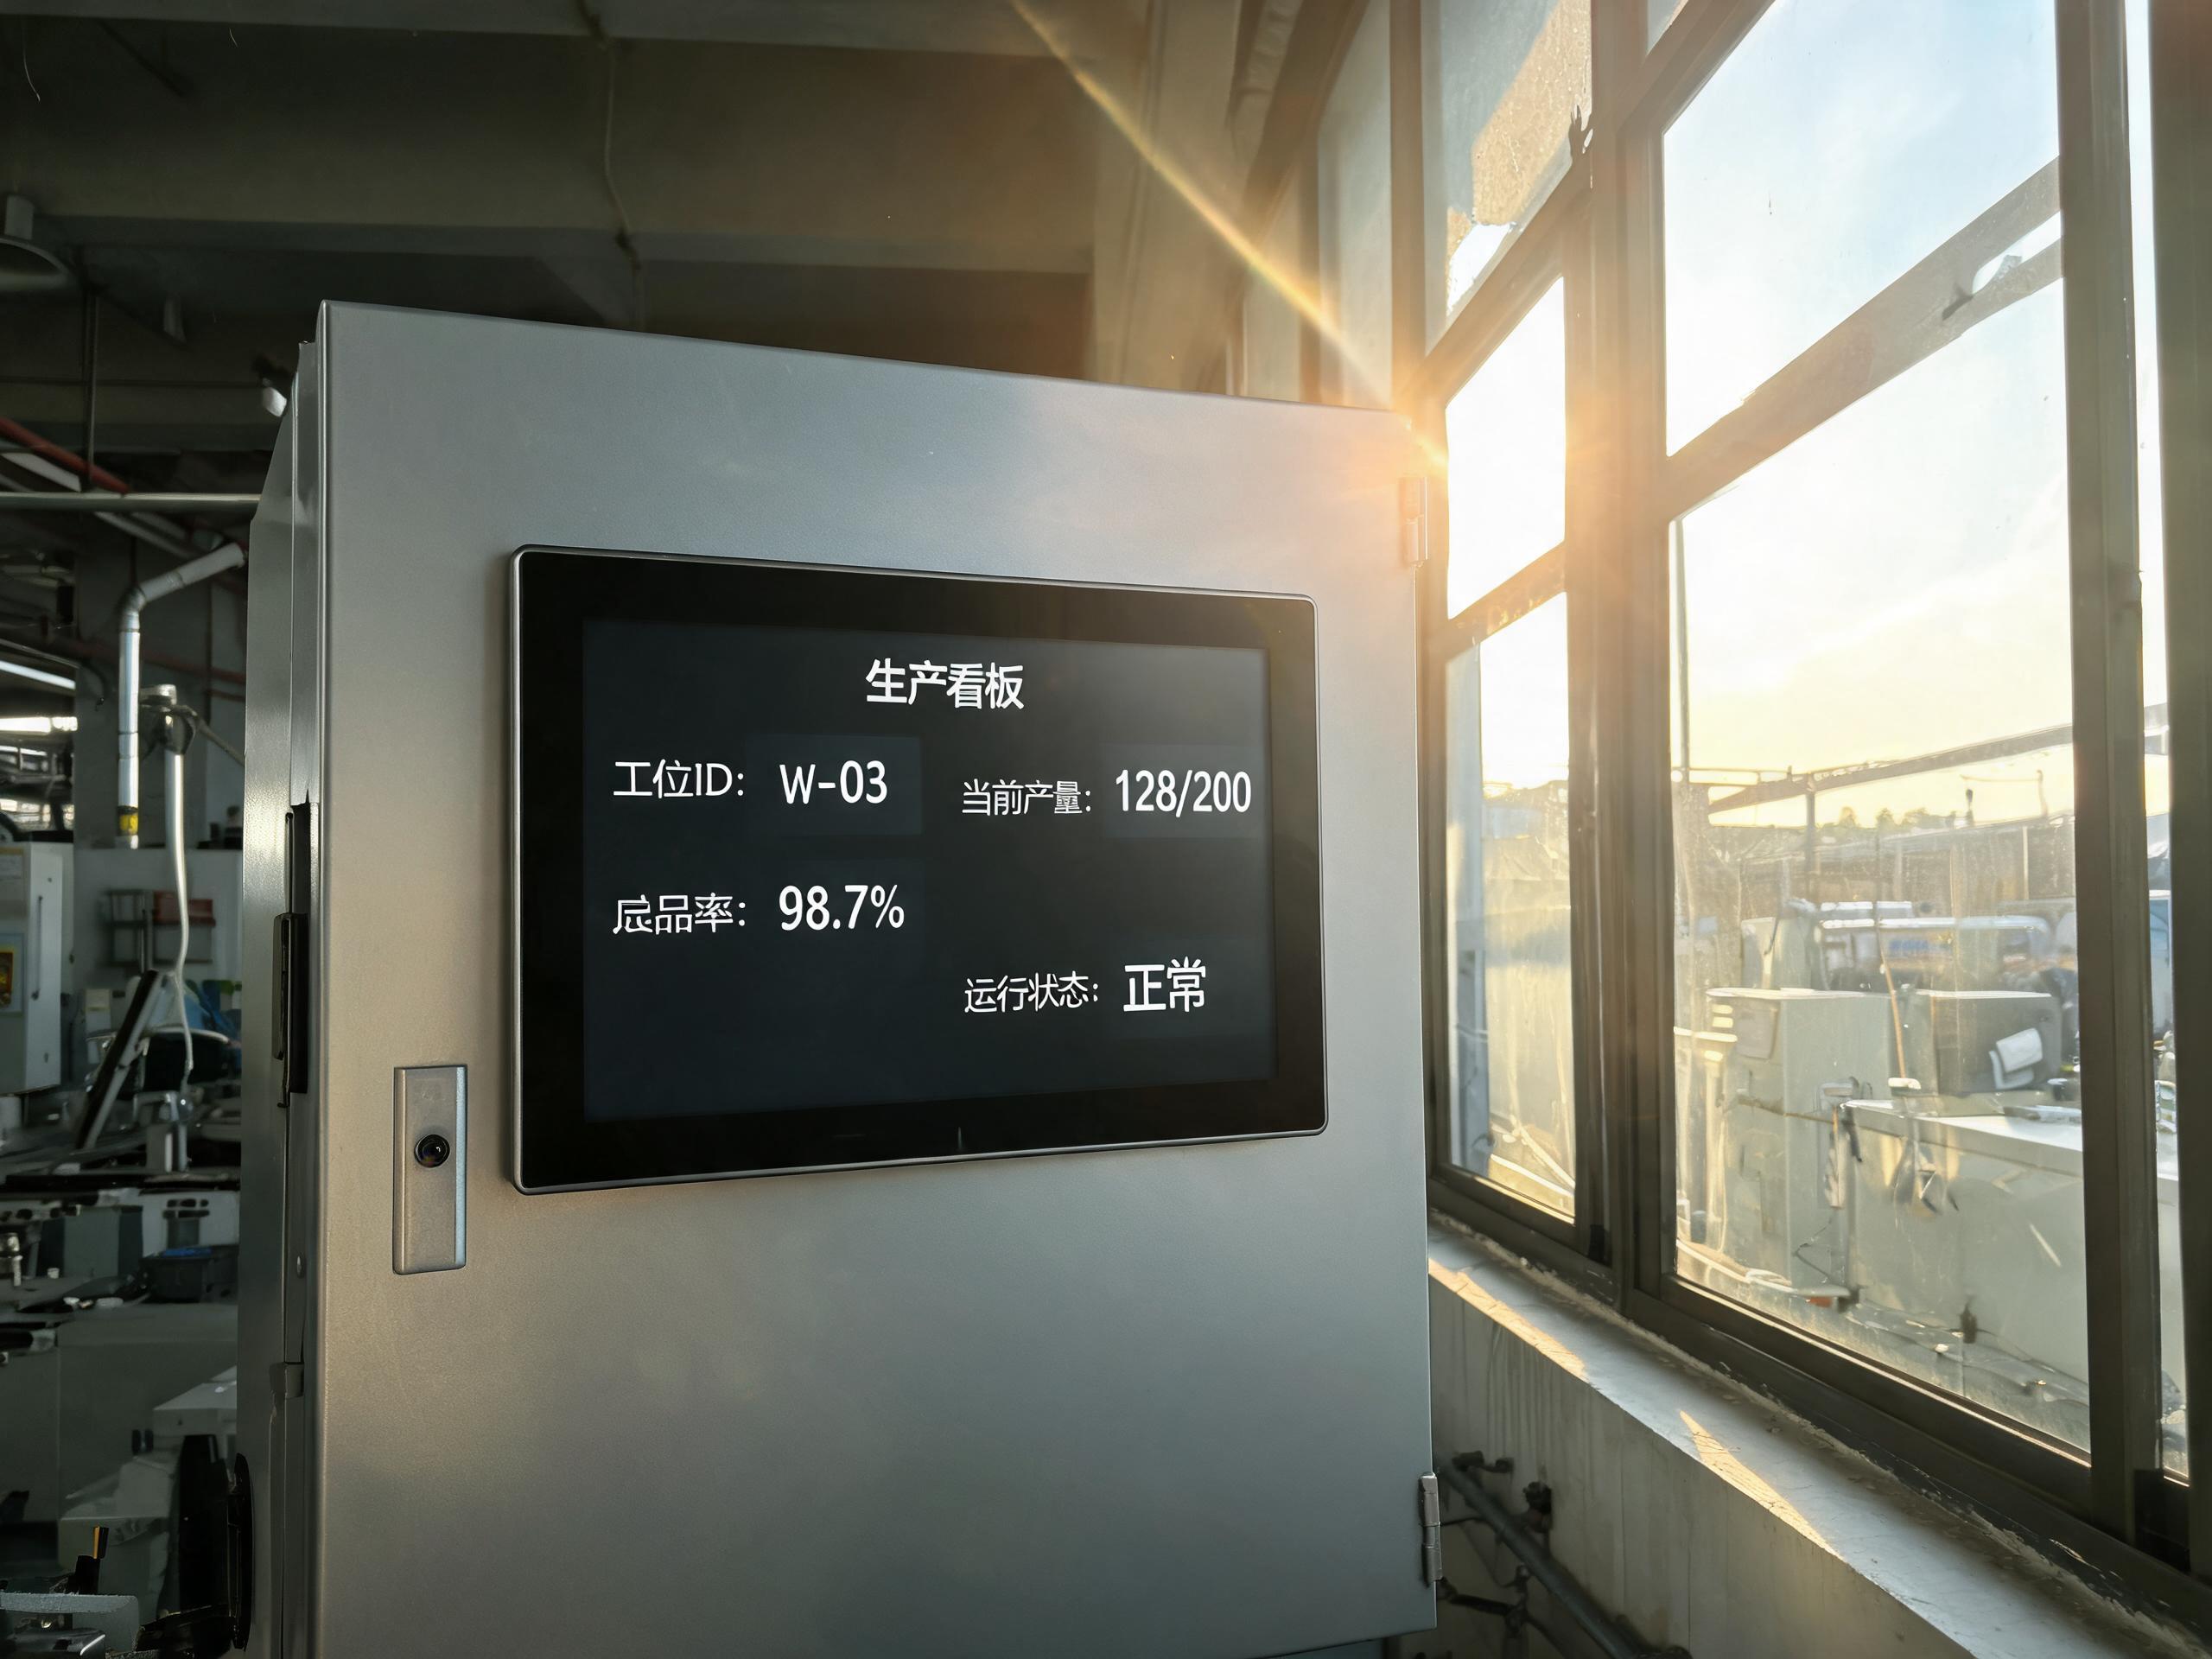
空氣層消失帶來的連鎖反應不止透光。框貼時觸控感應面與顯示面隔著空氣,指尖按壓點與畫面圖標在邊緣位置存在視差,戴著厚手套操作時偏移更明顯;夾層還是灰塵和濕氣的遷移通道,用兩三年后屏幕四角出現灰斑大多源于此。全貼合把觸控層、玻璃和面板粘成一個實心整體,四個光學界面減為兩個,視差隨之歸零,灰塵也失去入口,模組厚度還能壓縮 0.5 到 1.2 毫米,整機可薄 15% 到 25%。在嵌入式安裝對柜體深度錙銖必較的場合,控顯G1N外嵌式窄邊框工業顯示器這類采用全貼合工藝的機型,多出的不只是可視面積,還有柜體內部的散熱與走線余量。
雙85與三綜合振動,膠材要過的硬門檻
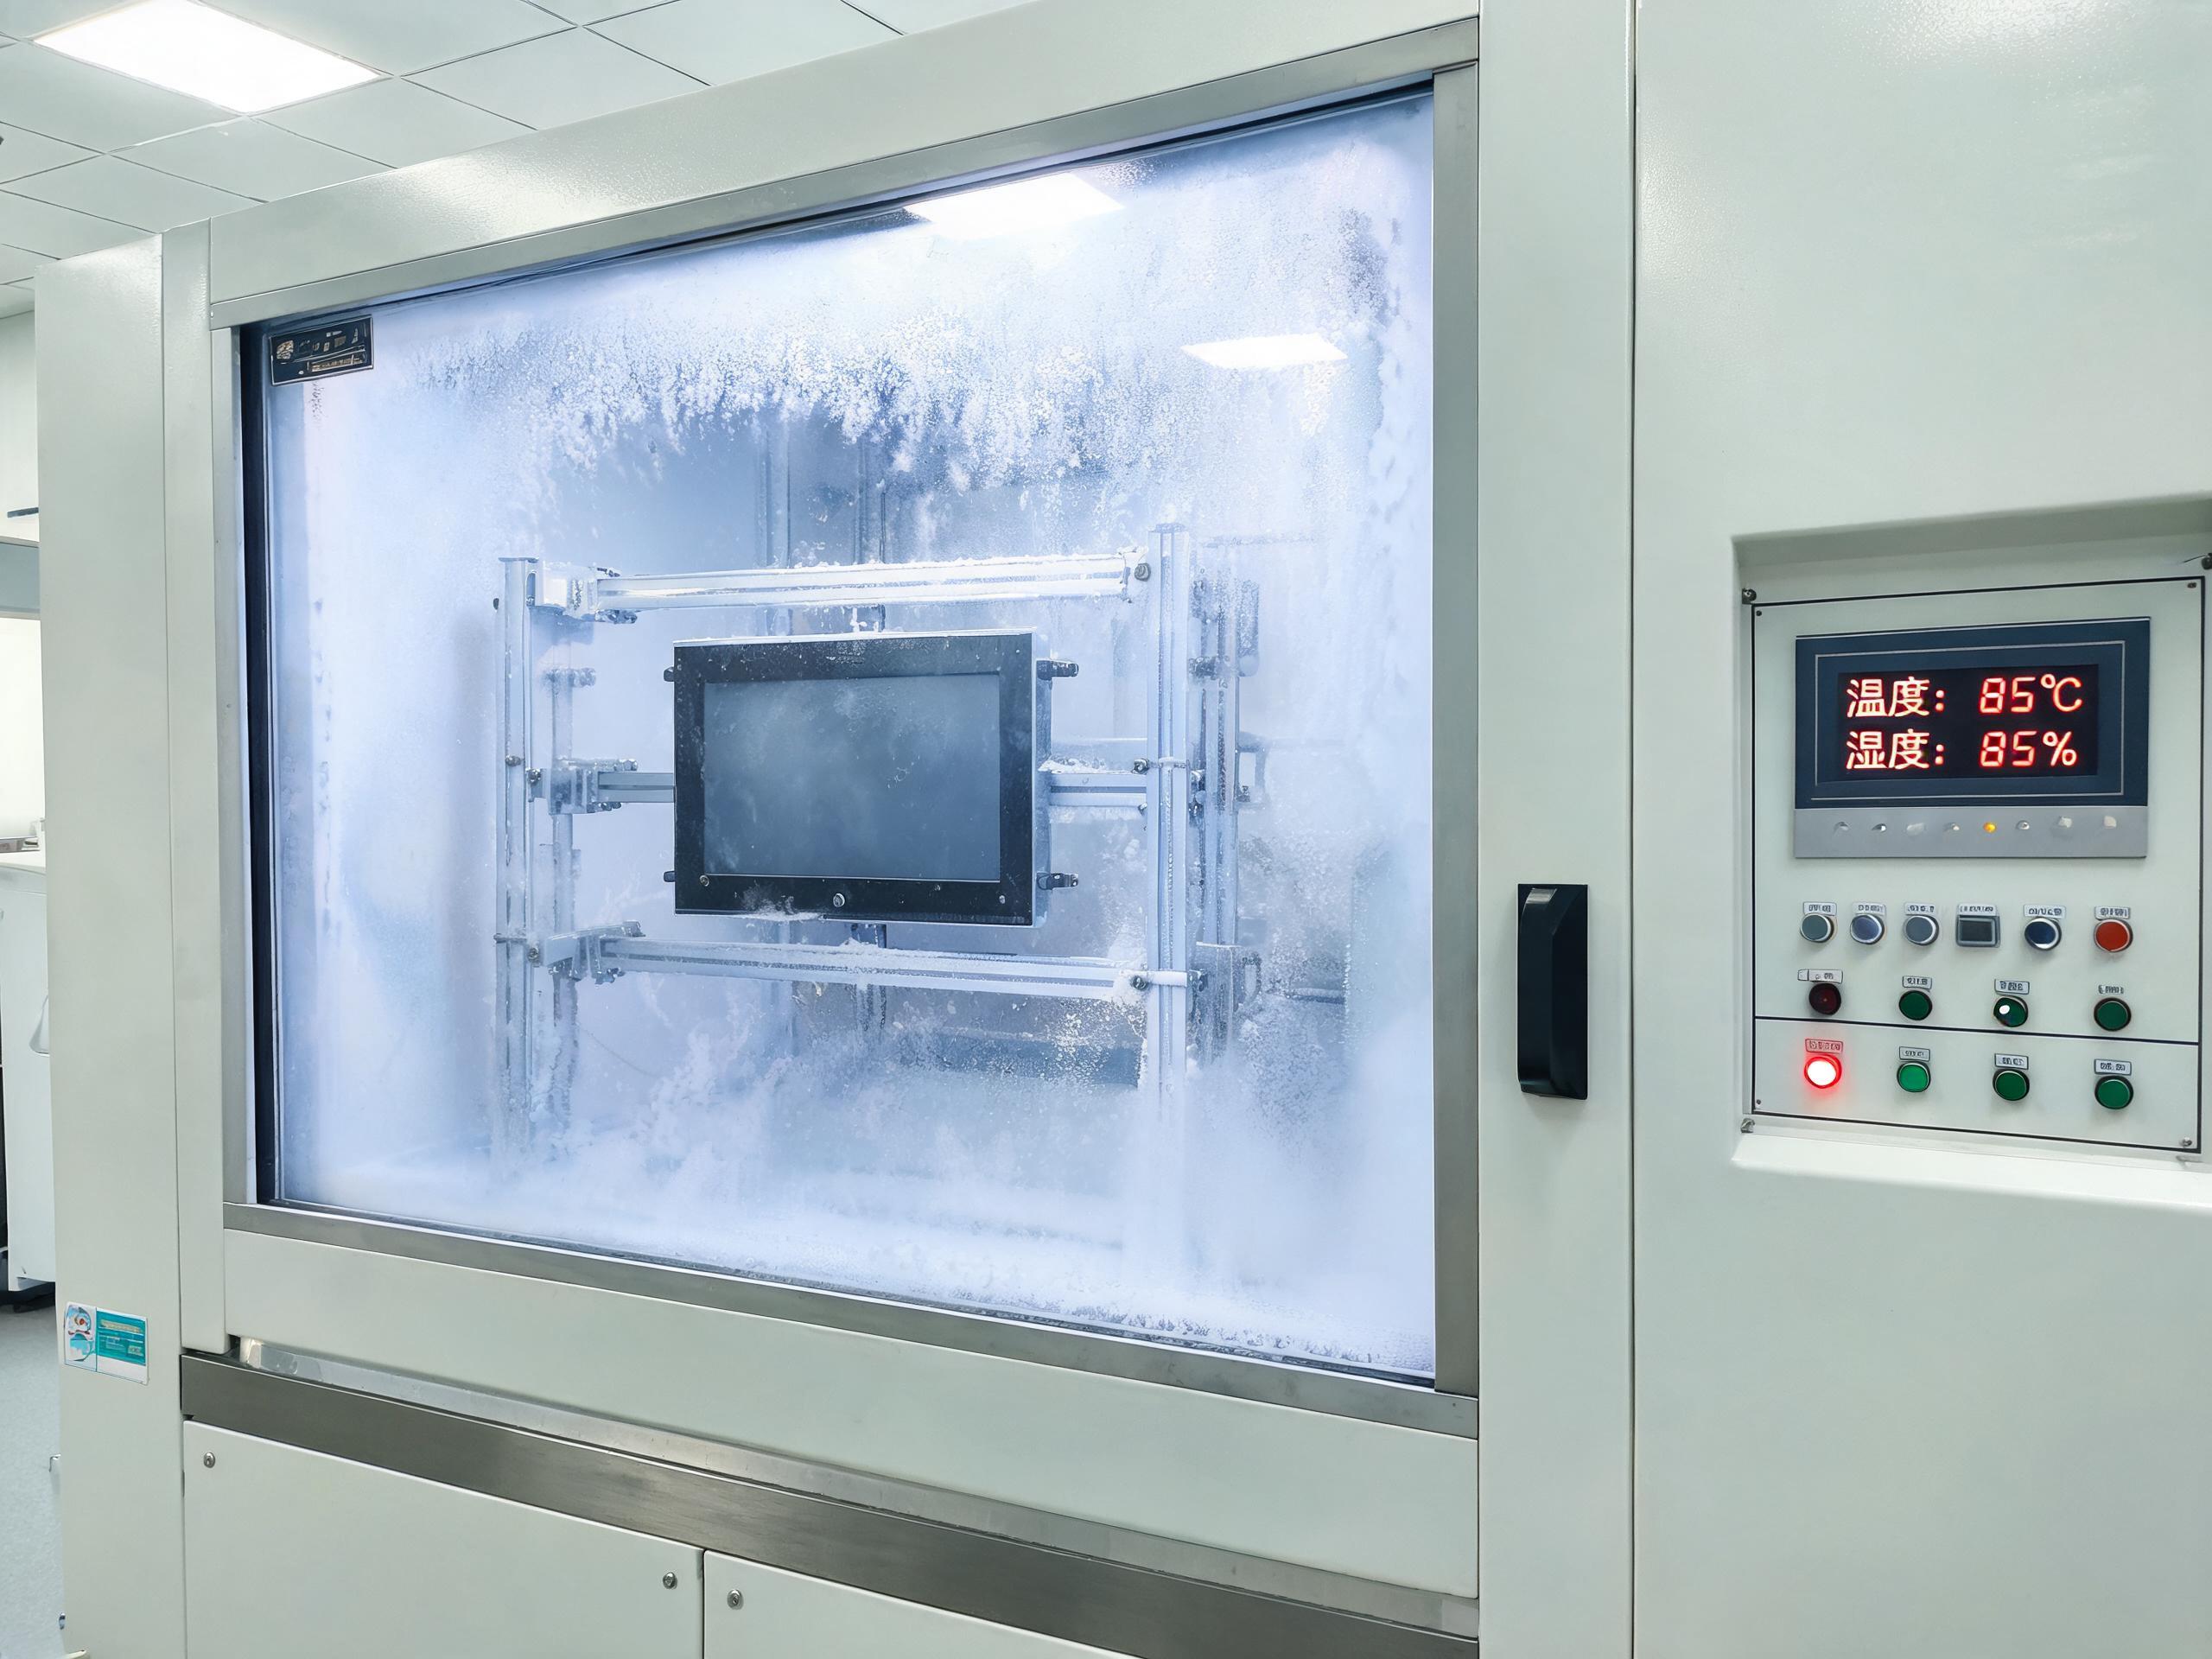
全貼合不是把膠水灌滿那么簡單。貼合必須在千級甚至百級潔凈車間完成,鏡頭下一粒浮塵落在膠層里就是整塊廢屏,良率壓力直接反映在報價上。可靠性測試同樣苛刻,光學膠要經歷深低溫、85℃配 85% 濕度的雙 85 高溫高濕以及溫濕振三綜合循環,普通膠材低溫變硬、高溫回彈力釋放,膠層邊緣便出現氣泡或顯示不均;寬溫配方膠在零下數十攝氏度到上百攝氏度區間保持彈性,才能用于戶外機柜。反觀看似落后的框貼,因為沒有整面膠層約束,膠帶在這些測試里應力更小,室內常溫固定工況下穩定運行多年并不吃力。
多花15%到40%之前先算三本賬
成本賬上,同尺寸全貼合模組普遍比框貼貴 15% 到 40%,差距來自光學膠、真空貼合設備與更低良率。維修賬同樣要算,框貼的防護玻璃碎裂后能單獨拆換,全貼合的玻璃、觸控、面板粘成一體,摔一次往往整塊更換。選型判據因此很清楚,戶外、靠窗、強光直射、柜體空間緊張且操作頻繁的工位,全貼合攤進三年停機賬是劃算的;室內中控、成本敏感、玻璃易被飛屑擊中需要常換的場景,框貼加防眩處理反而務實。在全貼合機型的整機驗證環節,控顯科技把貼合強度與寬溫、寬壓、密封測試放在同一輪試驗里完成,避免單看模組參數而忽視整機應力。
貼合工藝是參數表上看不到、裝到現場卻一眼看得出的差異。先確認工位的光照與安裝邊界,再決定為那層空氣付不付費,比在亮度數字上反復加價更接近正確答案。