八月中旬東營河口區(qū)一處5G智能終端項目進(jìn)入最終調(diào)試,規(guī)劃中的二十五條高速貼片產(chǎn)線在八月底啟動試生產(chǎn)。產(chǎn)線密度上去之后,工位終端的部署方式成了施工階段最容易返工的環(huán)節(jié),屏幕擋住取料動作、接口方向與線槽沖突、除靜電流程無法執(zhí)行,這些問題圖紙上看不出來,裝完才發(fā)現(xiàn)。
貼片車間的三類工位,對工控觸控一體機的約束并不相同
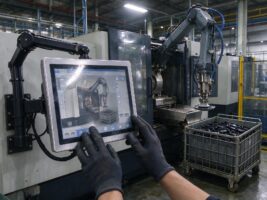
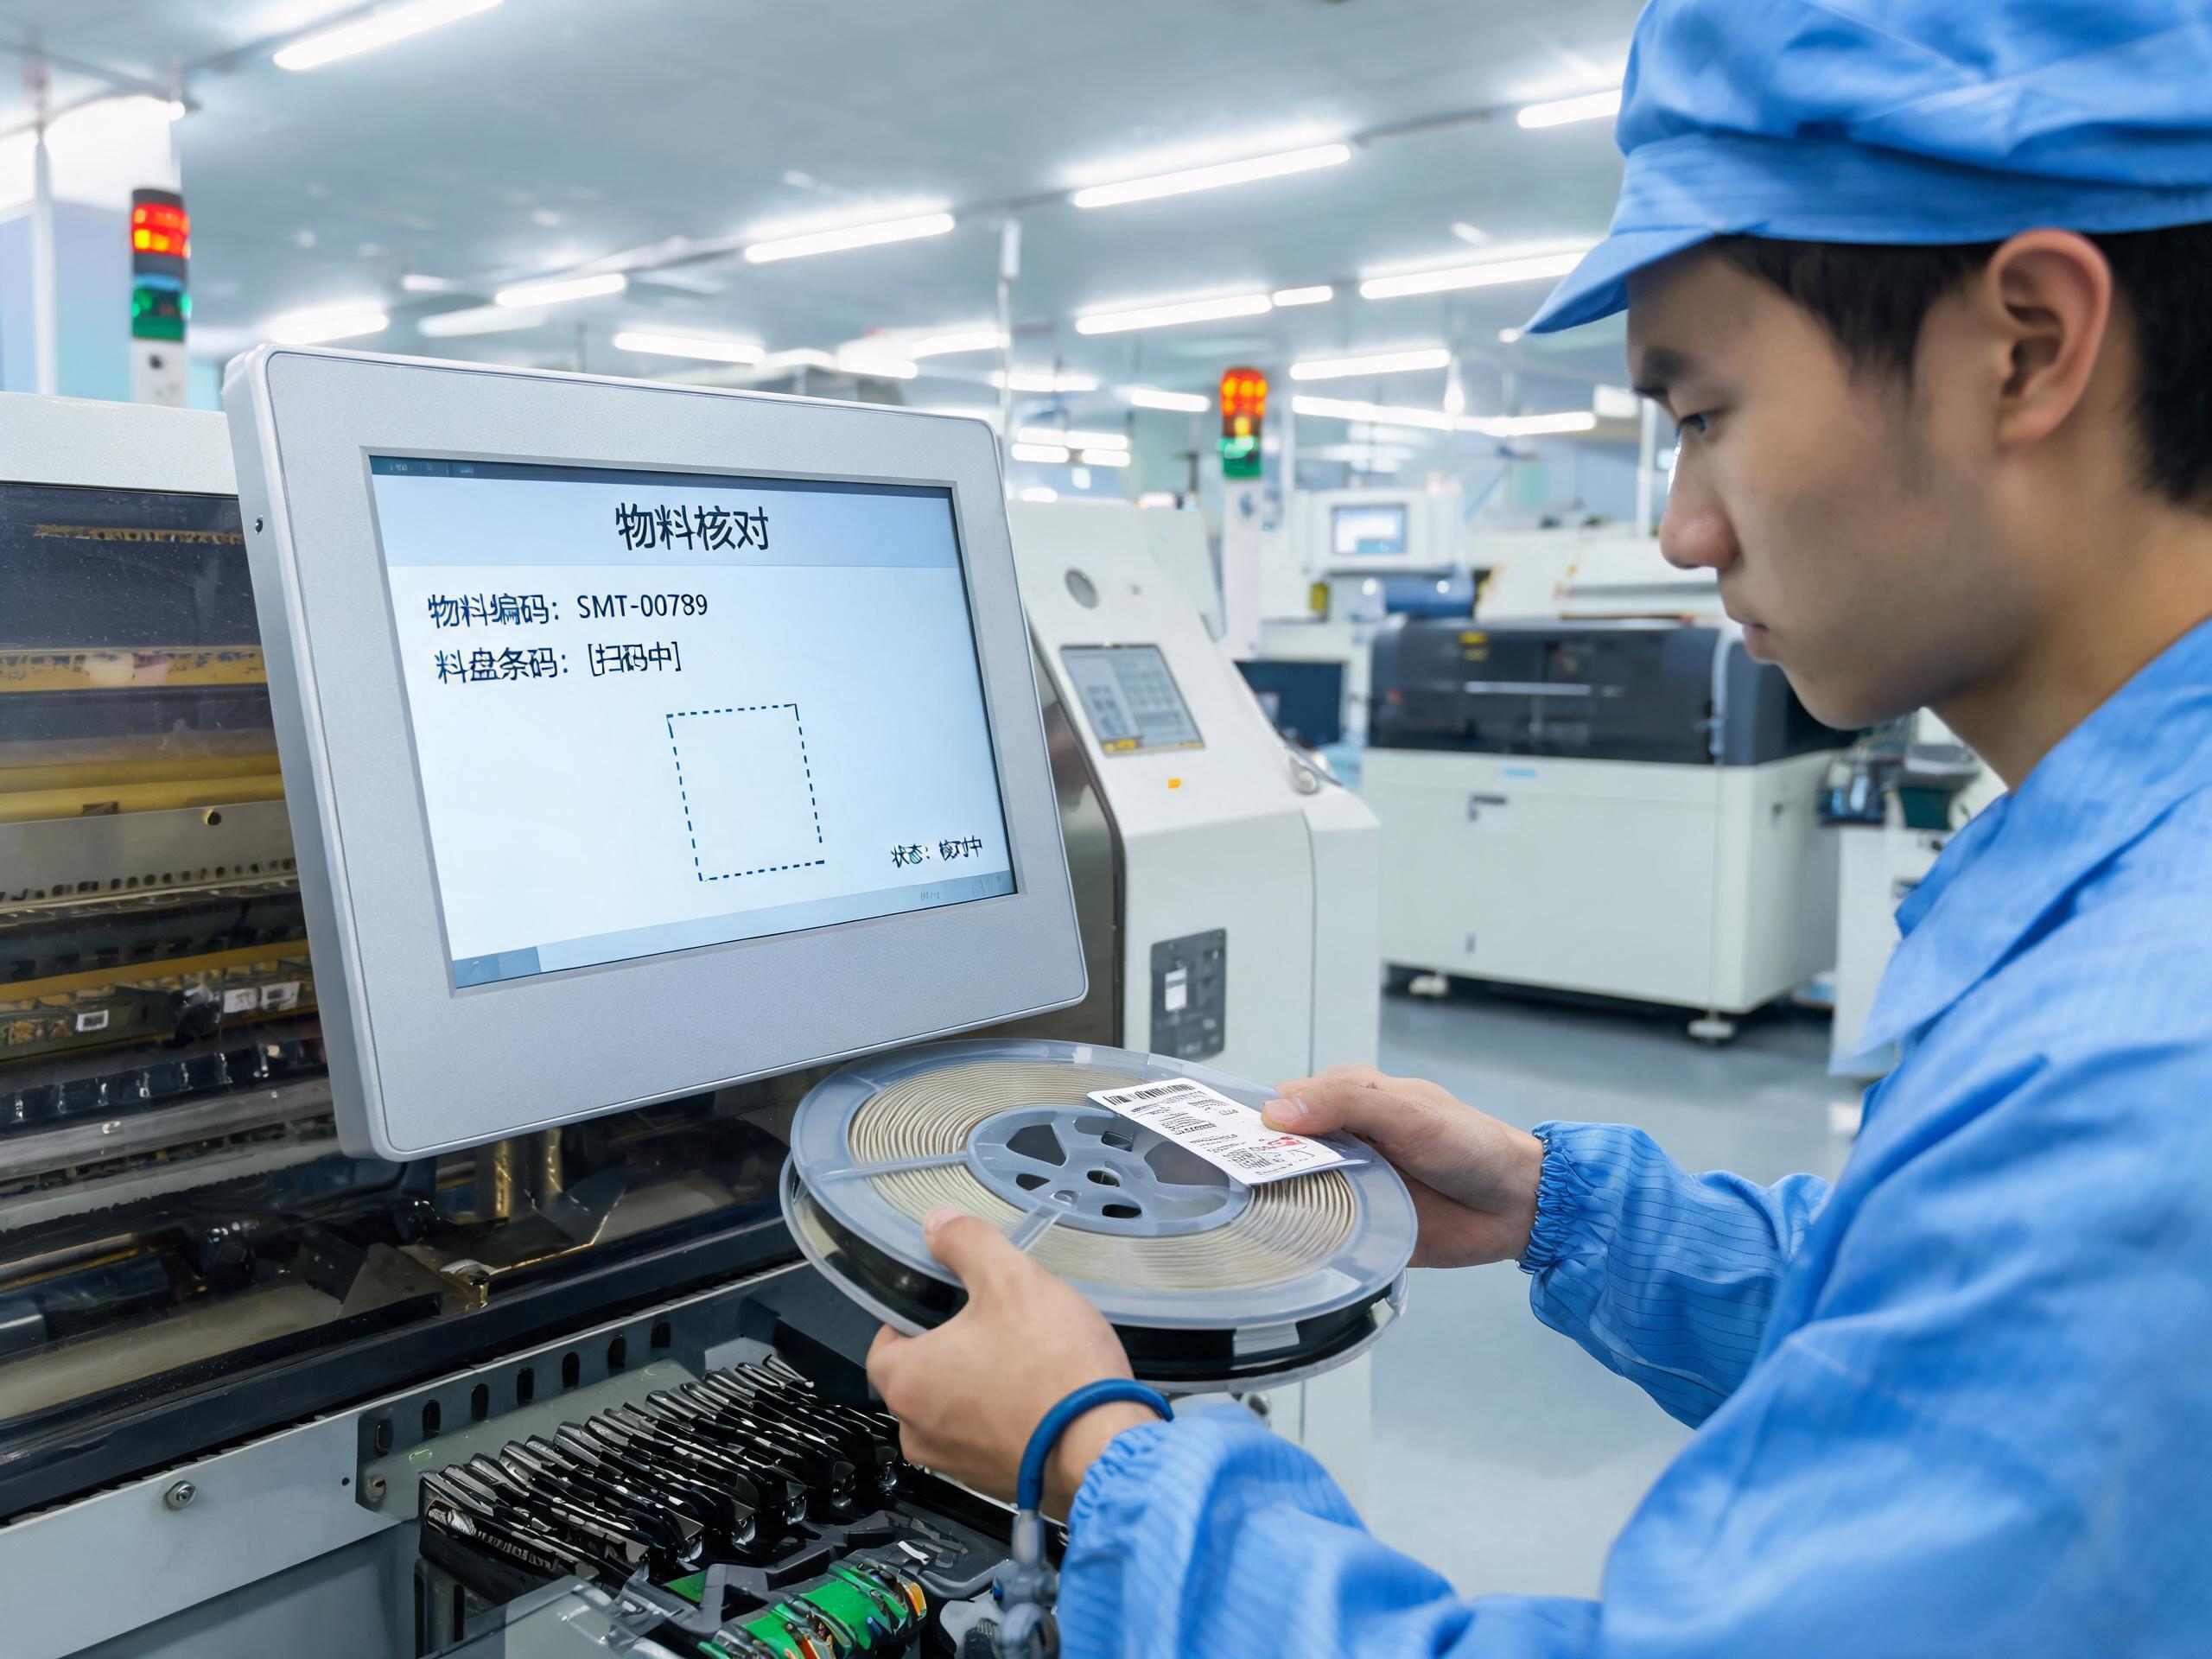
上料工位的核心動作是換料盤與掃碼核對,操作員雙手常被占用,終端須落在視線正前方且不突出于設(shè)備輪廓。印刷與回流焊區(qū)域的約束來自熱與氣霧,助焊劑揮發(fā)物長期附著在面板與散熱通道上,屏體距爐體過近還要面對持續(xù)溫升。檢測與返修工位則相反,操作時間長、需頻繁調(diào)整視角,屏體角度可調(diào)比防護等級更影響效率。
把三類工位混成一種規(guī)格采購,是部署階段最常見的浪費。同一條線上,上料端適合小尺寸嵌入式終端,檢測端需要十五點六寸以上可視面積,返修端還得考慮照明與反射。規(guī)格拉通看似便于備件管理,實際是一部分工位屏幕過大占位,另一部分顯示區(qū)域不足要反復(fù)滾動。
安裝方式由維護通道決定,而不是由柜體開孔尺寸決定
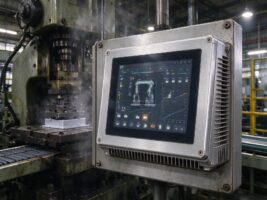
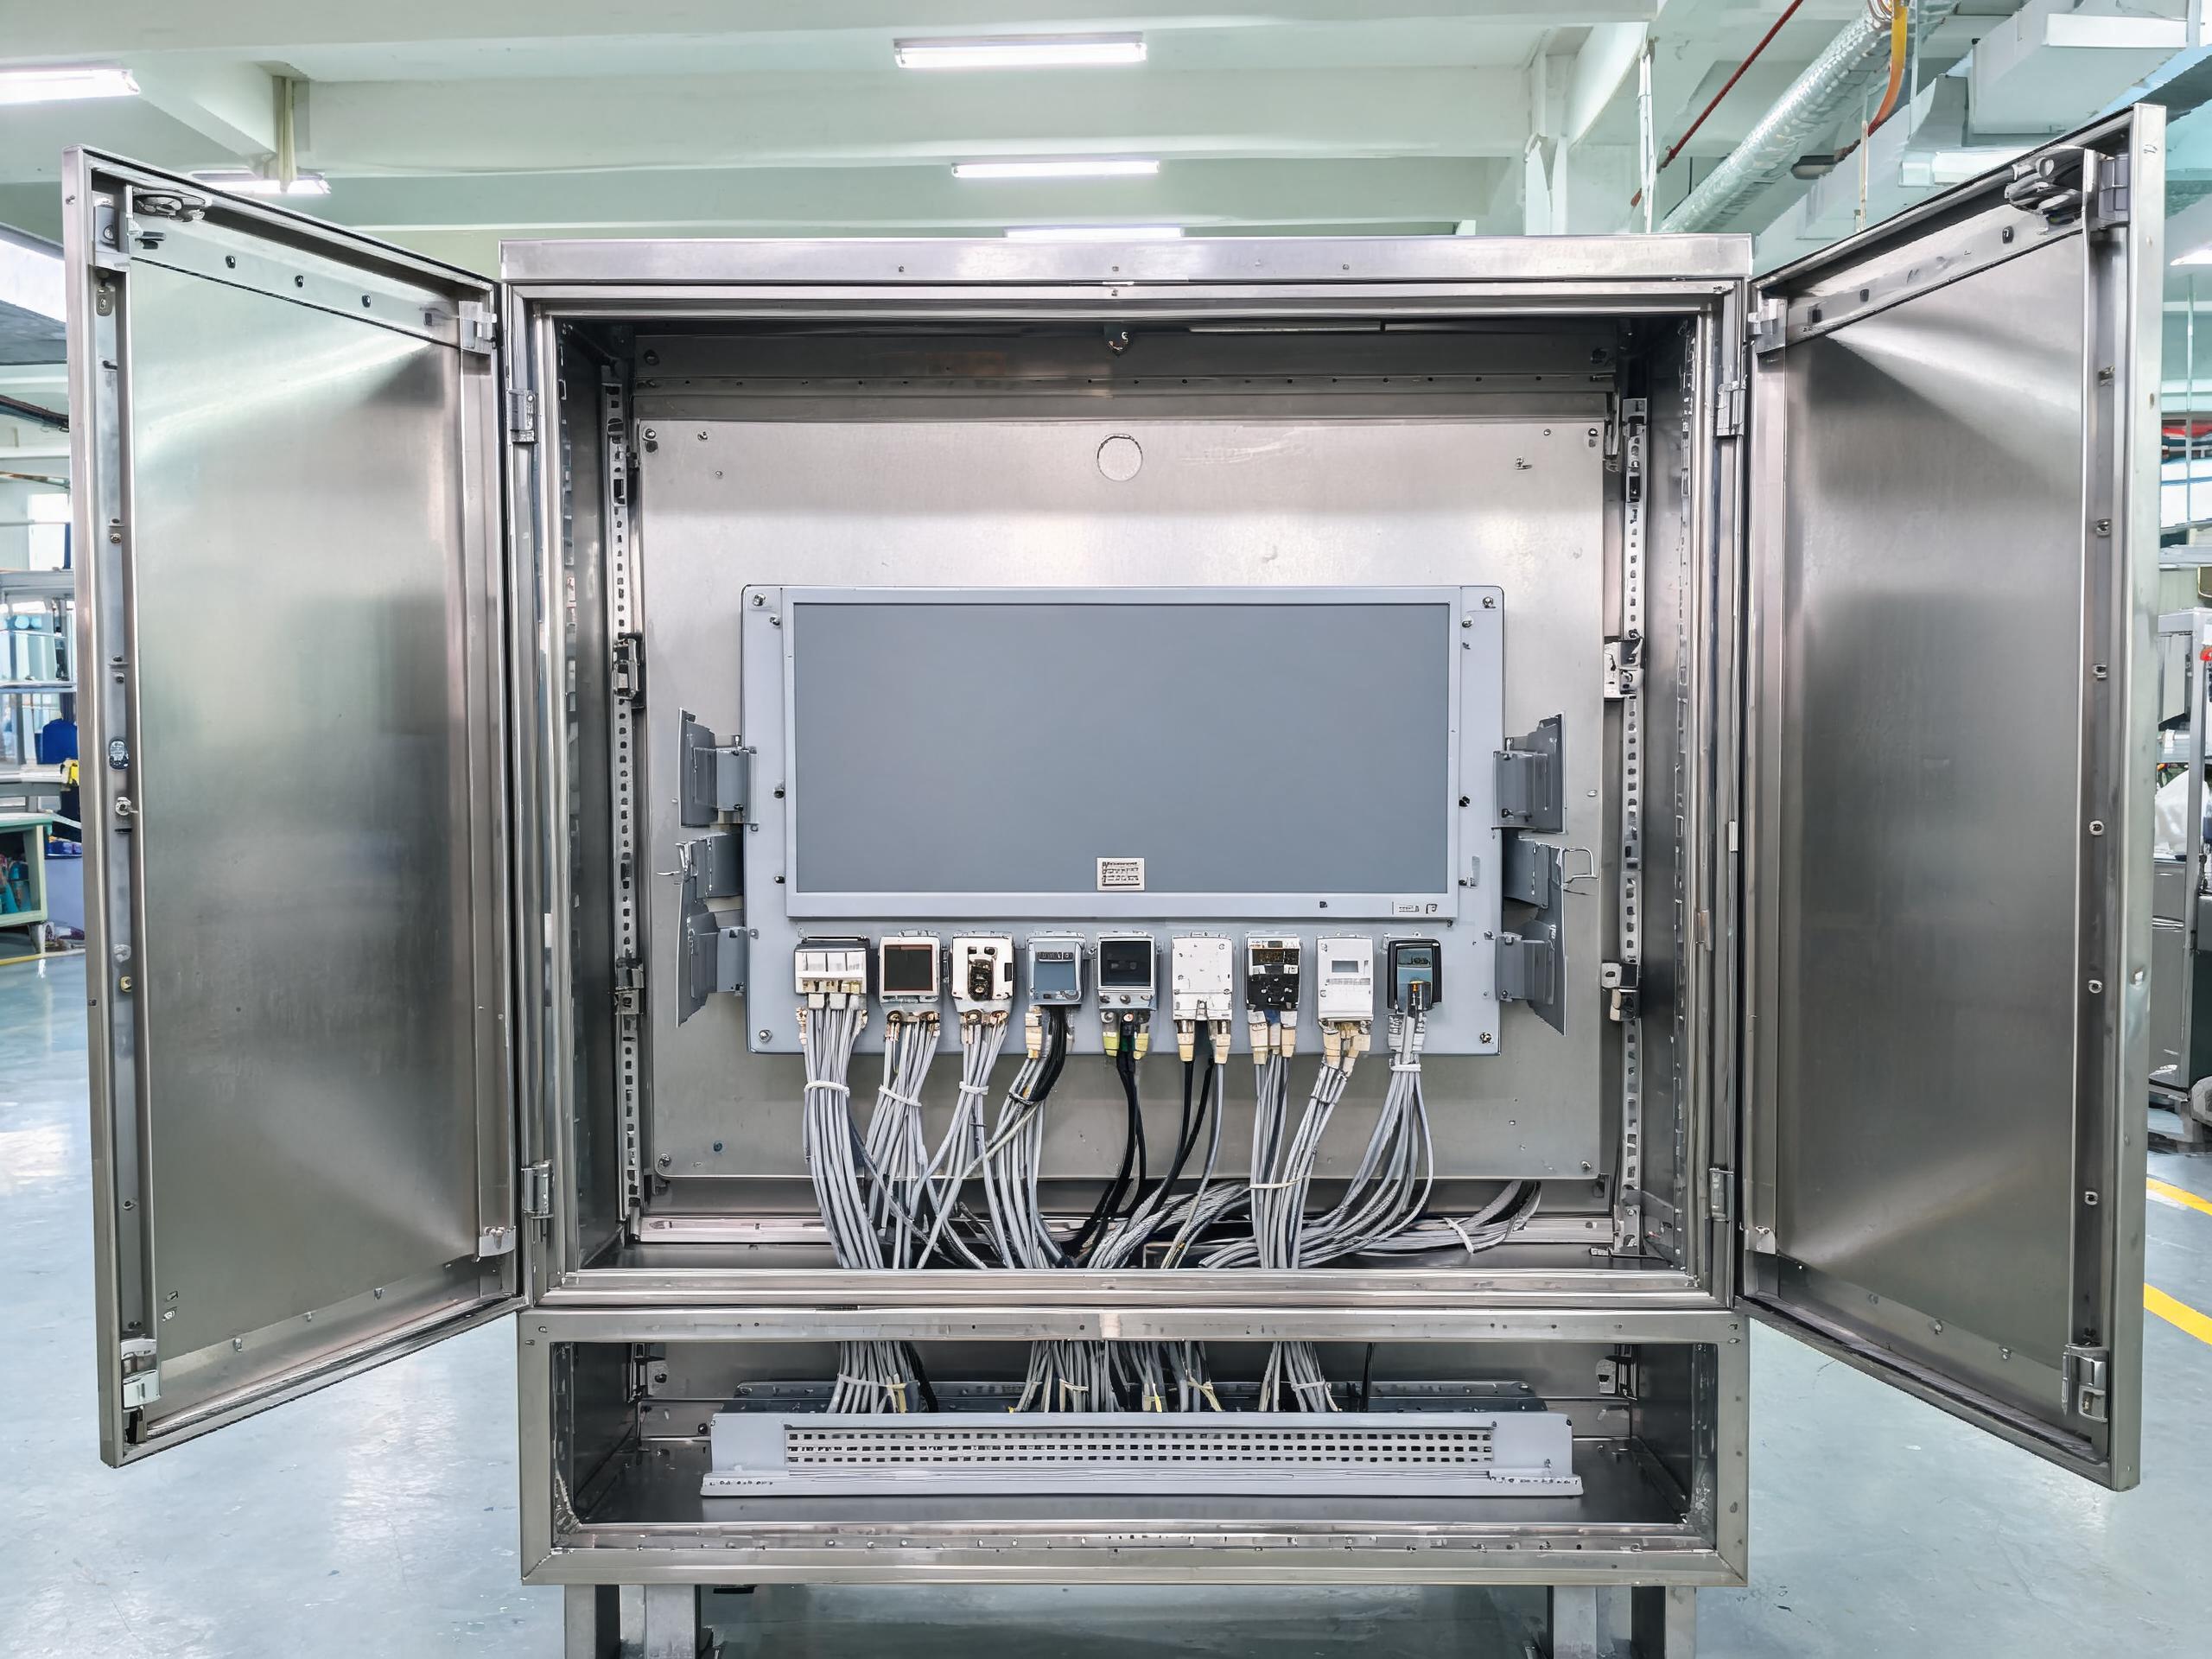
安裝方式應(yīng)當(dāng)從維護動作倒推。嵌入式安裝把終端做成設(shè)備面板的一部分,占位最省,但更換時需斷線拆卡扣,柜體背面須留出三百毫米左右的操作空間;壁掛與懸臂安裝便于調(diào)整高度與角度,代價是占用通道并增加振動傳導(dǎo)路徑;臺面安裝施工最快,在頻繁沖洗地面的區(qū)域卻容易積水。
在工位間距被壓到極限的貼片線上,控顯科技把整機厚度與背部接口方向一并納入前期確認(rèn),接口統(tǒng)一朝下或朝側(cè),配合限位鈑金讓維護時不必整體拆出。圖紙階段核對線槽走向與柜門開合半徑,比裝完再切割柜體省事。
靜電與助焊劑氣霧環(huán)境下的接口與防護取舍
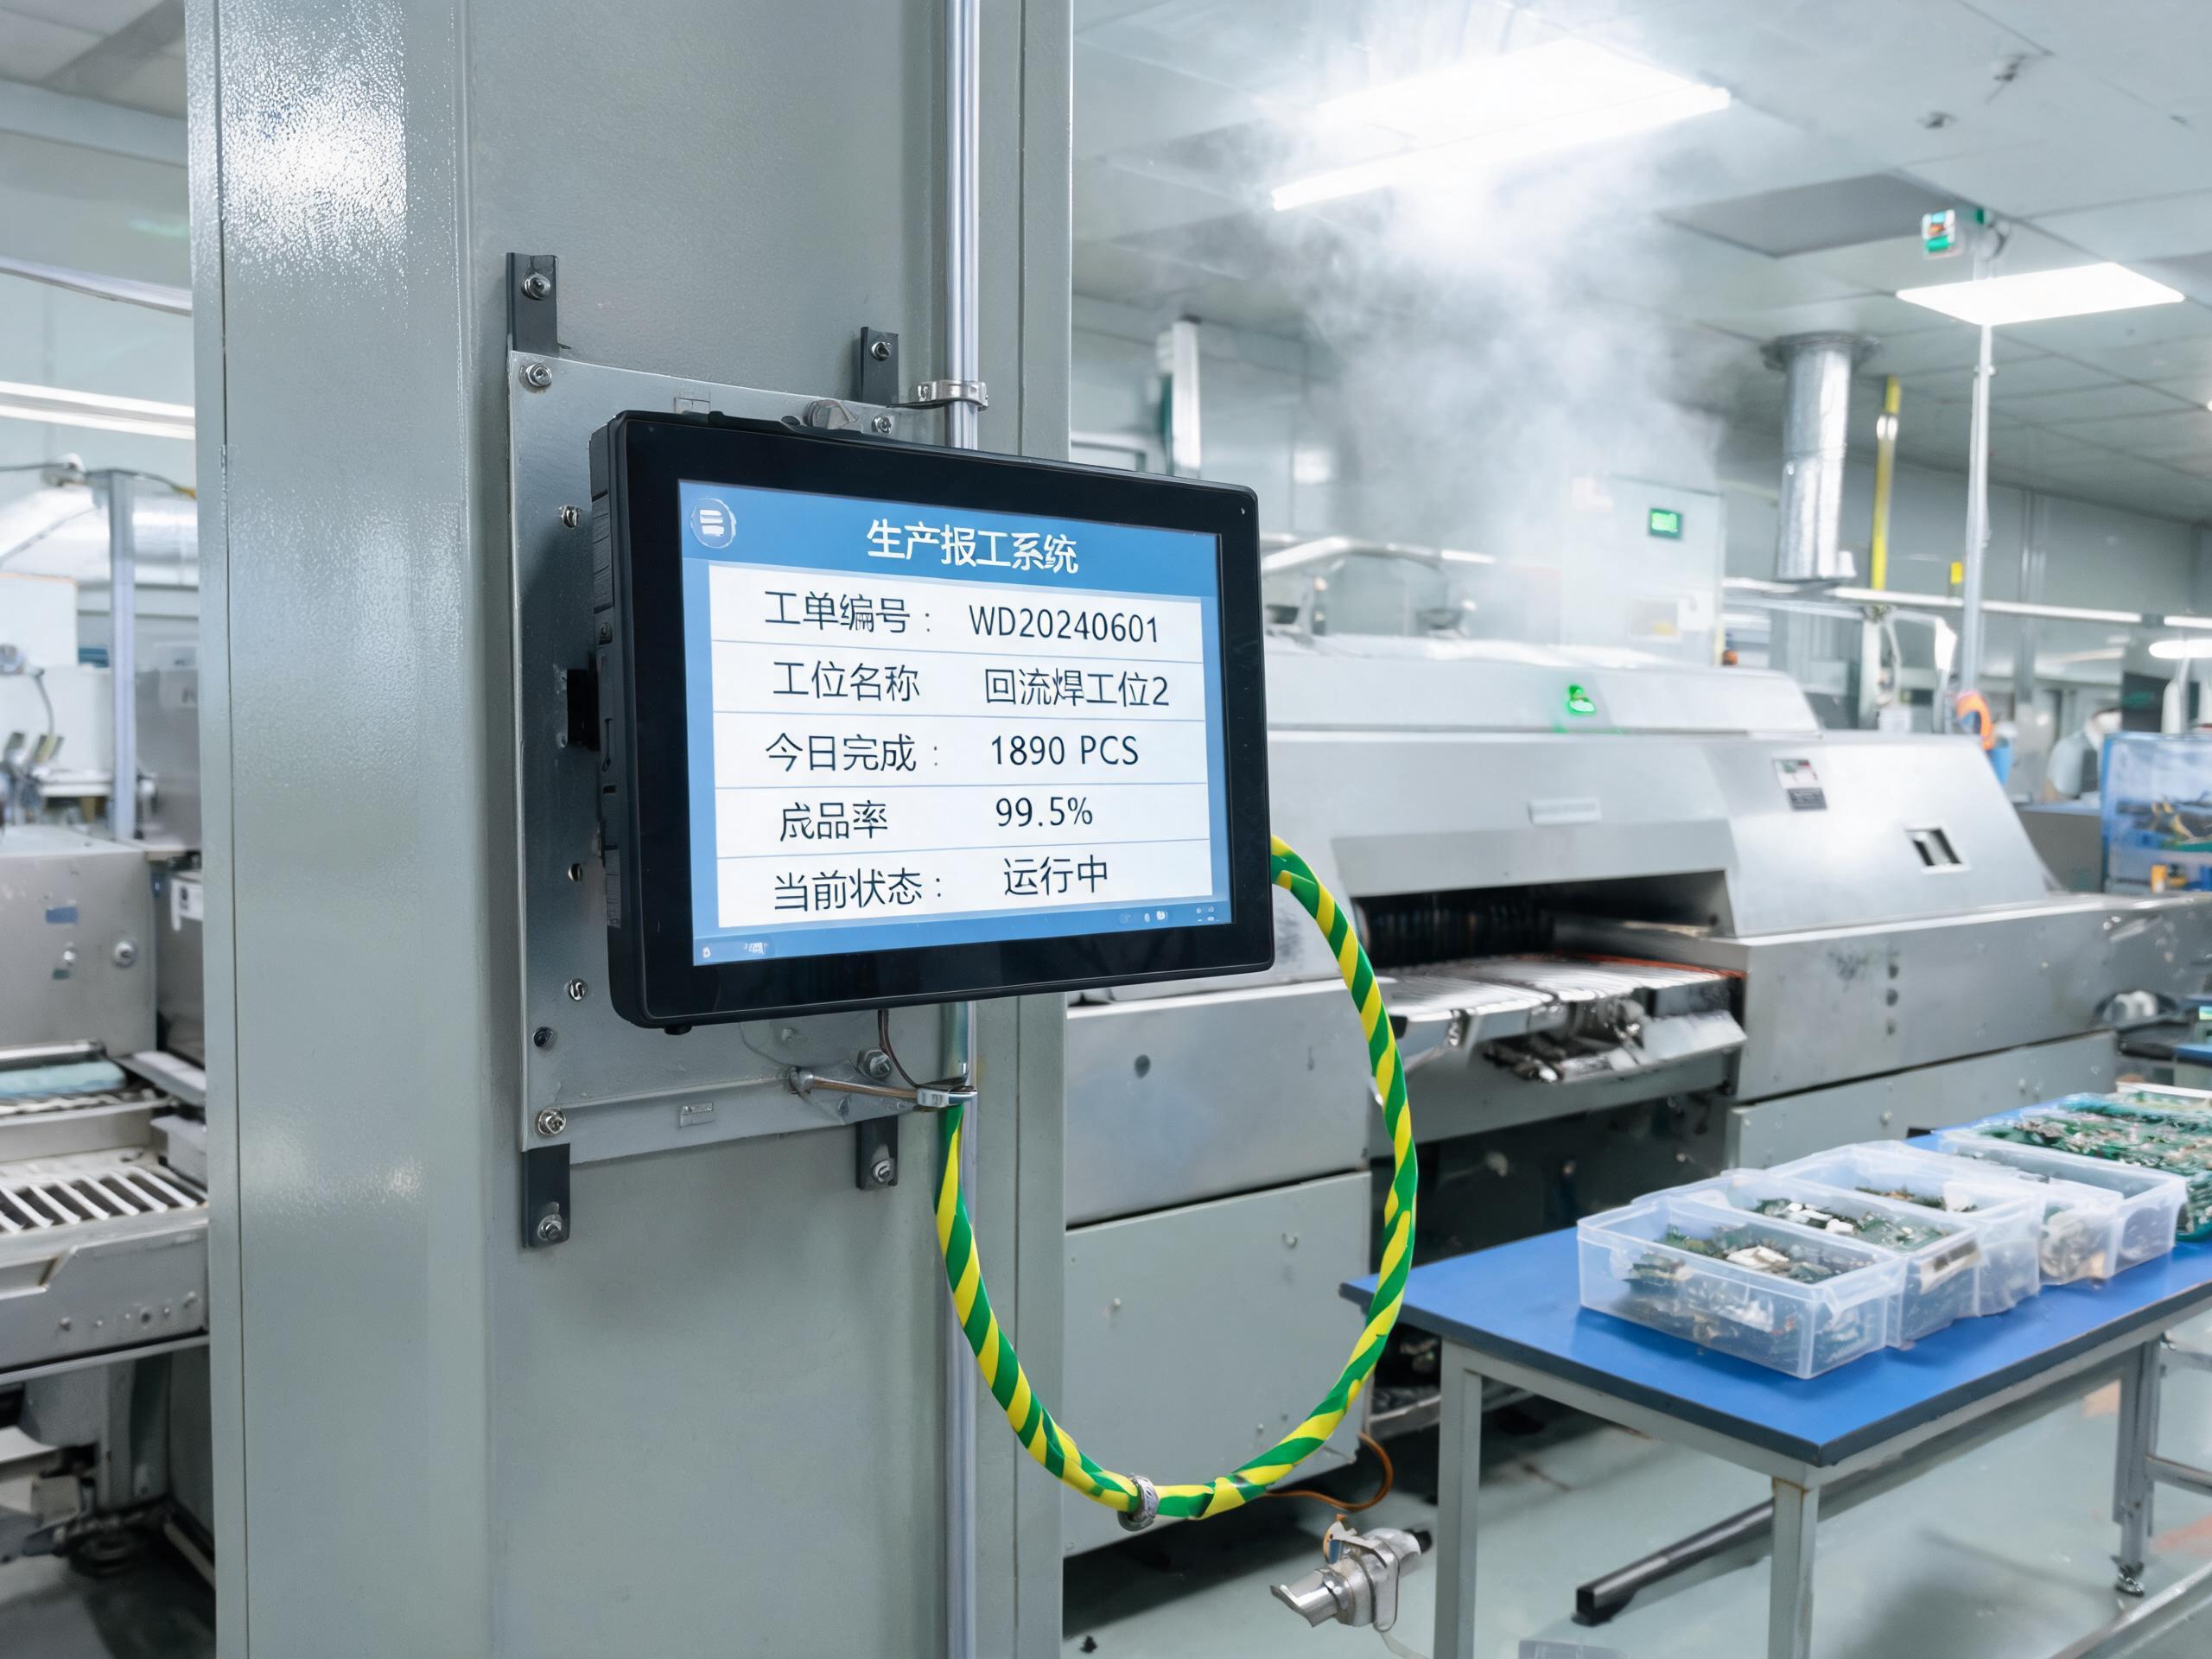
貼片車間的環(huán)境變量與沖壓、注塑并不相同,這里粉塵量不大,麻煩來自靜電放電與化學(xué)氣霧。工位地面與工作臺通常接入防靜電系統(tǒng),終端外殼與支架必須納入同一等電位連接,否則人員觸摸屏幕瞬間的放電會造成觸控芯片誤動作甚至復(fù)位。助焊劑揮發(fā)物則會腐蝕裸露的接口金屬件與面板涂層,表現(xiàn)為半年后接觸不良。
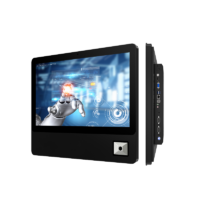
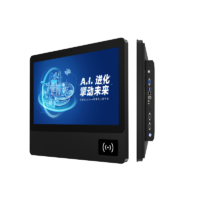
針對上料與報工工位既要掃碼又要耐污的雙重要求,控顯P2A二維碼掃描多功能MES工位一體機把掃碼模塊與純平電容面板集成在同一密封面內(nèi),減少了外接掃碼槍帶來的線纜與接口暴露點。接口側(cè)建議按現(xiàn)場外設(shè)數(shù)量確認(rèn)串口與網(wǎng)口配比,預(yù)留不足時后期只能靠轉(zhuǎn)接盒補救,穩(wěn)定性隨之下降。
把部署順序?qū)戇M(jìn)規(guī)格書,4個坑對應(yīng)四道核對動作
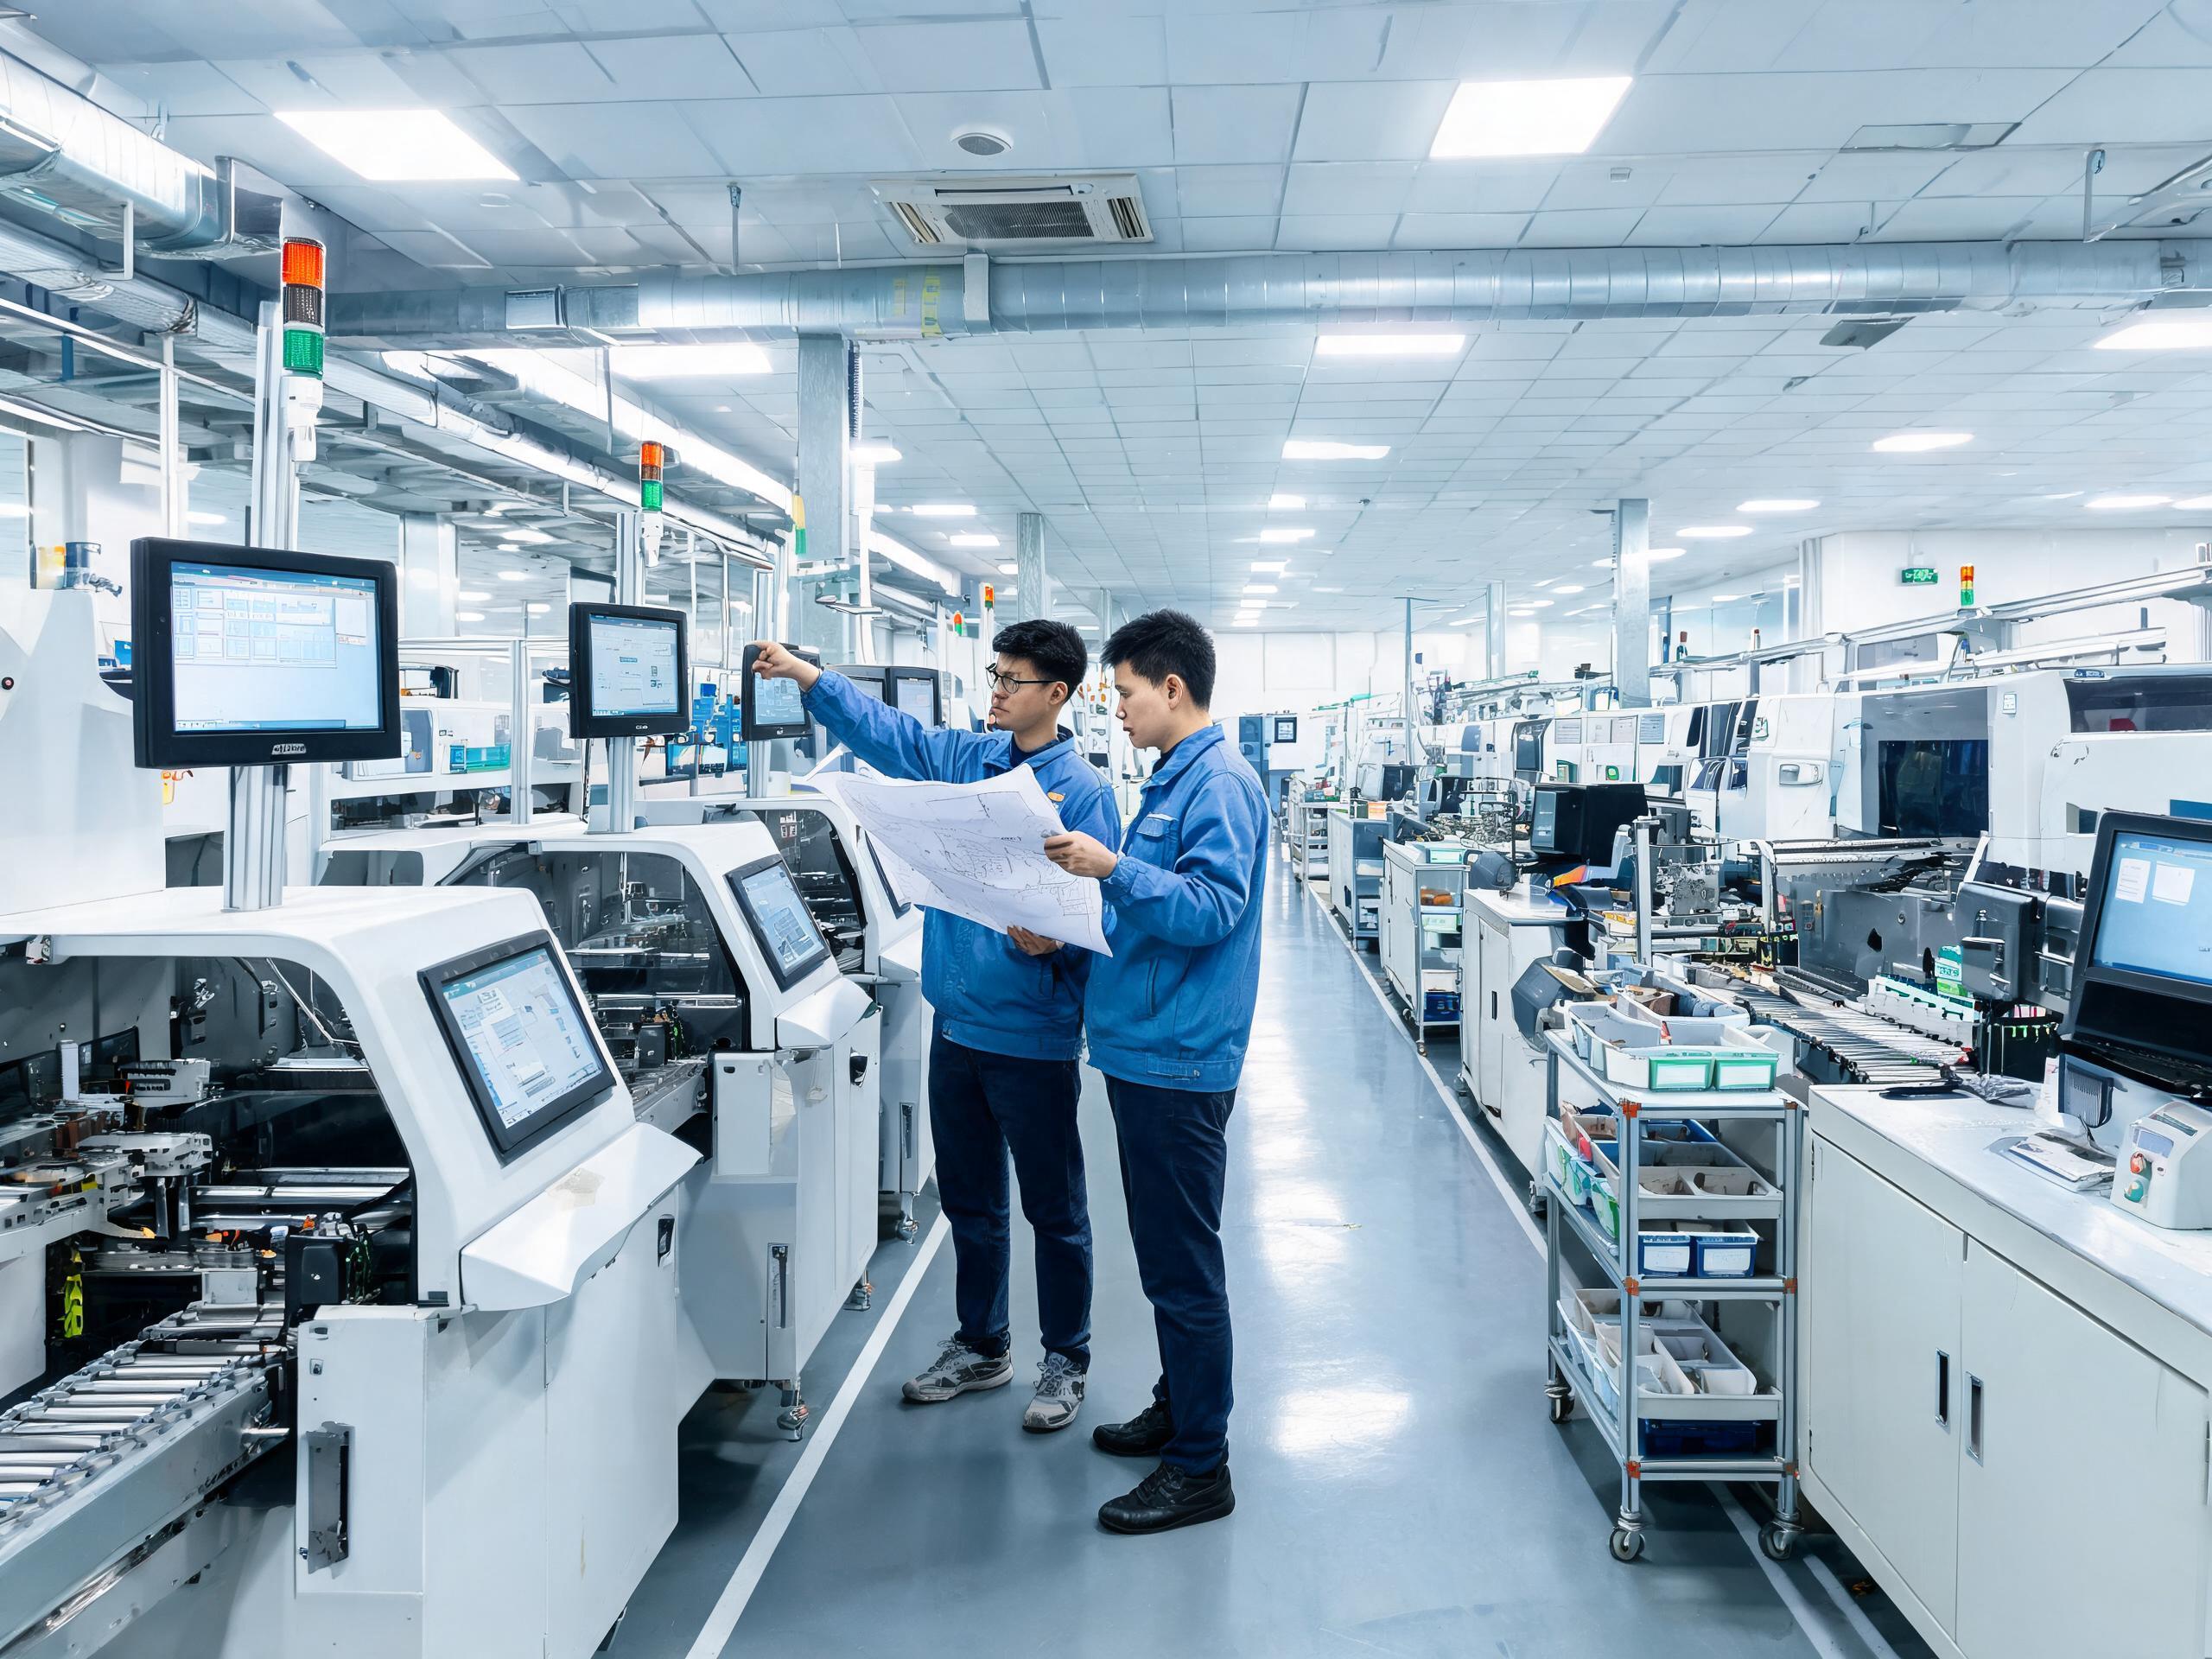
上述問題可在開工前用四道動作攔住。先按工位動作確認(rèn)屏體尺寸與安裝高度,再按維護路徑確認(rèn)安裝方式與背面空間,接著按環(huán)境確認(rèn)等電位接地與面板耐化學(xué)性,最后按外設(shè)清單確認(rèn)接口數(shù)量與方向。四道動作都留下現(xiàn)場照片與圖紙簽認(rèn),交付核對才有依據(jù)。
新型工業(yè)化推進(jìn)過程中,智能工廠數(shù)量與產(chǎn)線密度同步上升,工位終端從單一錄入設(shè)備變成生產(chǎn)執(zhí)行的入口。部署環(huán)節(jié)的失誤不會立刻表現(xiàn)為故障,而是以每天幾分鐘的操作損耗與每次維護多出的停機時間慢慢累積。把工位動作、維護通道、環(huán)境條件與外設(shè)拓?fù)溥@四項前置到規(guī)格書階段核對,是這類項目里回報最直接的準(zhǔn)備工作。