車間設備改造的排期表上,最容易失控的一格往往不是采購談價,而是非標交付。圖紙看著只改了機箱開孔與安裝耳片,投產后卻在夏季車間連續觸發過熱保護,返工時模具已經開完。定制拆成幾檔深度來看,周期與風險的分布才會清晰。
三檔定制深度對應三條周期曲線
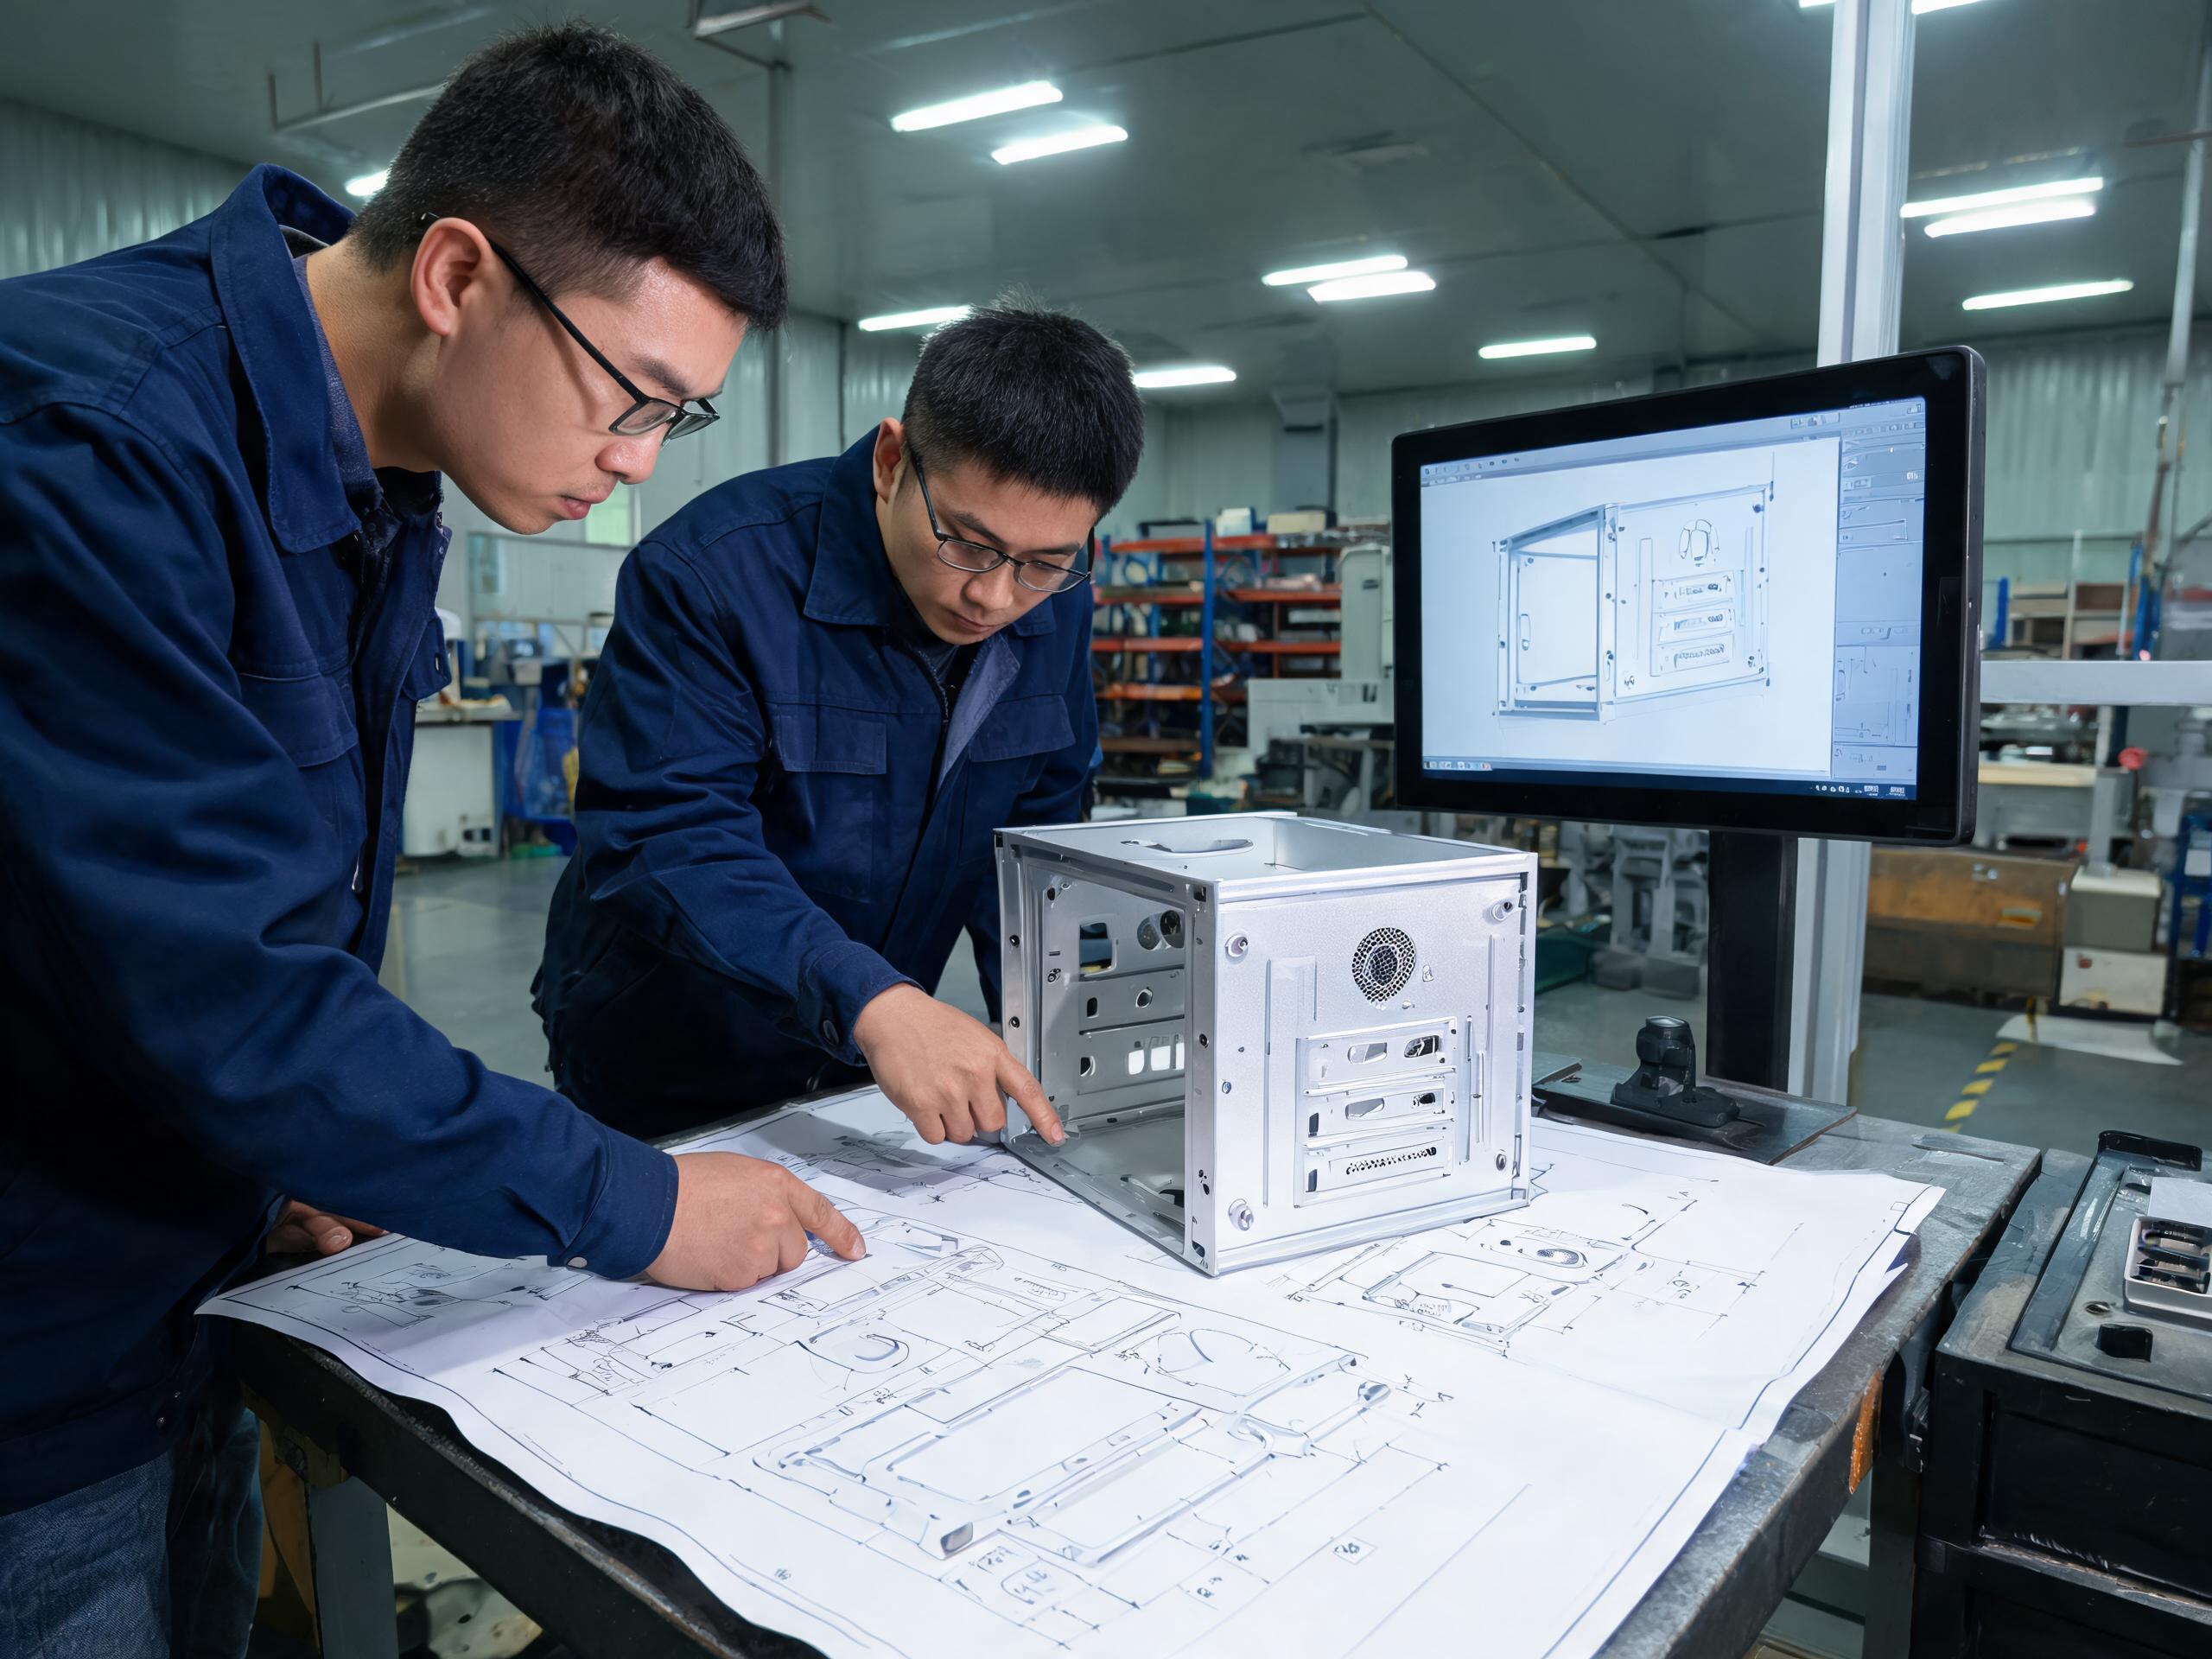
七月二十五日搜狐刊出的非標定制流程拆解,把定制按改造深度分成三檔。參數級只在成熟機型目錄內調配置,換處理器、加內存、改存儲,本質是選配出貨,一到兩周可交付。結構非標要動機箱、開孔、鈑金與導軌,卡點在開模或鈑金,四到八周起步。方案級把算力平臺、采集與外設一起定義,全流程六到十二周,風險反而最低,因為接口帶寬與算力在方案階段就算準了。
把三檔混為一談,是排期失真的主要來源。需求對標一到三天、結構設計與打樣七到十二天、開模二十到三十五天、樣機測試五到七天、小批量試產七到十天,各環節都有獨立的失敗概率。只盯總交期不看環節切分,任何一環返工都會把曲線整體推后。
結構改型的真實代價落在熱設計重算
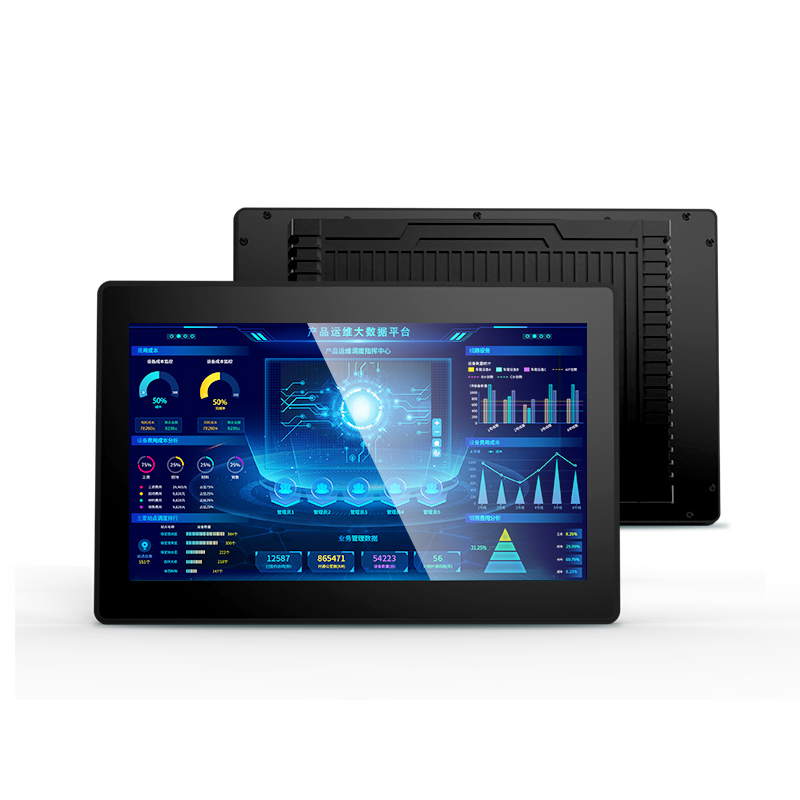
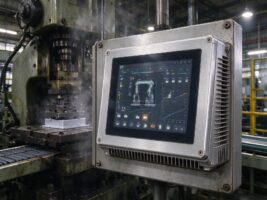
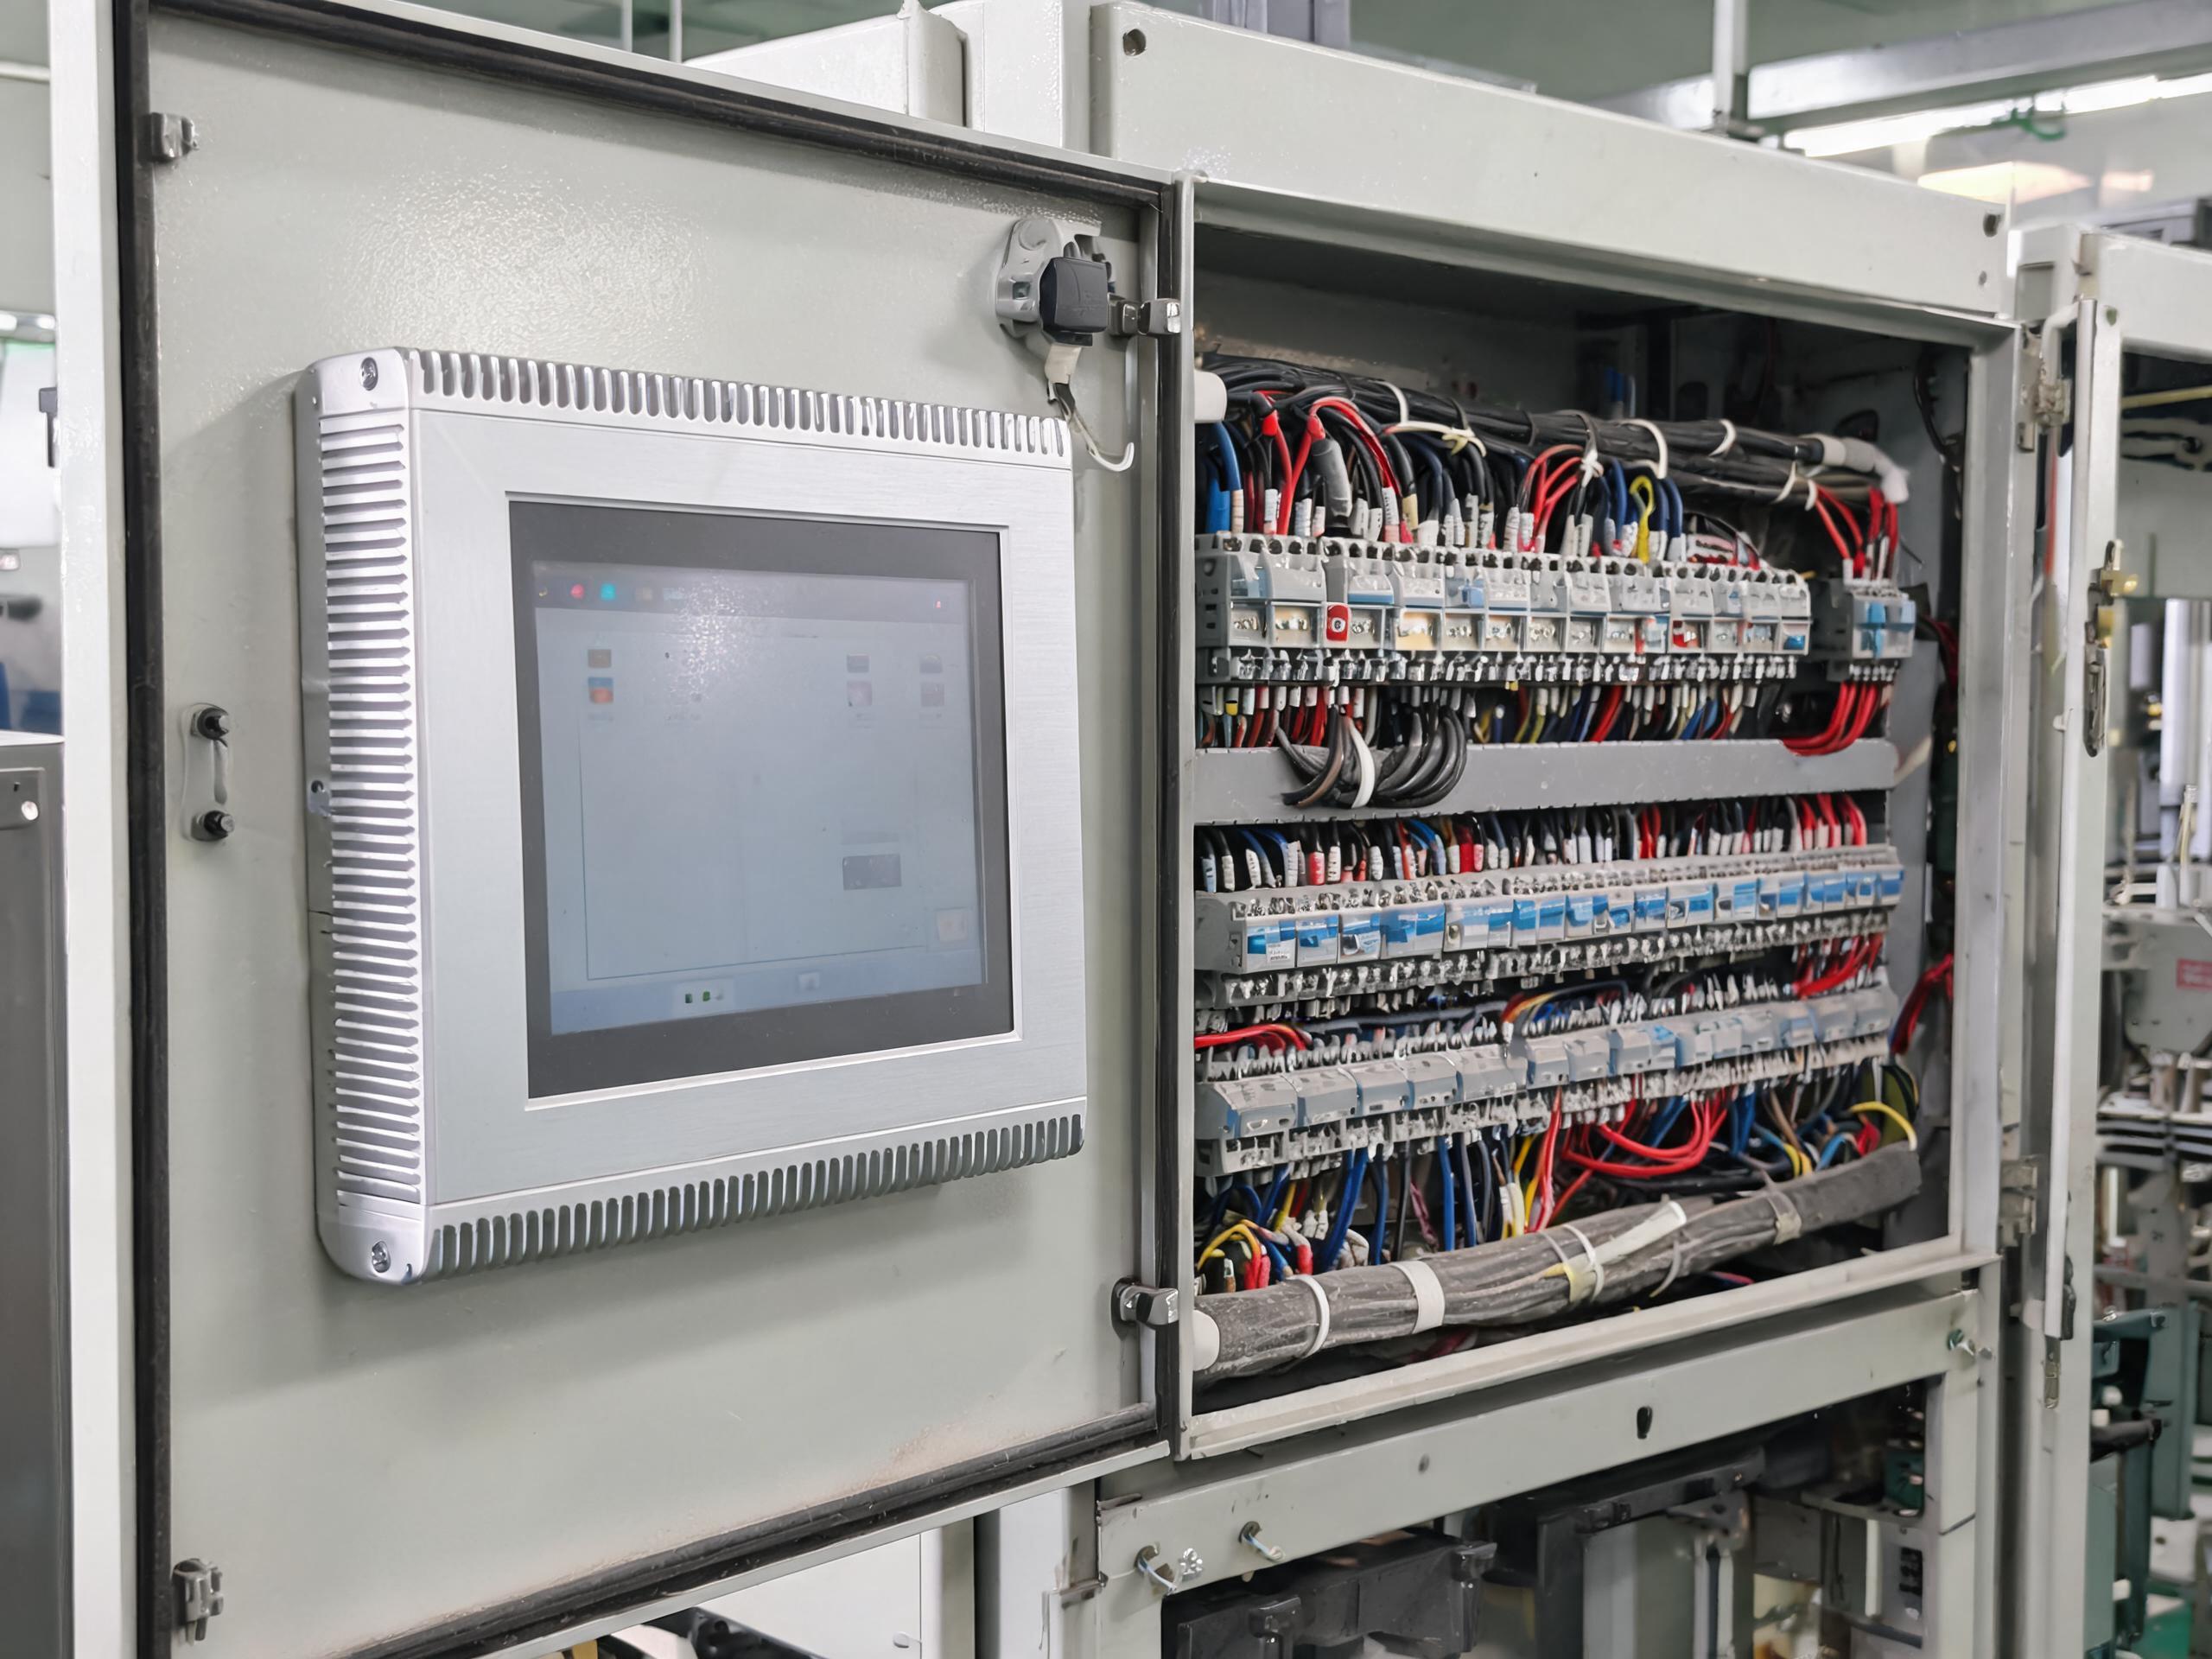
結構非標的代價常被誤讀為模具費與圖紙工時,實際風險在熱。中國工控網論壇七月的散熱分析給出了邊界,被動散熱受機殼表面積與環境溫差約束,通常適用于設計功耗不超過二十五瓦的平臺;風扇方案雖能覆蓋六十五瓦以上,但進風口濾網會讓散熱效率再降百分之十五到二十,風扇平均無故障時間只有三到五萬小時。針對機柜集成與設備面板嵌入這類改型頻繁的場合,控顯G1嵌入式工業一體機以全鋁合金一體成型機身承擔散熱載體,接口與外觀定制在不改變導熱路徑的前提下完成。
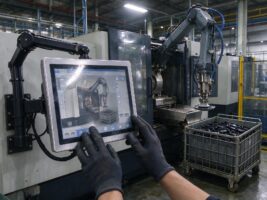
失效鏈條并不復雜。機殼改薄或加裝外掛模塊,散熱面積與風道隨之變化,熱量堆積推高核心溫度,降頻后節拍跟不上掃碼上傳,最終表現為工位卡頓與停機清理。這條鏈不會在常溫工況下暴露。
開模與鈑金改制的選擇分界
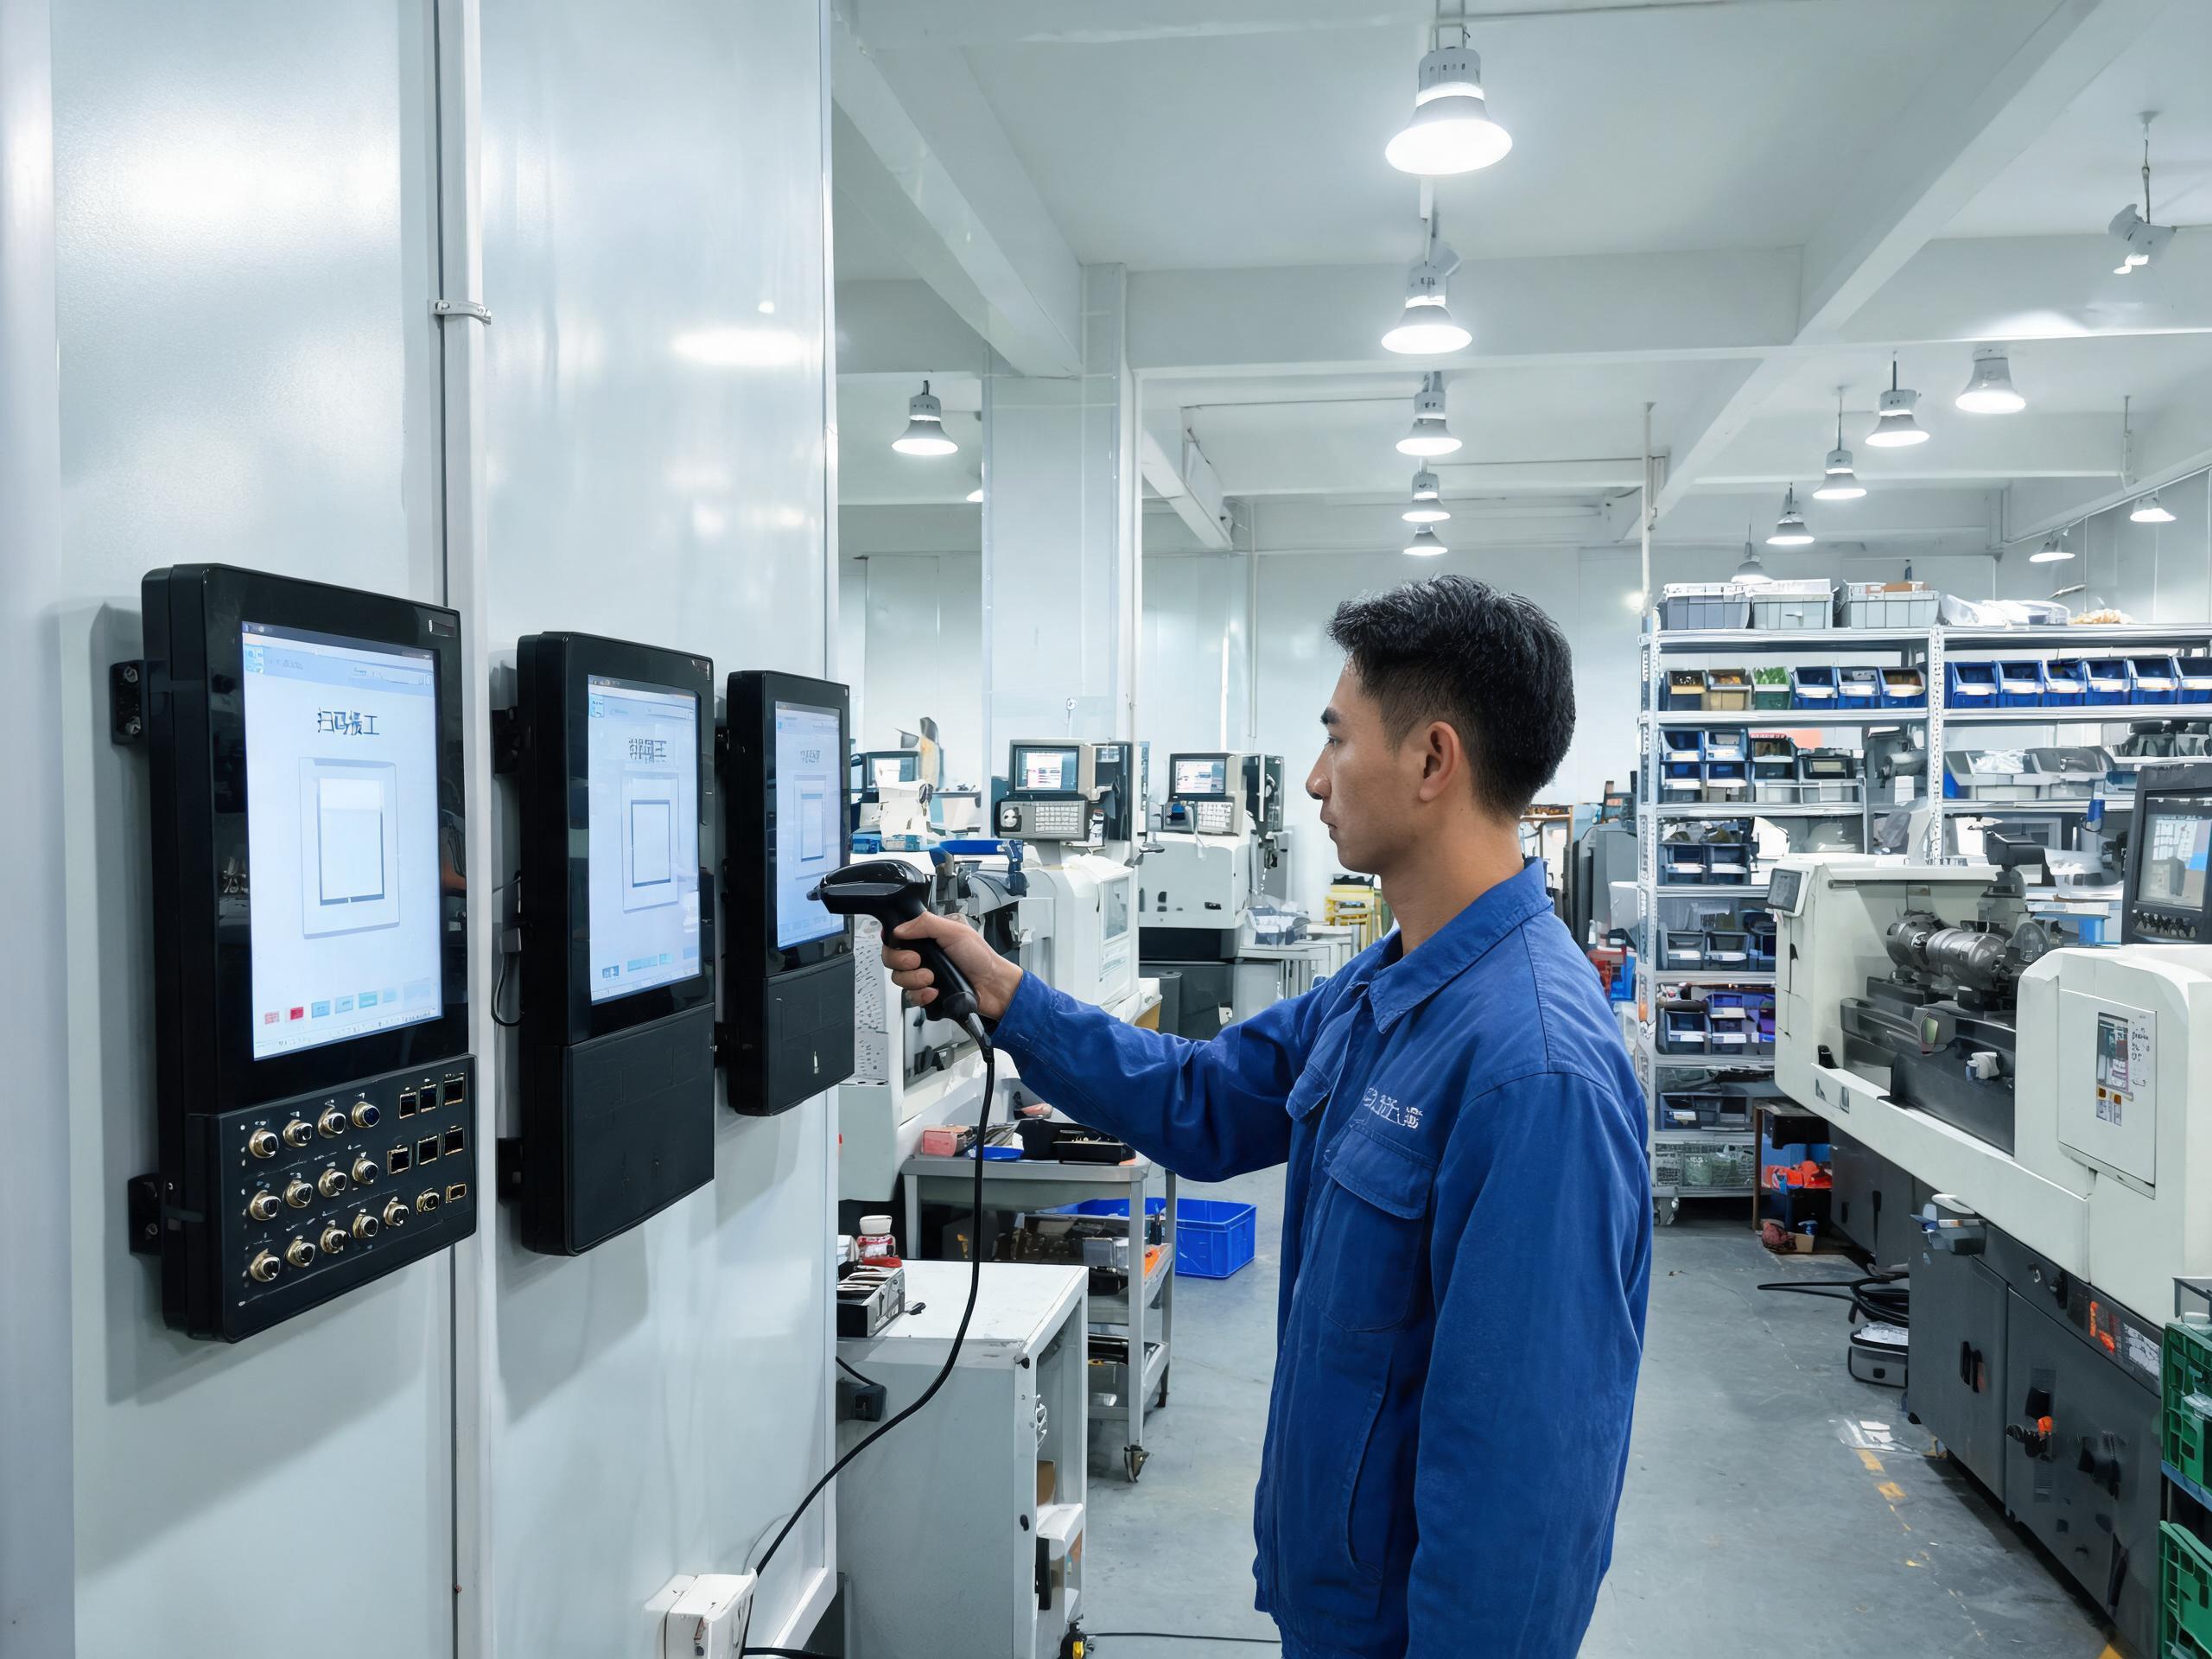
開模周期二十到三十五天,是結構非標最重的固定成本,模具一旦開出,后續調整都要重走流程。鈑金改制能把這段壓到十天左右,代價是單件成本偏高、復雜曲面難還原。判據很直接,年用量能攤薄模具費、外形有曲面與密封面要求的項目走開模;年用量波動大、產品仍在迭代、只做開孔與安裝方式調整的項目走鈑金改制。開模前沒有準備鈑金預案,是那份流程拆解點出的高頻踩坑之一。
模塊化程度會改變這道分界。七月二十二日大眾網整理的嵌入式產品資料顯示,采用一體成型拉伸后蓋配合隱藏式卡扣安裝的機型,無需在柜體上打孔攻絲,現場部署時間可明顯壓縮。在這類架構下,多品種小批量與非標接口訴求可靠選配組合消化,控顯科技把接口位置、安裝孔位與密封結構固化為可選模塊。
定制方案的核對順序
核對順序可以固定。先判定改造深度落在哪一檔;再確認處理器設計功耗與散熱方案是否匹配,功耗越界必須重算散熱面積;接著核對是否真需要開模,只改開孔與安裝方式的先評估鈑金替代;最后鎖定量產物料與備料周期。樣機測試須在裝機點位的真實溫度與粉塵條件下完成。
非標交付的確定性來自環節切分,而非總工期承諾。把改造深度、熱設計余量、模具必要性與物料鎖定四件事寫進合同條款并標注驗收節點,比事后追責有效。行業內的定制流程正從外殼適配轉向方案先行,越早把算力與散熱的邊界算清,后段返工概率就越低。