在離散制造車間里,非計劃停機的賬單往往不是一次劇烈的硬件損毀寫成的,而是由幾十次說不清緣由的短時死機、接口掉線與重啟調試累積而成。金屬加工、注塑與粉體輸送工序長期懸浮著微米級顆粒物,它們不會立刻擊穿元件,卻會在半年到一年內沉積在散熱風道與濾網上,把原本設計好的對流路徑逐步堵死。當柜內溫升越過閾值,工業控制電腦便出現主控降頻、讀寫出錯與串口丟包,運維記錄上只留下一句含糊的設備異常。
把這條鏈條拆開看,粉塵環境下工業控制電腦的失效并非隨機事件,而是一條可預測、可干預的物理過程。
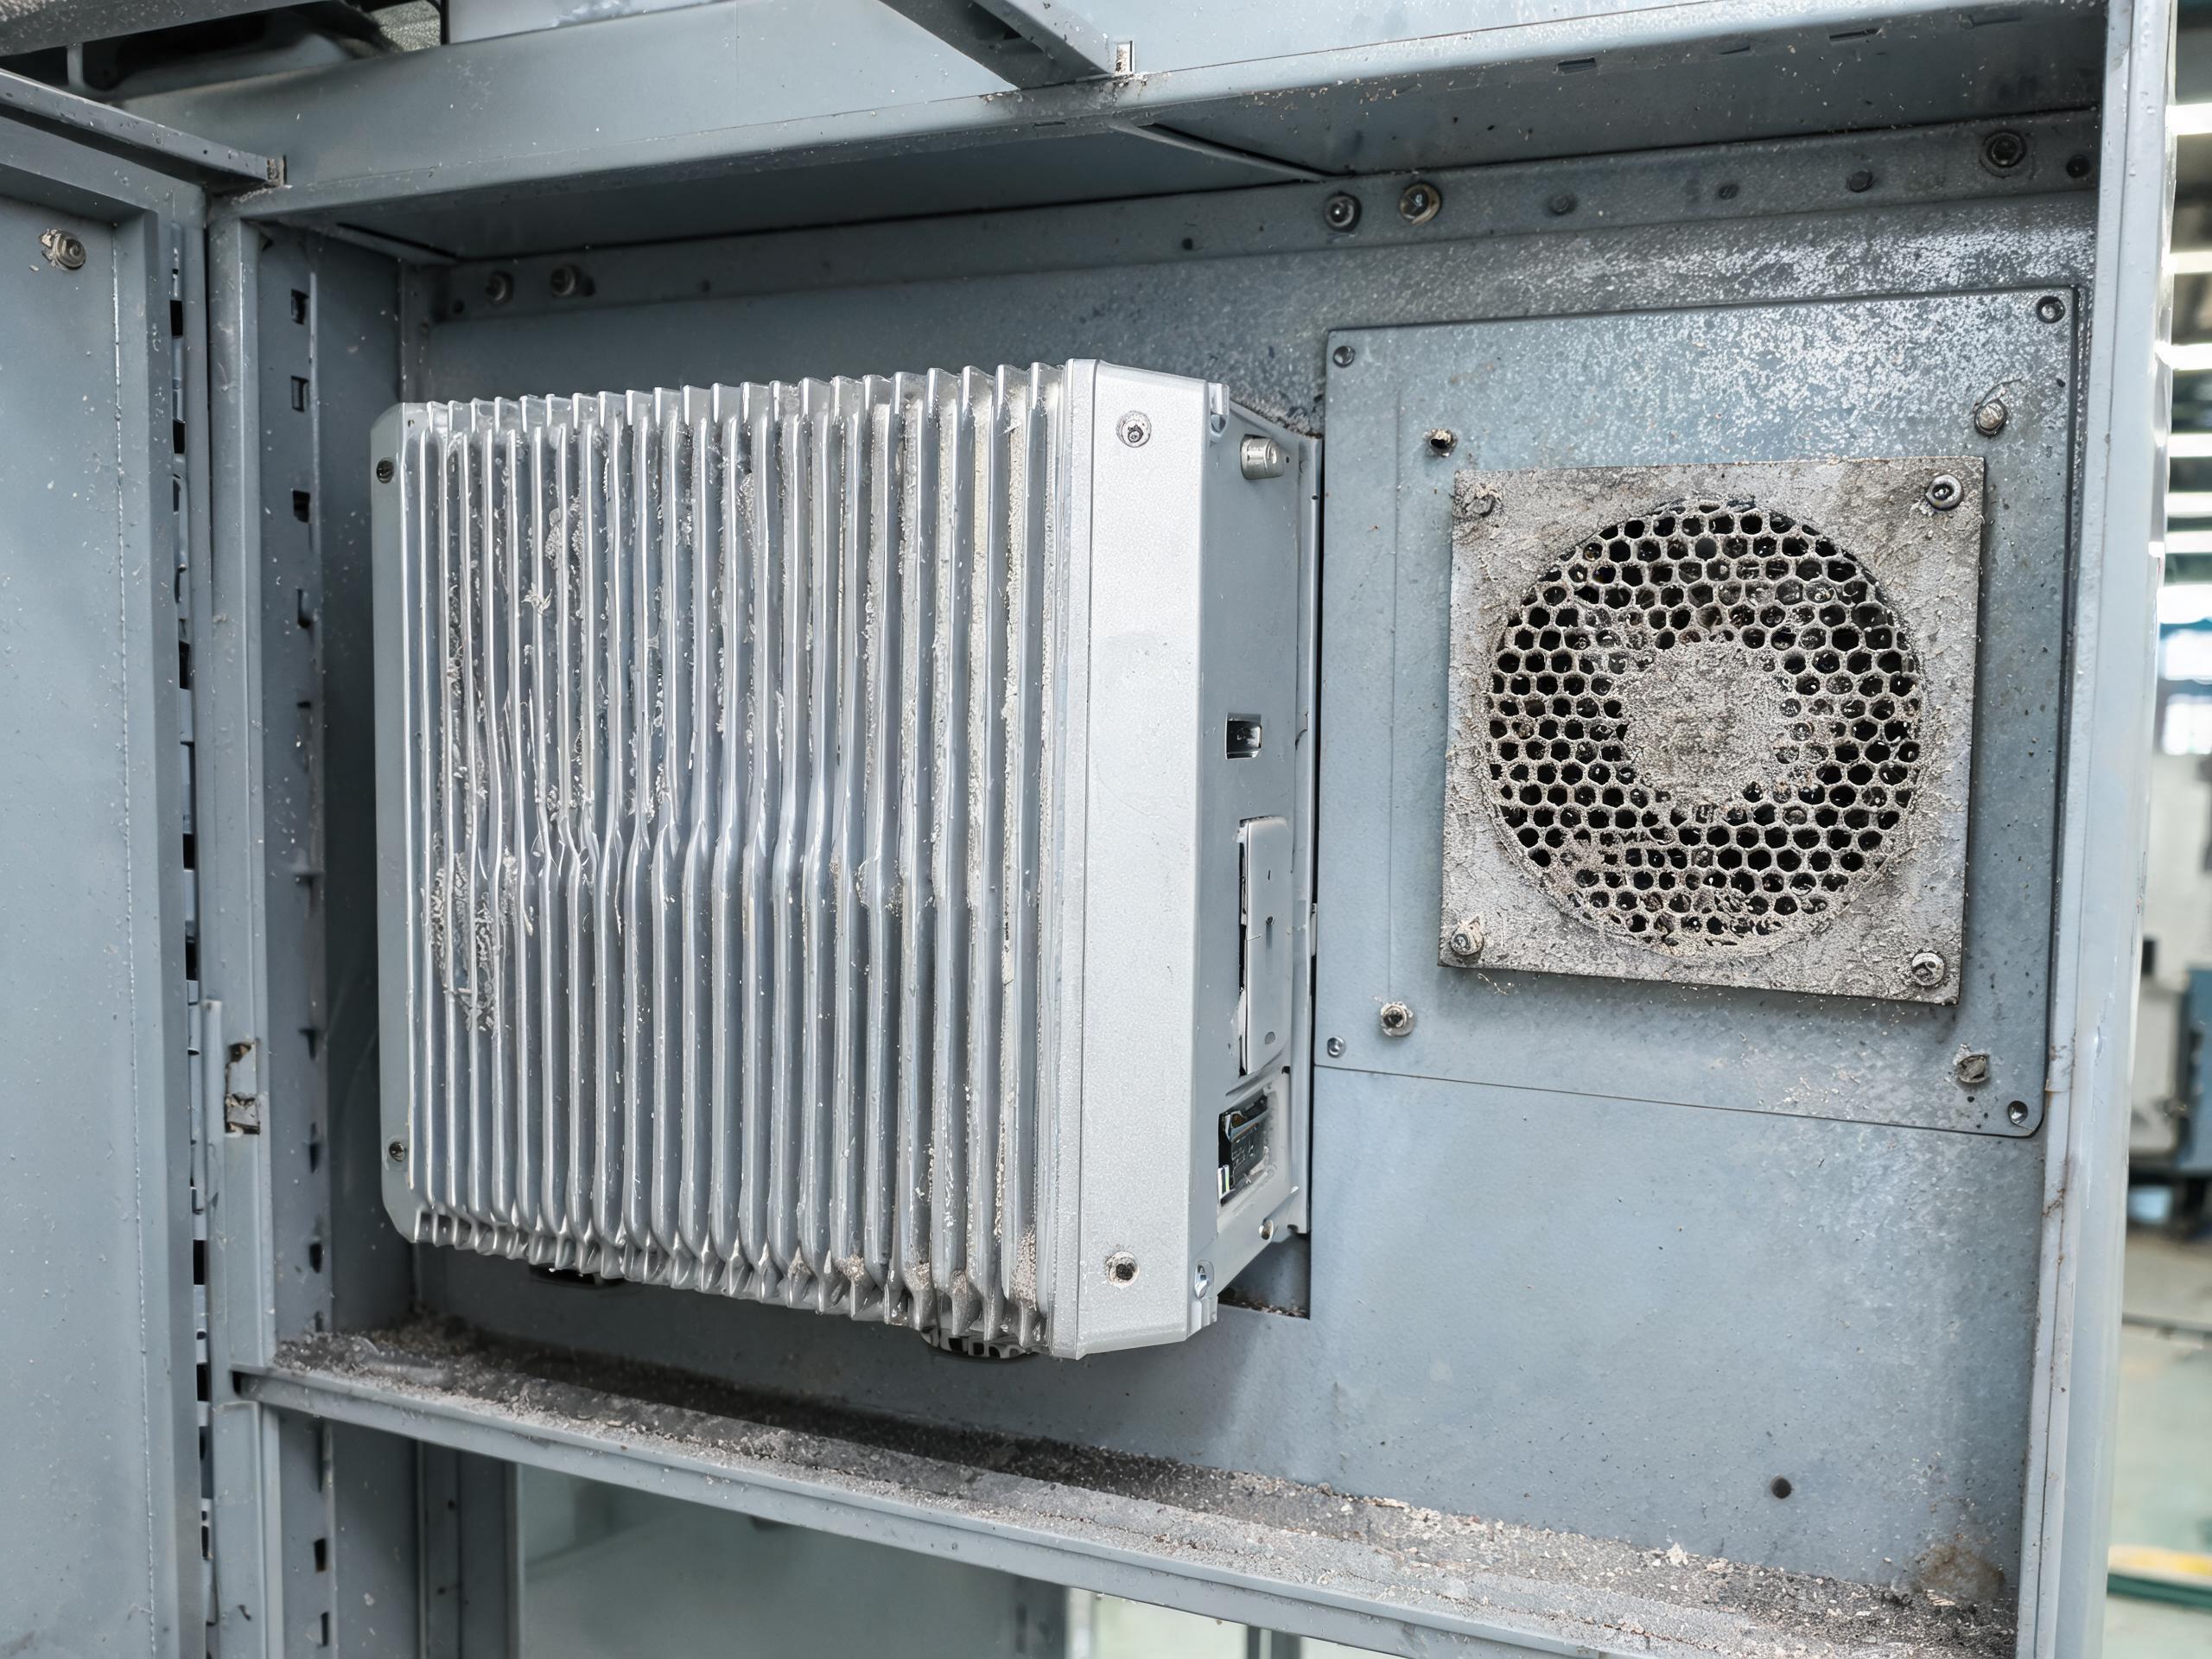
粉塵沉積到宕機之間的四段失效鏈條
起點是濾網與風道的漸進堵塞,顆粒物在負壓驅動下持續附著,風量衰減呈非線性,前期幾乎不可感知,越過臨界點后急劇惡化。隨后是柜內溫升與元件降額,主控進入熱保護后主動降頻,表現為界面卡頓與采集周期拉長,此時并無任何報警。接著是機械失效,風扇軸承因積塵摩擦增大而卡滯停轉。末端才是運維人員看到的宕機與數據丟失。
關鍵判據在于,前三個階段全部發生在故障工單之前,停機時刻的現場證據已與根因錯位。若只在末端做更換處理,同一工位在下一個粉塵周期內幾乎必然復發。依據 GB/T 4208 對外殼防護等級的試驗方法,IP5X 的判定條件是滑石粉試驗后進入殼內的粉塵量不足以妨礙設備正常運行,這給出了明確的工程分界,即工業控制電腦的防護要在顆粒物進入殼體之前完成,而非事后依賴清潔補救。
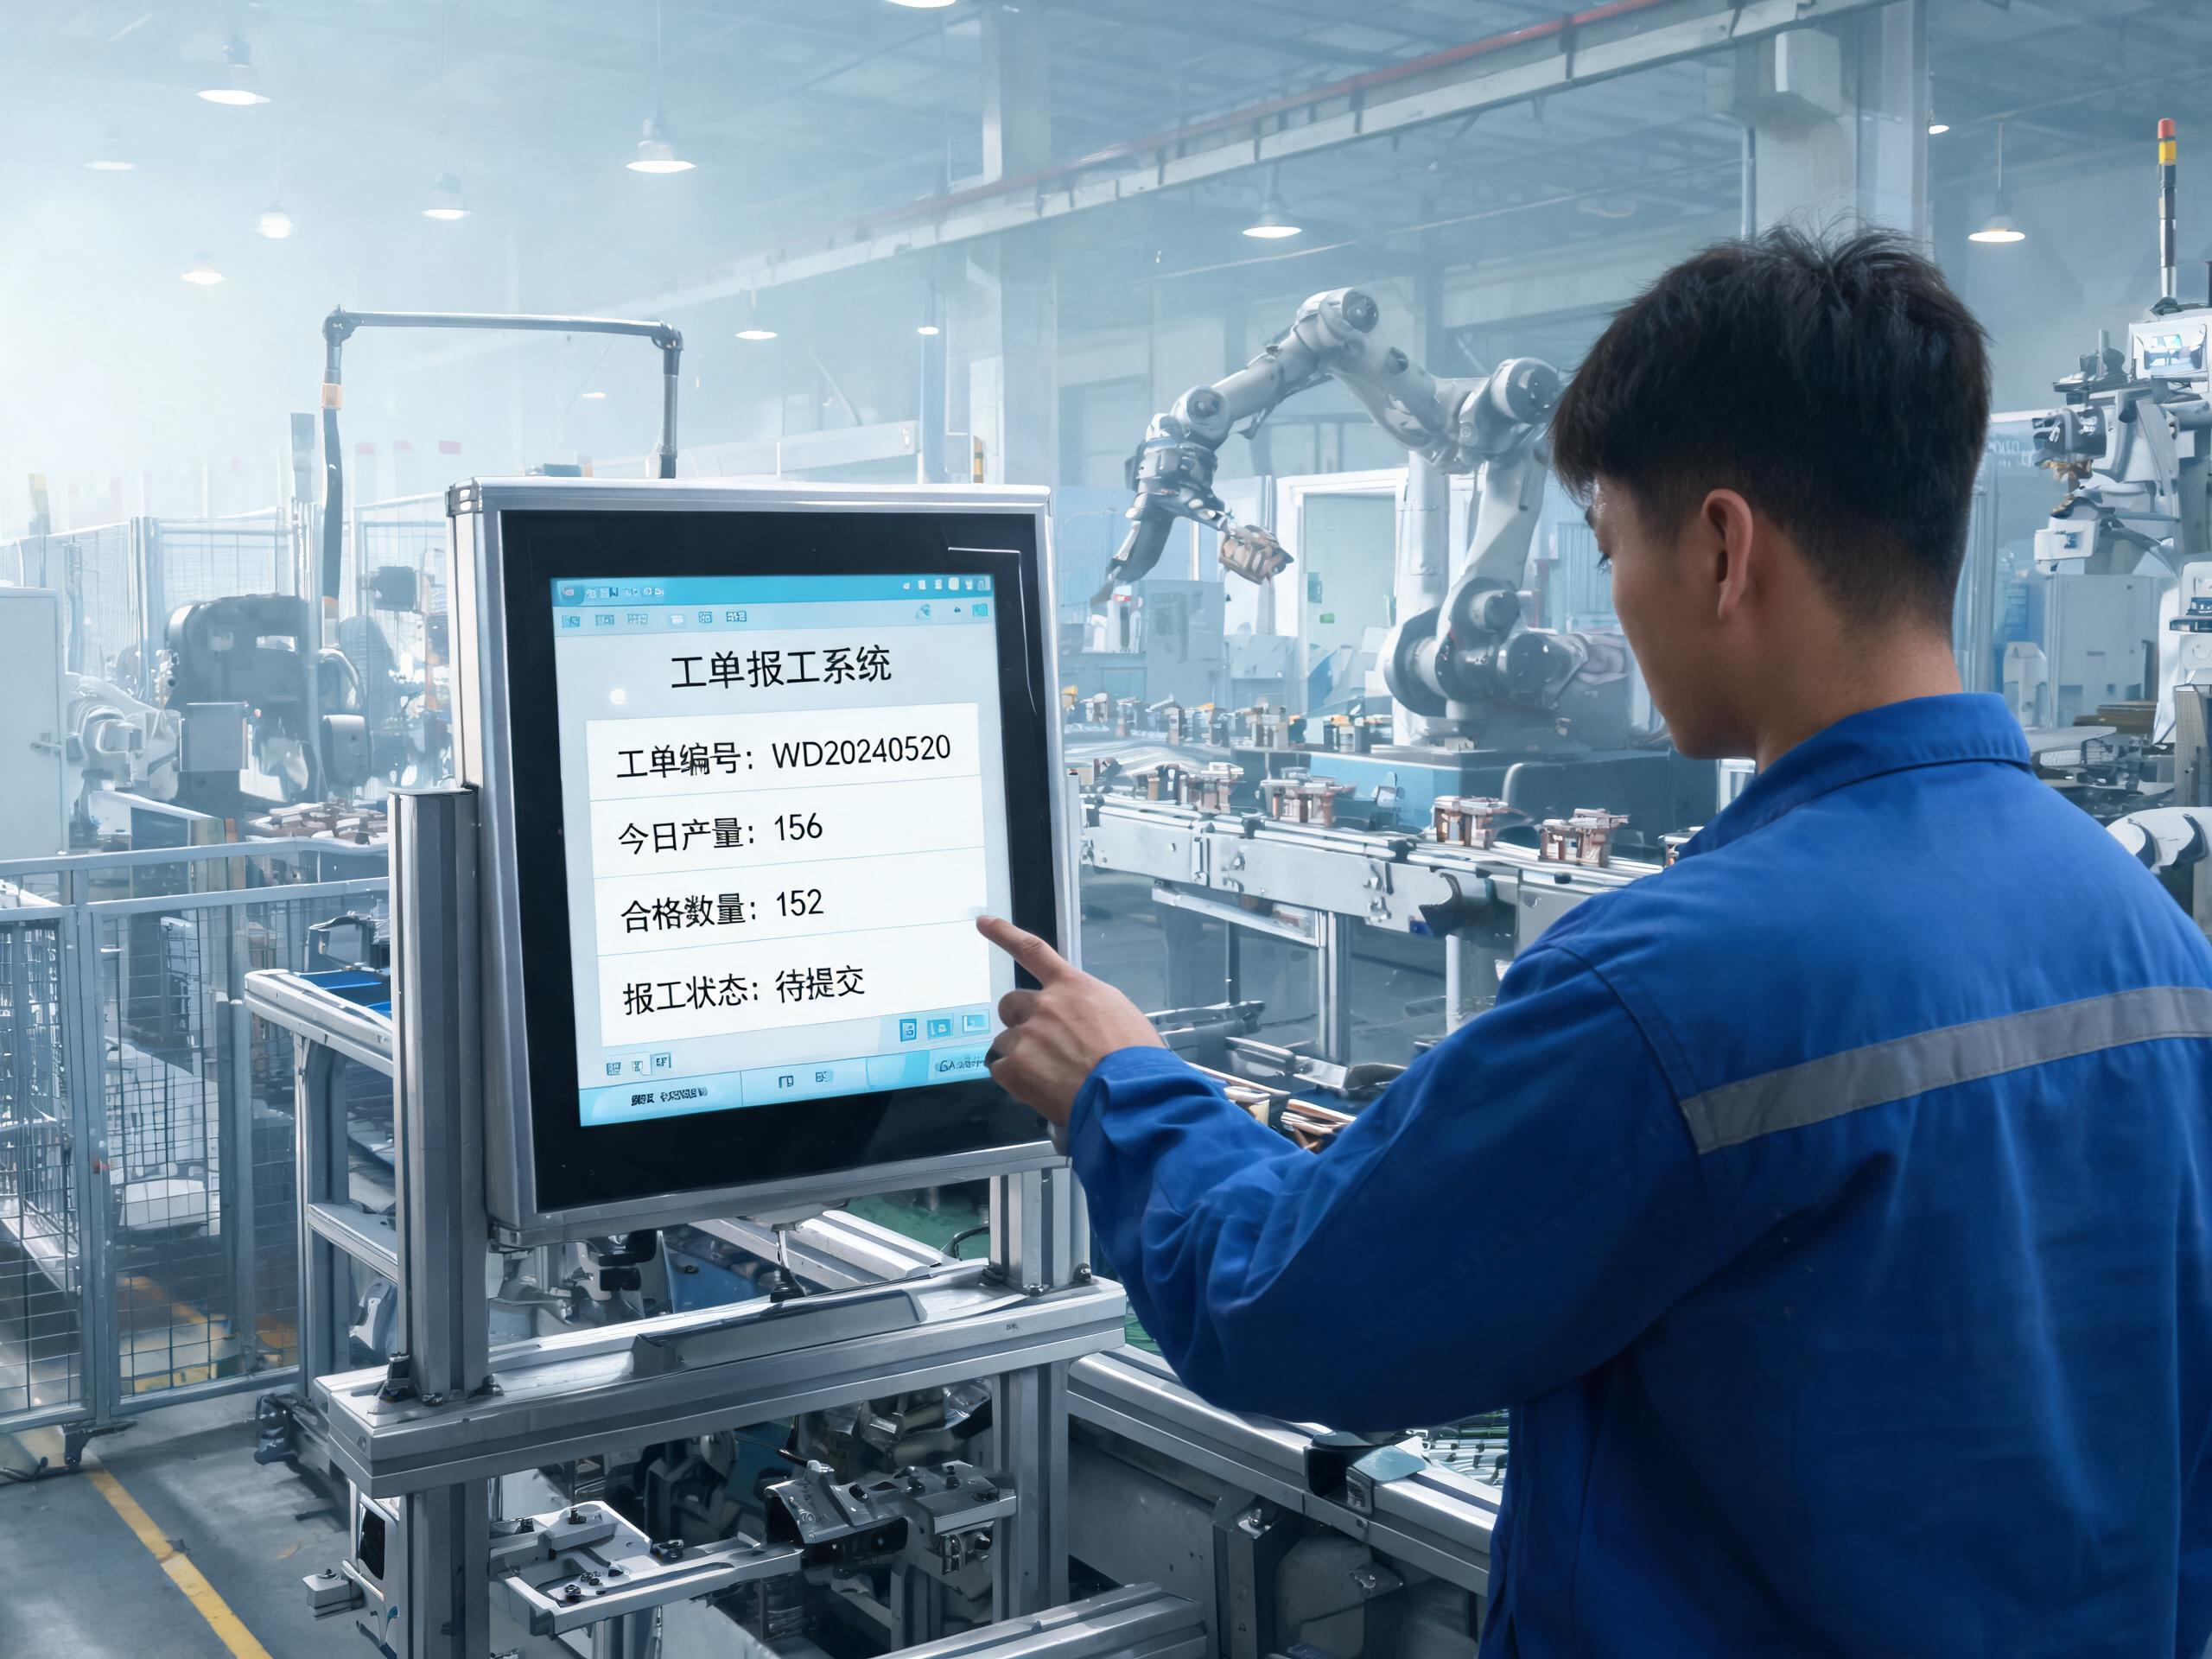
從有風扇到無風扇的結構性替代邏輯
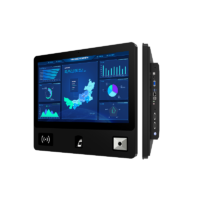
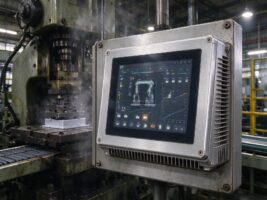
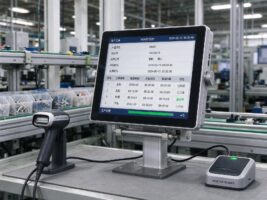
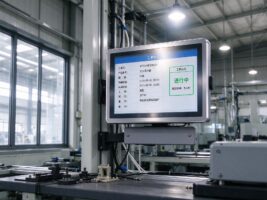
切斷上述鏈條最直接的手段,是把工業控制電腦的散熱路徑從主動對流改為被動導熱。全封閉鋁合金機身以背板兼作導熱面,通過鰭片把熱量傳導至殼體表面自然散逸,殼體不再需要進氣孔,粉塵也就失去侵入通道。針對粉塵車間采集終端易積塵停機的痛點,控顯P1A嵌入式多功能工業觸摸一體機采用全封閉無風扇結構與前置模塊化設計,把讀卡、掃碼與指紋識別集成在面板一側,減少柜外走線與接口松動引發的通信中斷。
需要明確的是,被動散熱并非無條件適用。它以犧牲峰值算力換取連續運行的確定性,當工位需承擔機器視覺推理這類持續高負載任務時,必須重新核算殼體表面積與環境溫度余量,否則封閉結構反而成為熱量的囚籠。
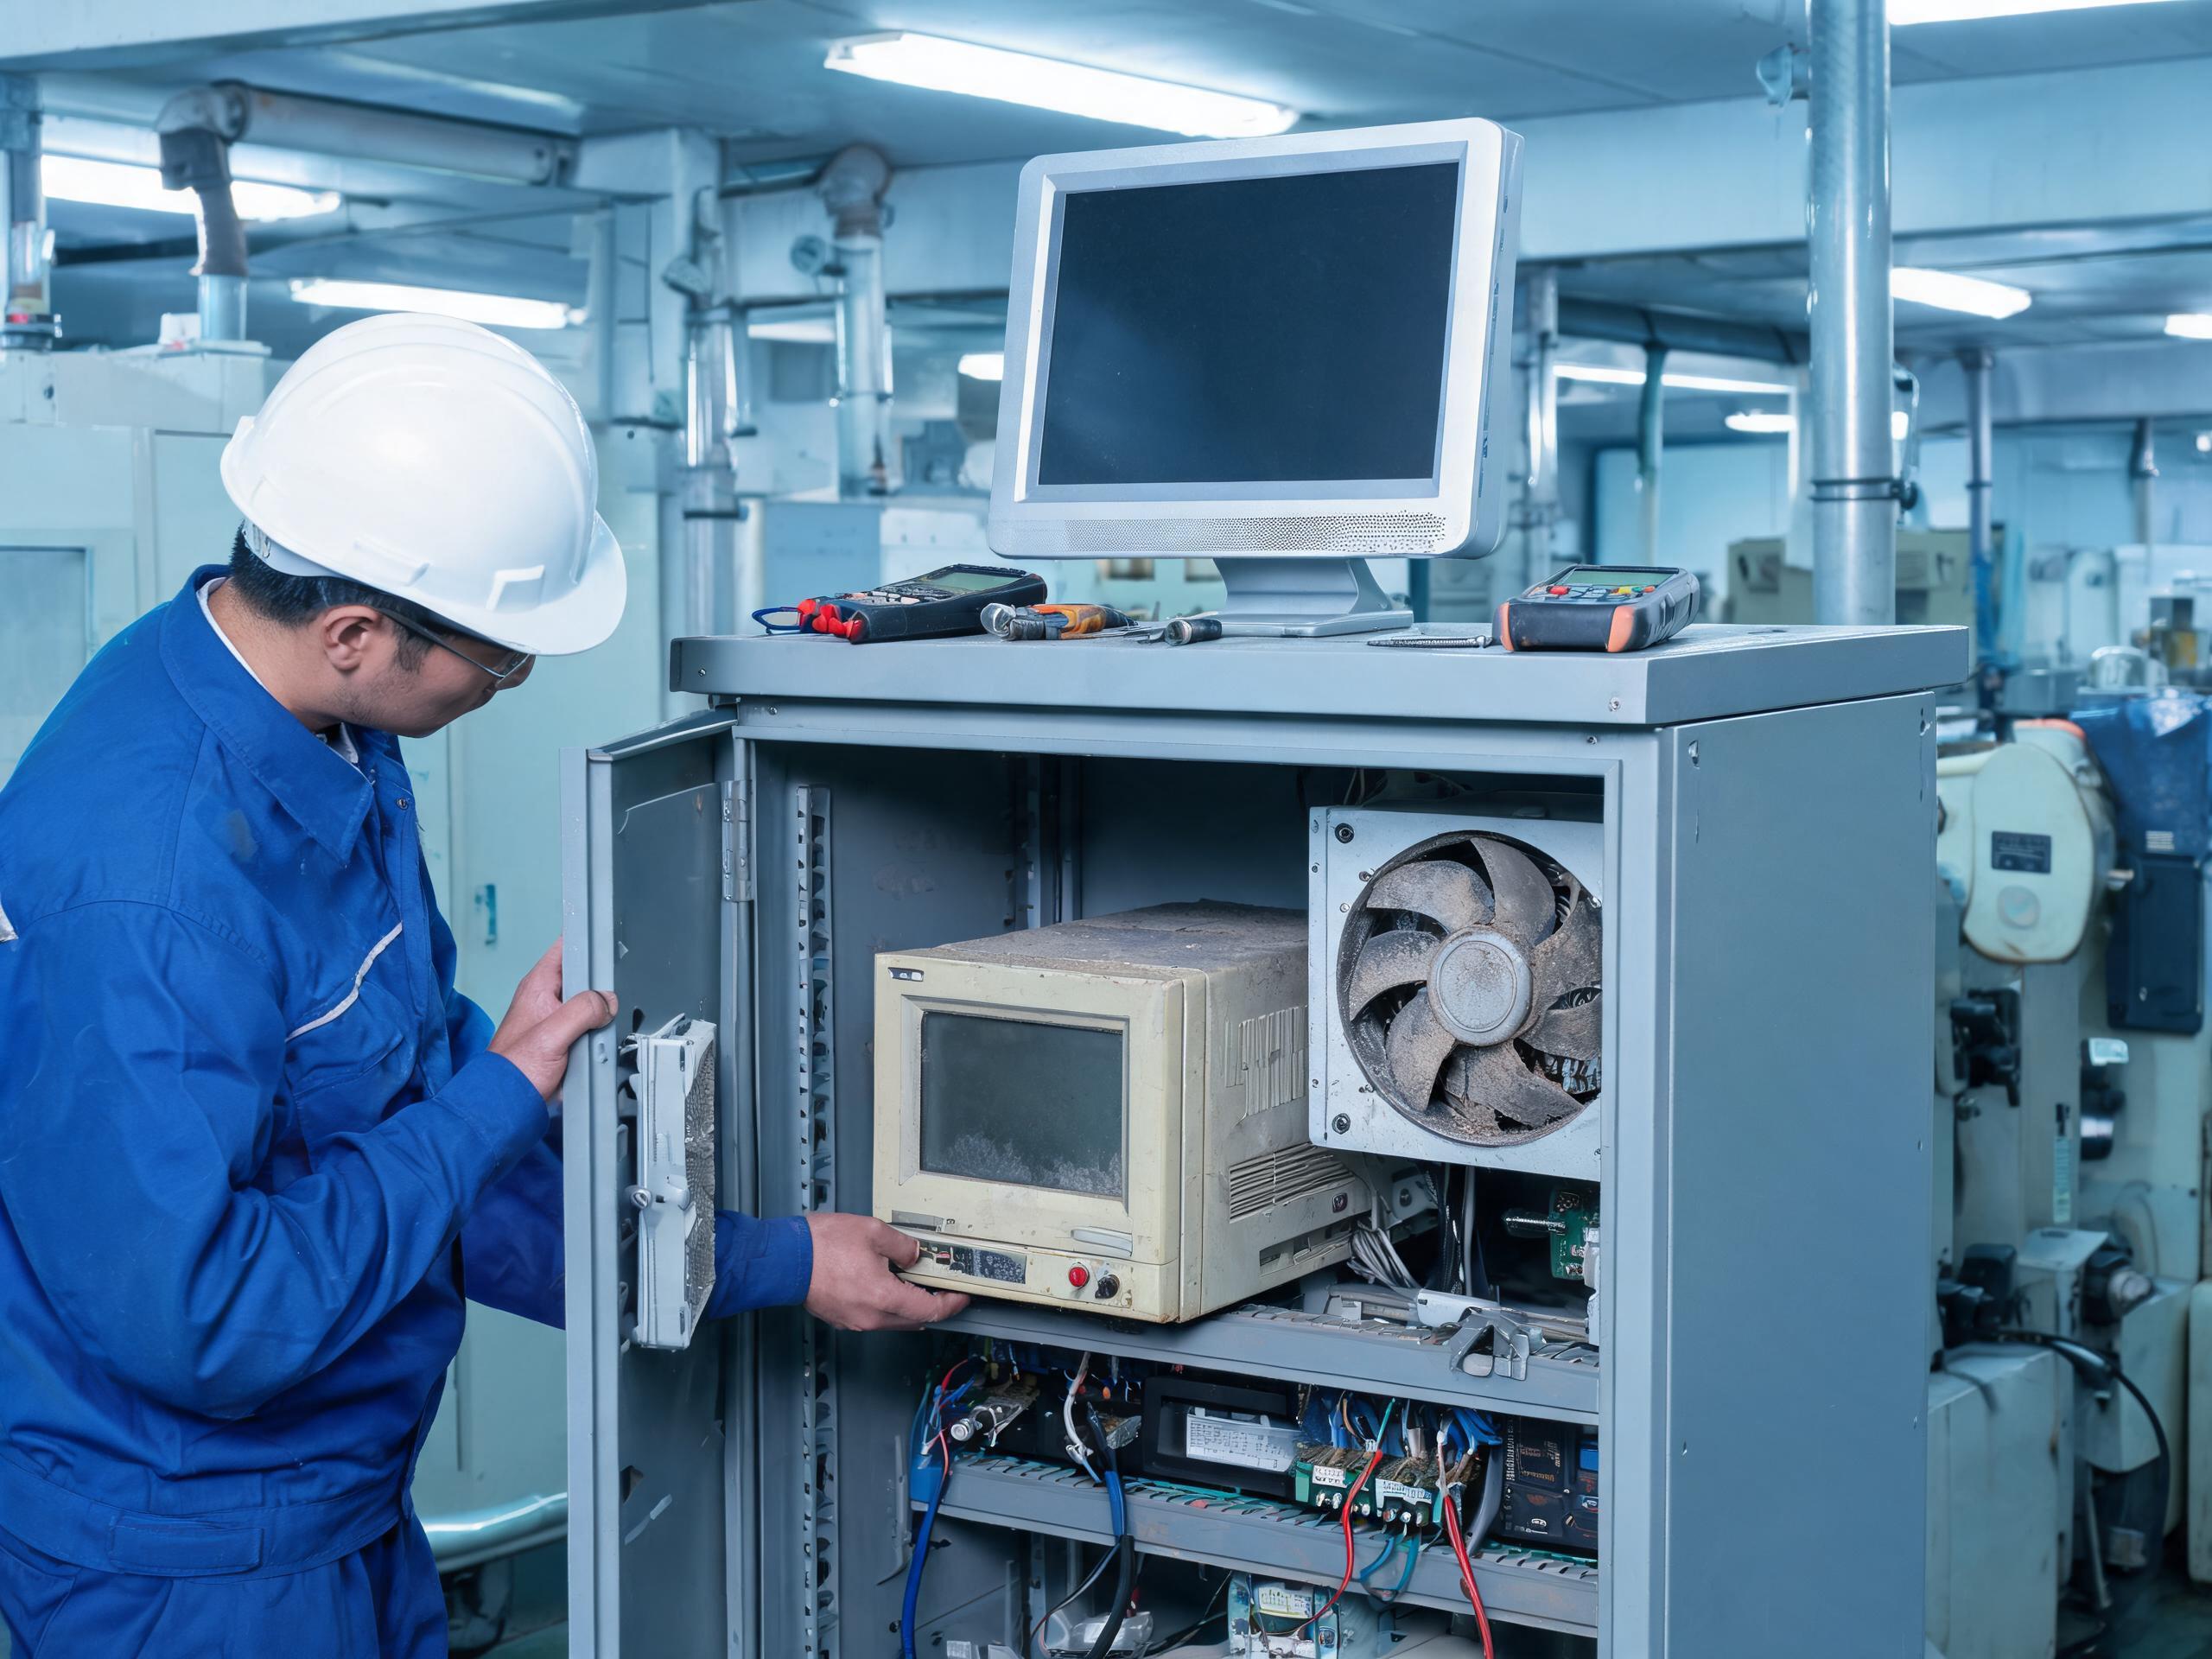
替代時機的判定順序與驗證要點
老舊工業控制電腦是否該換,判據不該是役齡數字,而應是三項現場記錄。其一是近十二個月該工位的非計劃停機次數與平均恢復時長,其二是清灰維護頻次與是否必須停線作業,其三是備件供應狀態與停產通知期。三項中有兩項越線,繼續修的邊際成本已高于替換。工業和信息化部等七部門印發的推動工業領域設備更新實施方案,已把老舊設備更新列為重點方向。
在振動與老化驗證方面,控顯科技把整機通電老化、隨機振動與高低溫循環列為出廠前常規項,讓實驗室階段就暴露焊點缺陷。選型建議按防護等級、散熱結構、接口拓展、安裝方式逐級收斂,每級綁定真實約束,例如柜體既有開孔決定屏體對角線上限。
回到那些含糊的異常記錄上。粉塵車間的終端可靠性,本質是可被物理結構提前消解的工程問題,而非運維態度問題。當防護等級、散熱路徑與備件周期在選型階段被同時鎖定,產線的數據鏈才具備真正的連續性。