2026年工博會落幕不到一周,機床工具行業的熱度還在延續。去年全行業營收突破一萬億元,數控化率升至百分之六十四。但機床配套的顯示終端常被當作附屬品,選型階段留給屏幕的預算和時間都過于緊張。
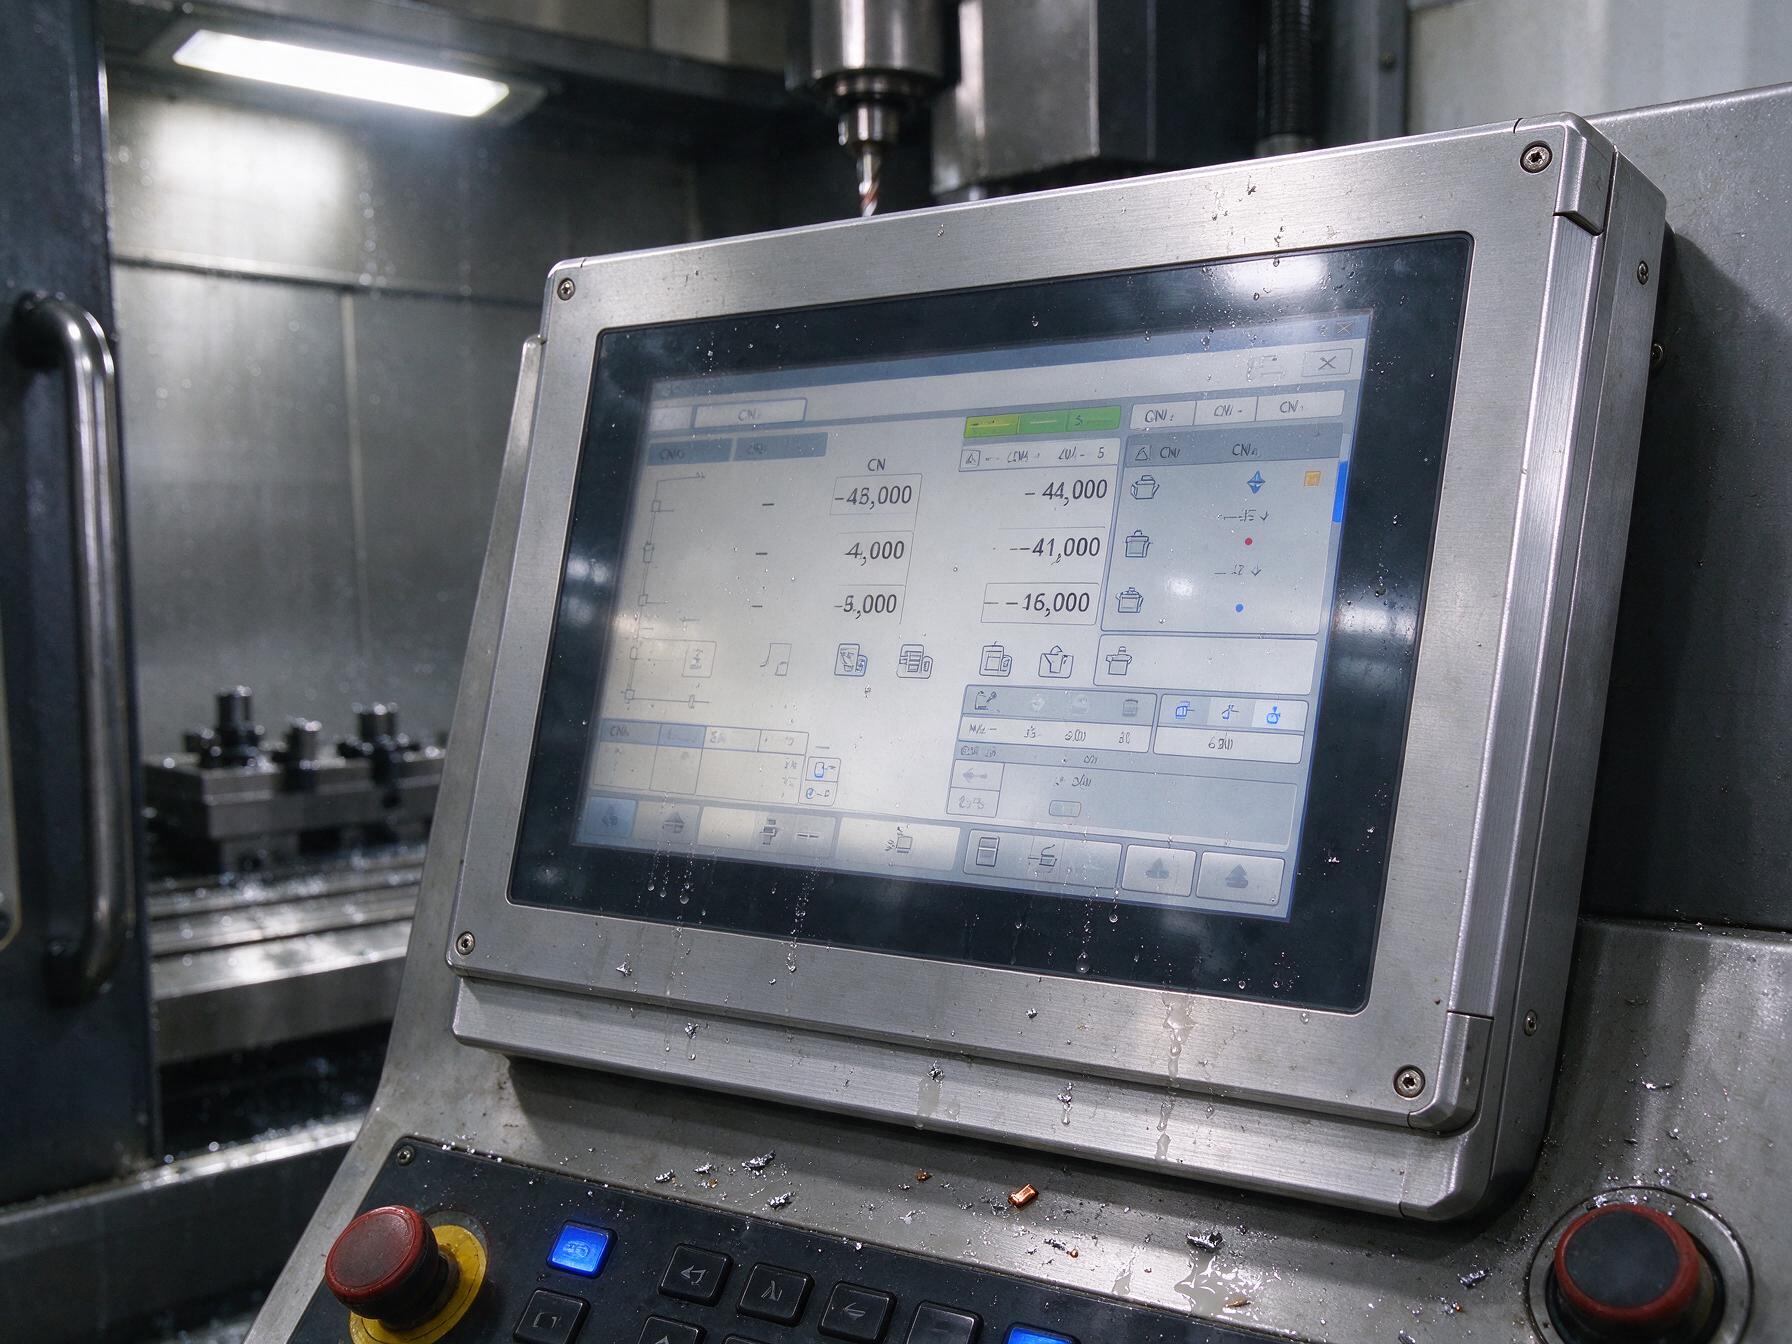
切削液、電磁干擾與振動疊加的機床工位
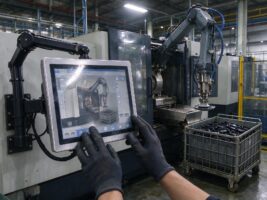
數控機床的操作面板工位對顯示終端的要求遠超通用場景。切削冷卻液以高壓噴射,導軌油與金屬粉塵長期附著,普通屏幕不做專門密封處理,油污沿邊緣滲入導致觸控漂移甚至短路。大功率伺服電機與變頻器的電磁干擾持續存在,觸控屏會出現跳點與誤觸。機床的低頻振動也會讓內部接插件在數月內松動。
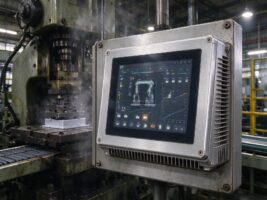
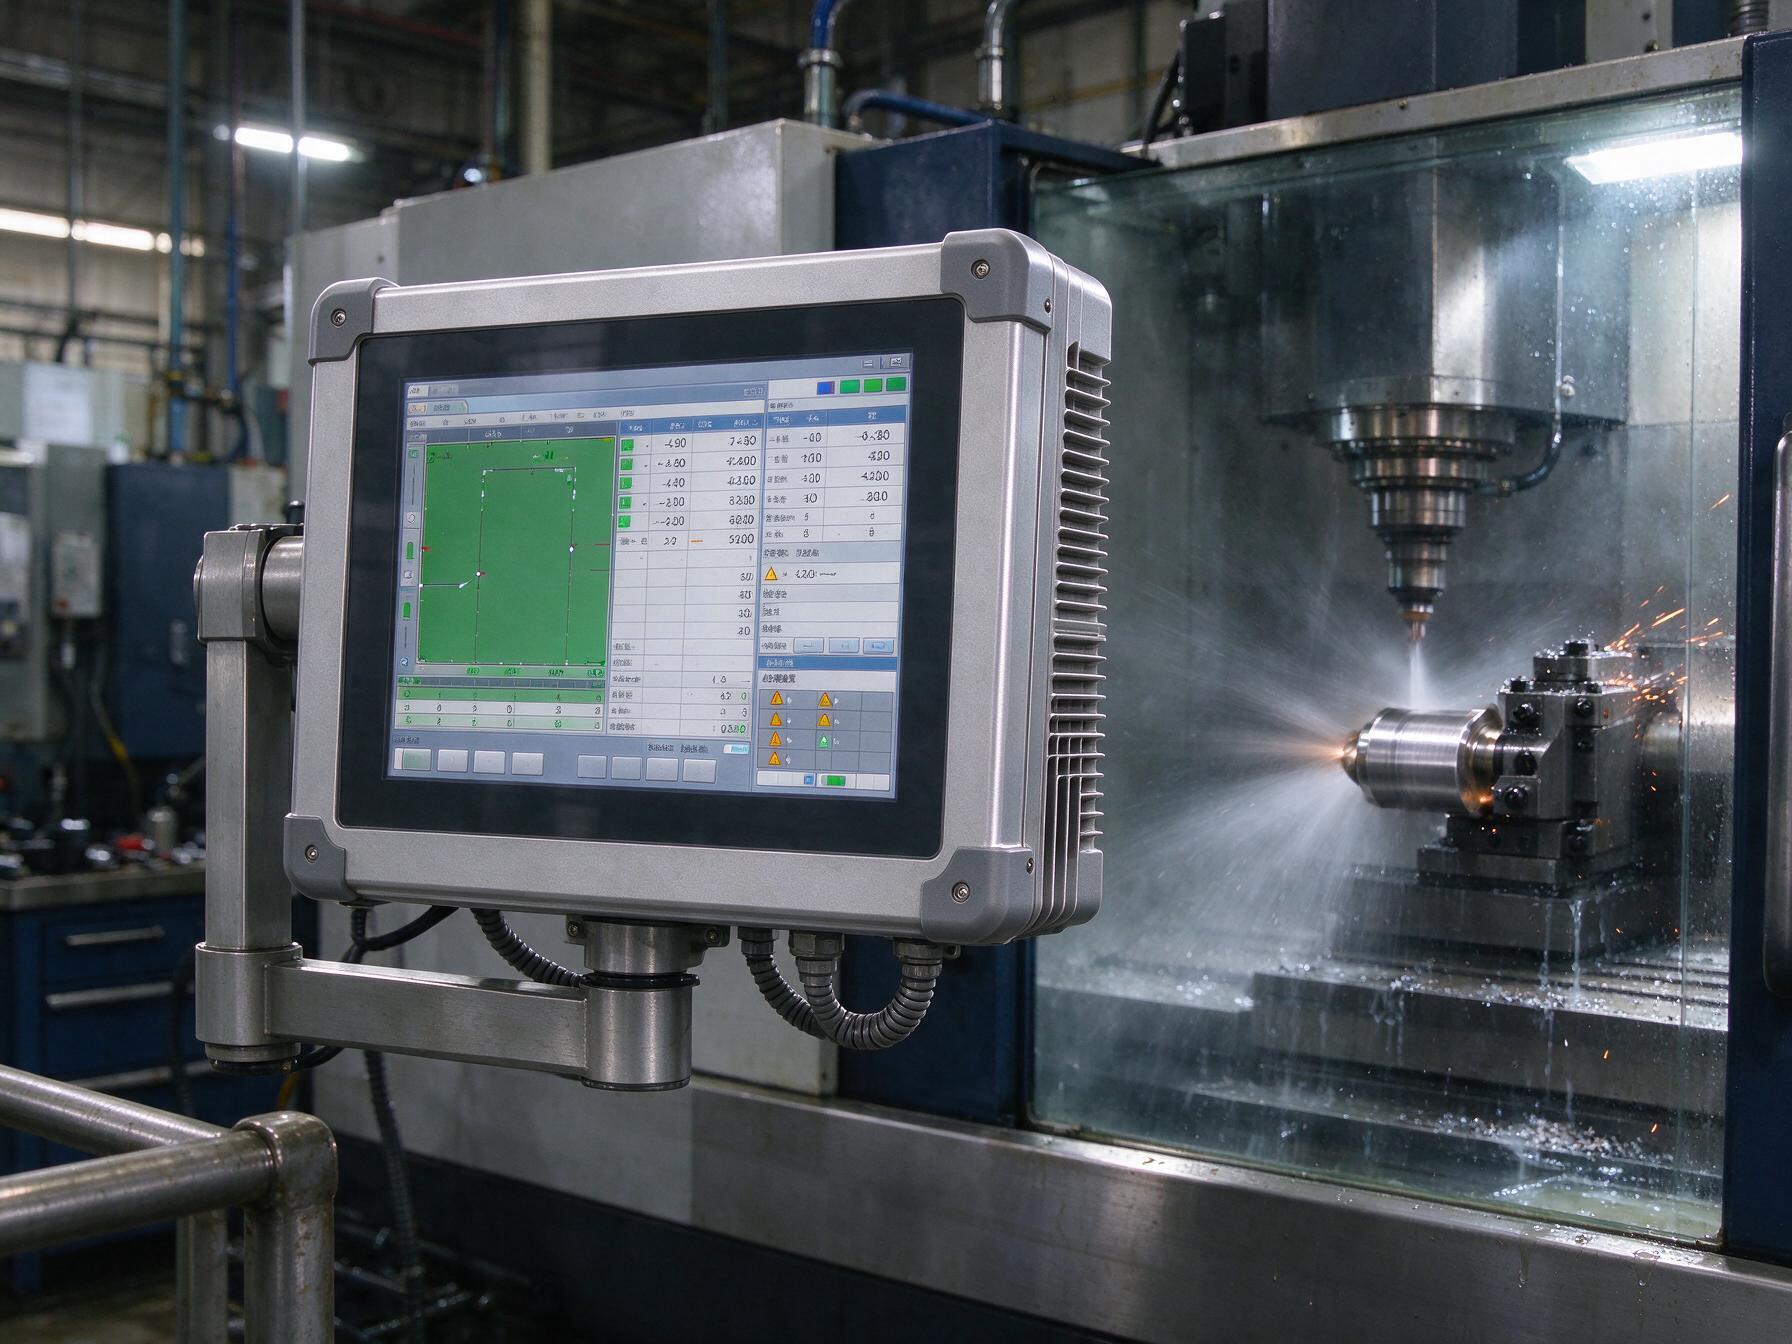
在面對切削液與油霧疊加的惡劣環境時,控顯科技在結構設計上采用全封閉無風扇方案,前面板達到工業防護等級,杜絕粉塵與液體從縫隙侵入。內部接插件采用鎖扣式連接,配合減震結構消化機床運行時的持續振動。
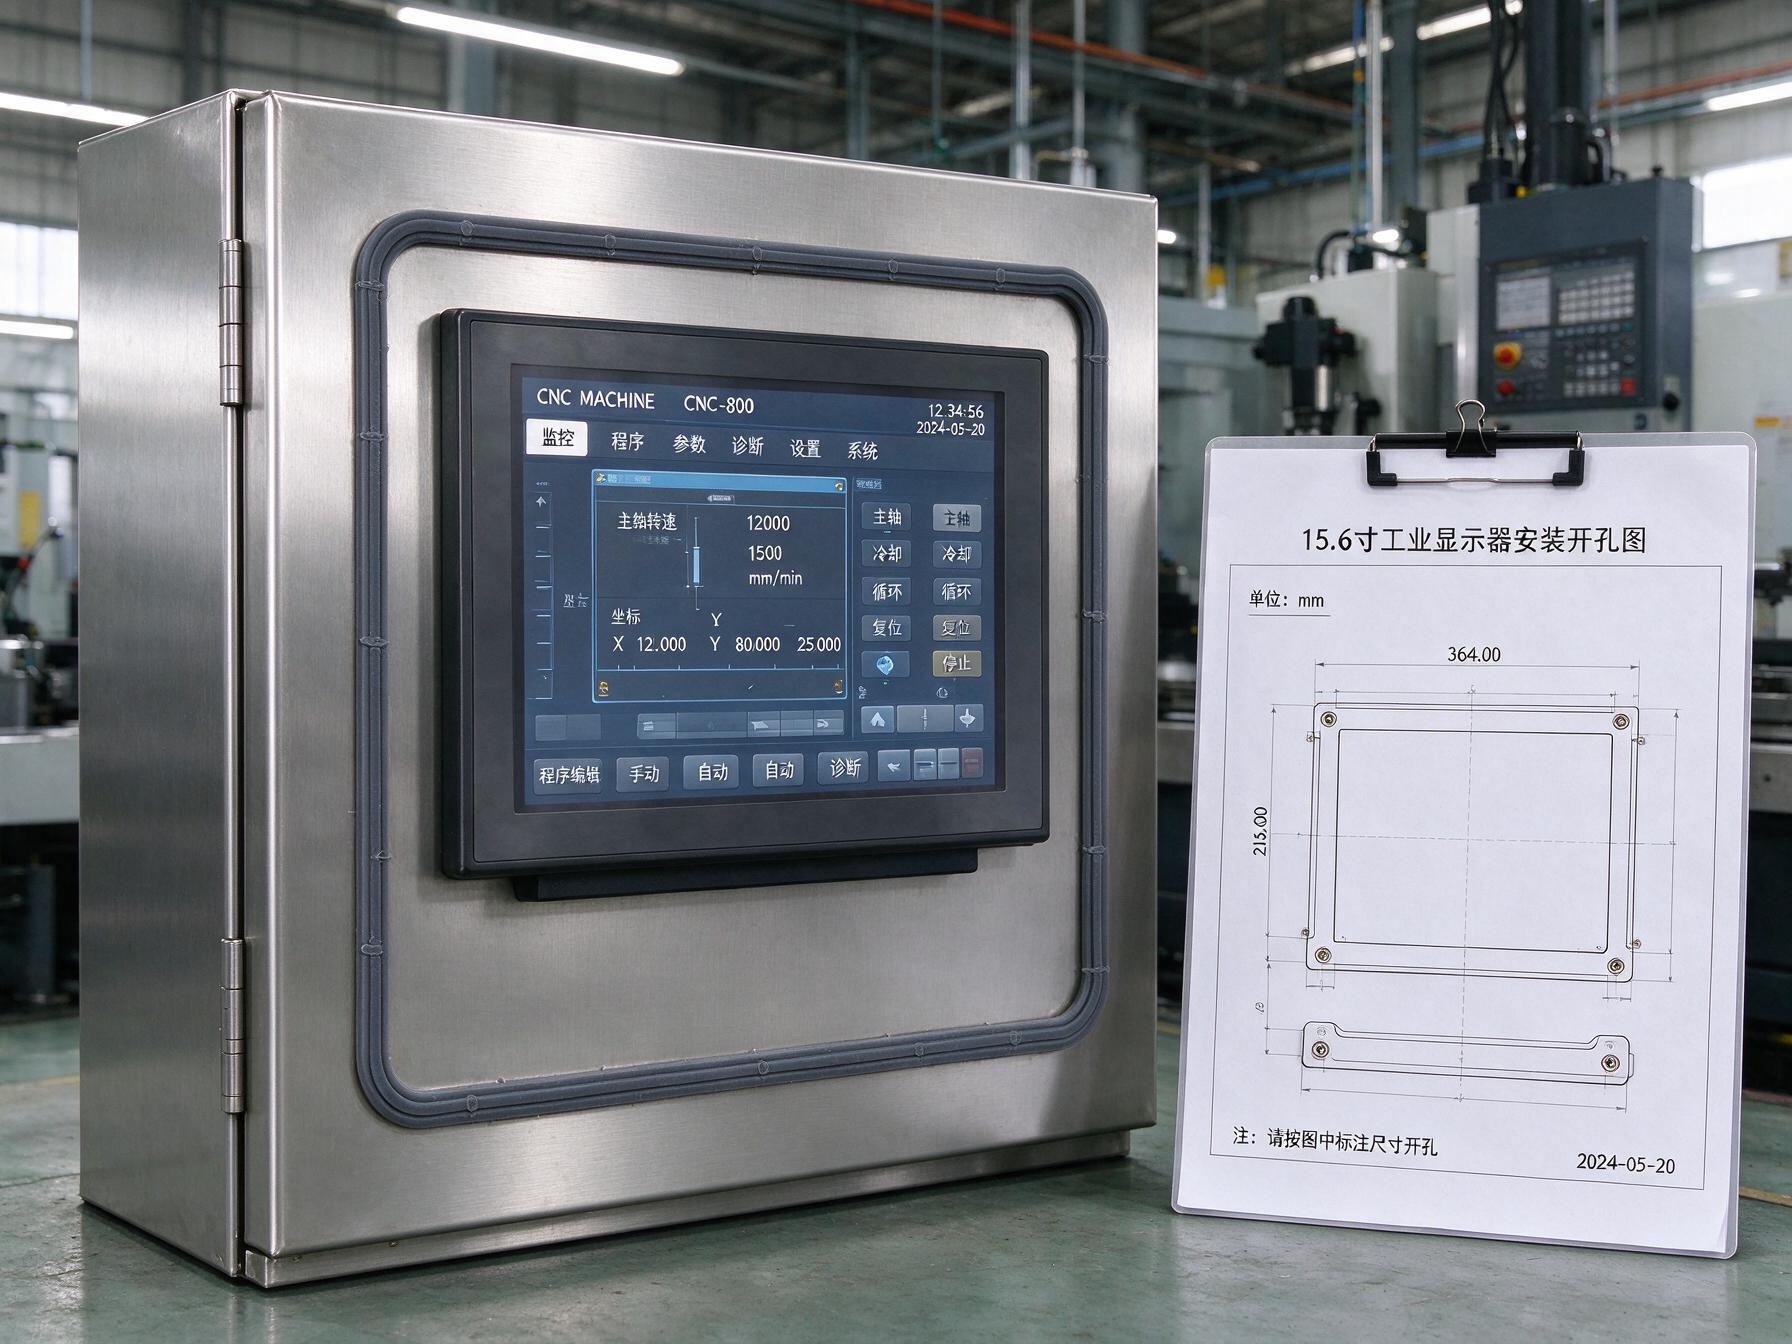
開孔與安裝方式要先于屏幕參數定案
機床操作面板的改造往往在設備調試后期才被提上日程,此時控制柜的開孔圖已經凍結。如果顯示終端的開孔尺寸與柜門預留孔位不匹配,現場擴孔不僅延誤工期,還會破壞柜門密封性。15.6工業顯示器在機床配套中被反復選用,核心在于顯示面積與操作面板空間的適配度,不會擠占按鍵排布空間,也不會超出柜門承重極限。
安裝方式需按機床類型分別確定。加工中心通常采用嵌入式安裝,邊框吃進柜門開孔,外側以密封膠條收口;數控車床與磨床因操作面靠近切削區,更多采用懸臂安裝。無論哪種方式,開孔圖紙必須在聯調前凍結。
接口清單與走線隔離決定調試周期
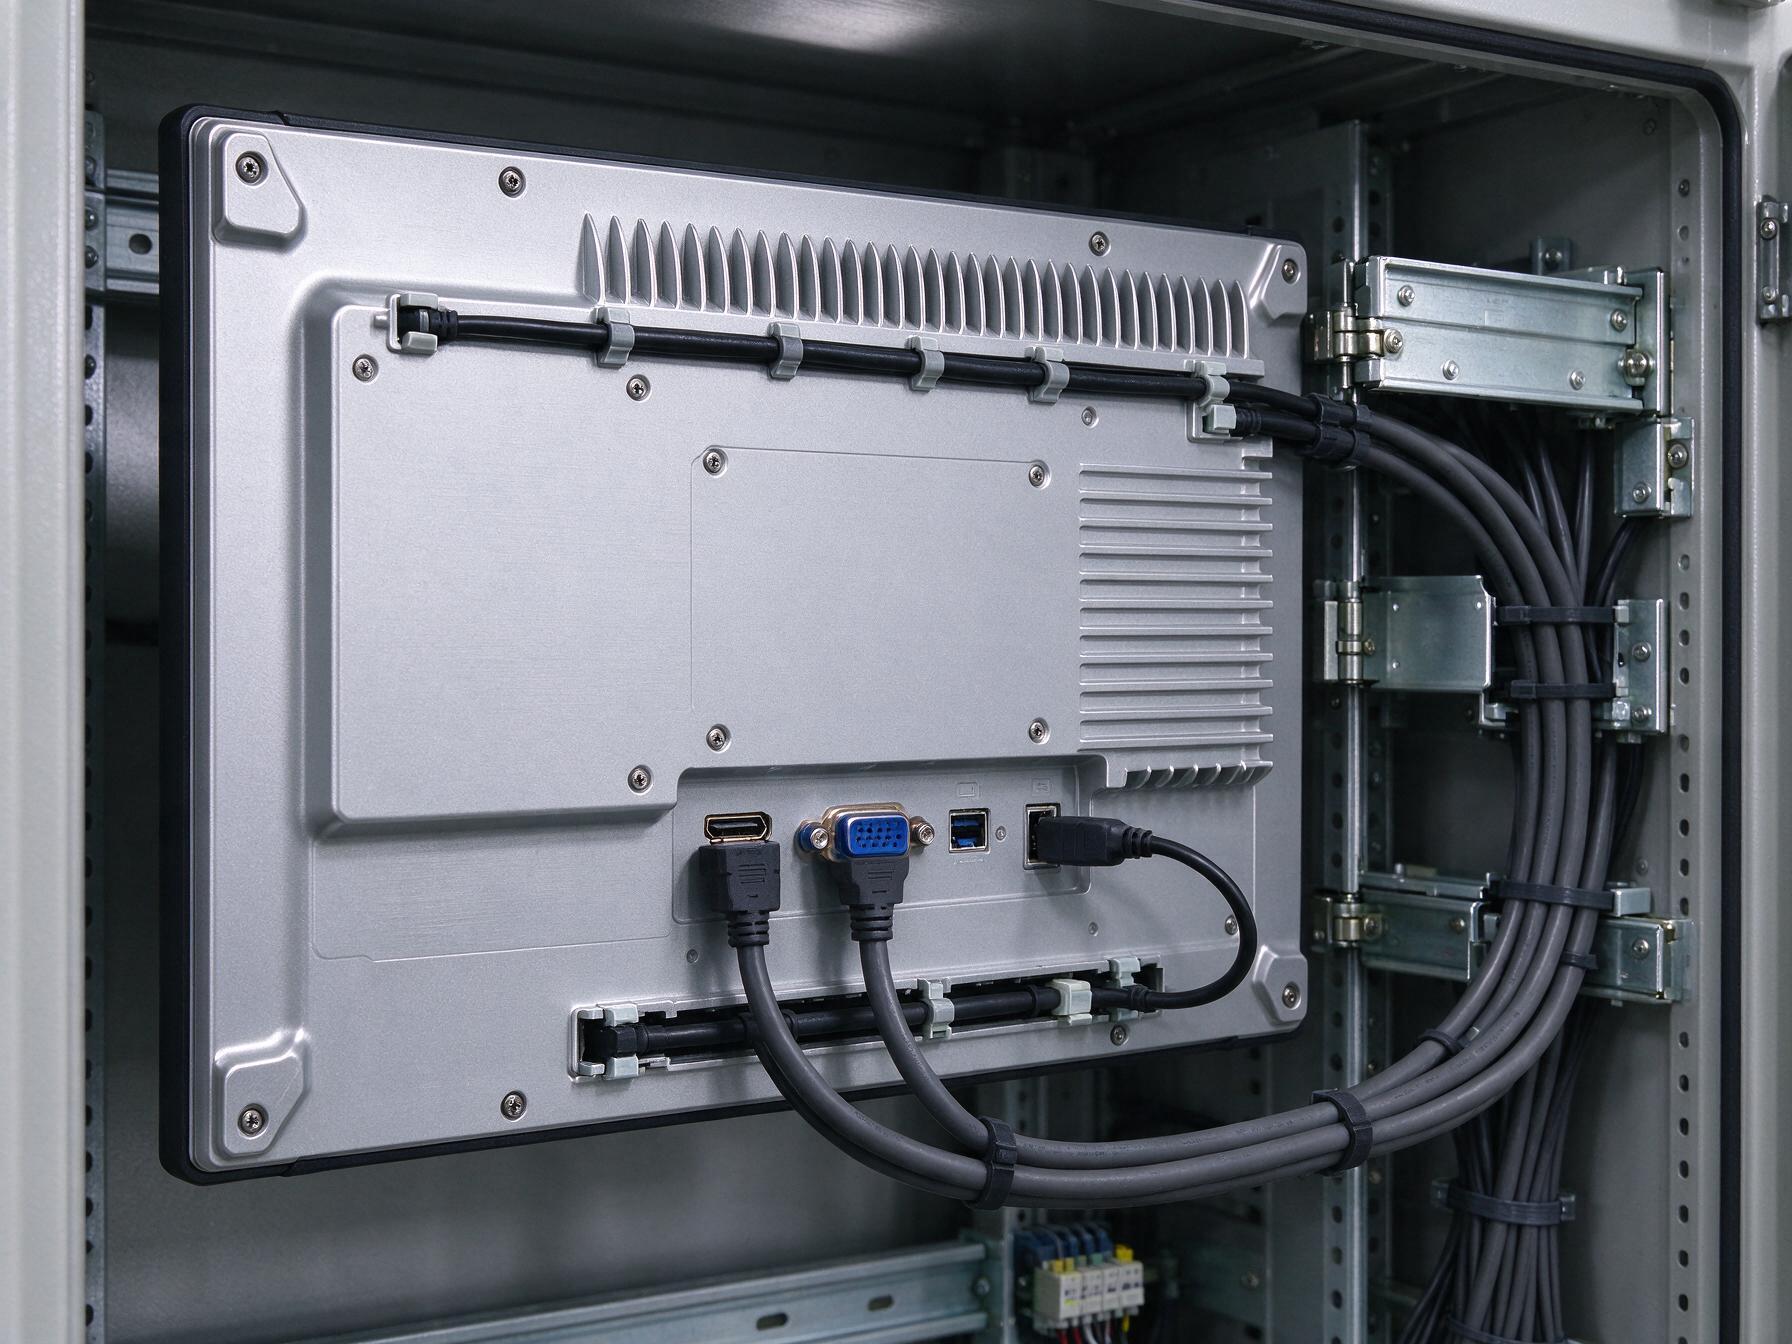
機床配套顯示終端的信號源通常是數控系統的上位機或工控機,顯示接口以HDMI與VGA為主,老舊機床可能只保留VGA輸出。觸控通道通過USB連接,需確認數控系統是否有空余端口。選型時接口清單必須逐一核對,接口不匹配只能返工。
在關鍵的信號完整性方面,控顯G2內嵌式工業觸摸屏采用全封閉鋁合金一體成型結構,信號線與動力線分槽敷設,觸控USB線與顯示線分開走,不與變頻器動力電纜并行,從源頭降低電磁干擾對觸控精度的影響。供電按柜內直流母線波動范圍選寬壓輸入,避免電壓波動引發的黑屏。
寬溫寬壓與無風扇密封是機床旁的生存底線
車間冬夏溫差可達四十度以上,機床旁的局部溫度在夏季可能超過五十度。15.6工業顯示器的液晶屏與觸控模組各有工作溫度區間,普通商用屏在零下無法啟動,高溫下出現亮度衰減與色偏。為了達到全天候運行標準,控顯科技采用大面積鋁合金鰭片配合無風扇被動散熱,寬壓電源模塊覆蓋九至三十六伏直流輸入,適配各類機床控制柜的供電環境。
選型核對清單與驗收判據
機床配套15.6工業顯示器的選型核對可歸納為四項:一是開孔尺寸與柜門圖紙比對,確認邊框吃進量與密封膠條規格二是顯示接口與觸控通道逐項核對主機端口清單;三是寬溫寬壓按整機口徑驗證,而非僅看模組規格書;四是前面板防護等級按整機標準確認密封覆蓋觸控區域。驗收階段應在機床上跑滿一個換班周期,記錄觸控響應與顯示穩定性數據。
機床配套顯示終端的選型正在從能亮就行轉向按整機口徑逐項核對。隨著數控化率持續提升與設備更新政策推進,前期多花兩天核對開孔與接口清單,后期省下的返工與停機成本遠不止一塊屏的差價。